2026-09-27 06:01:50 分类:正文
刚进焊装车间那几秒,你肯定懵。耳朵里瞬间灌满低频的震动,空气中飘着淡淡的钢板加热后的焦味,抬眼望去全是来回动的机械臂,闪得人睁不开眼。
你以为的火花乱飞,早就不是现在的焊装线了
说实话,我刚入行找工作的时候,人家跟我说焊装,我脑子里直接蹦出来的就是劳保服捂得严实,焊工拿面罩挡脸,火花溅得满处都是。真进了车间才发现错得离谱。
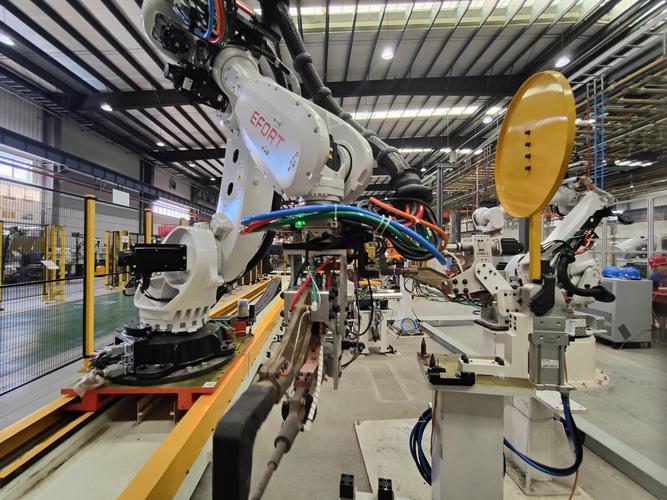 自动化汽车焊装线生产现场
现在很多主流焊装线,九成以上的焊点都是自动化完成,工人只需要在线边巡检,补几个机器够不着的特殊位置,再调试参数处理异常。说白了,现在的焊装线就是给车身做拼接缝合的流水线——冲压车间做好的一块块钢板,从线的一头进来,顺着工位一步步走,每过一站焊上几块零件,走完整条线,出来就是一副完整的车身骨架。
不同位置用不同的“针法”。连接车身覆盖件用点焊,一块压一块,一下就是一个结实的焊点;结构件的焊缝用弧焊,缝得密实防断裂;高端点的还用激光焊,缝出来几乎看不见痕迹,变形还小。
差一根头发丝都不行
焊装配对精度的苛刻,外行很难想象。你开车的时候开关门顺不顺,高速跑起来风噪大不大,开几年会不会车门异响,根子很多都在焊装线的精度上。
拼钢板的时候,全靠定位夹具把每一块板卡得死死的。
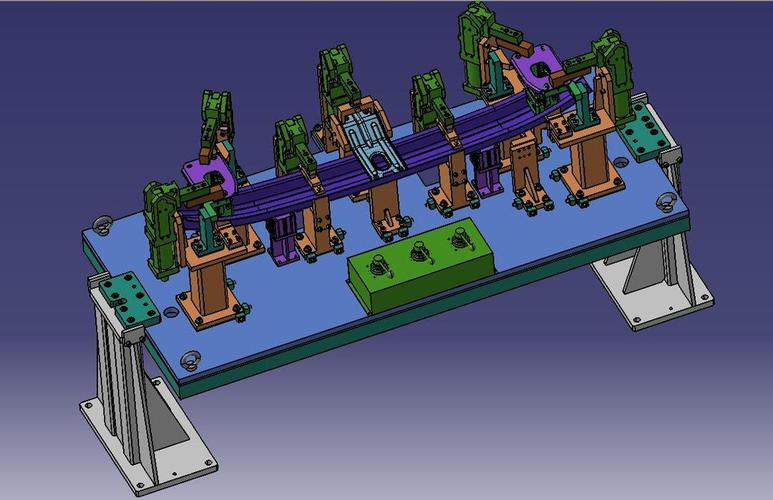 汽车焊装线车身定位夹紧夹具
那夹具的精度,控制在零点几毫米以内,比普通人的头发丝还细。放进去稍微偏一点,焊完整个车身就歪了,后面车门装不上,天窗漏雨,全是麻烦。
更麻烦的是焊接收缩变形。钢板一焊,加热再冷却,肯定会缩啊,那么多焊点挤在一起,应力拉来拉去,搞不好整个骨架就扭了。所以焊装线的焊接顺序都是提前算得死死的,先焊哪里后焊哪里,哪个工位焊几个点,错开应力才能保证不变形。我刚跟着师傅调新线那会,首件出来测精度差了不到半毫米,一群人蹲在工位调了整整一天,在外人看至于吗?至于,这点差放到整辆车上,就是用户能摸到感觉到的质量差。
牵一发动全身的活
 牵一发动全身的活
干现场久了就知道,焊装线最怕停线。一个工位卡了,整条线都动不了,一分钟都能出不少车的产能,停一小时就是多少辆没了,压力全在维修师傅身上。
常见的小问题其实都磨人。比如焊枪的电极头,焊几百个点就会磨损,焊点就容易虚,机器不会自己说自己磨坏了,全靠线边的师傅摸,摸得多了,手一挨就知道今天该换电极头了。还有滑台上掉进去一点点焊渣碎屑,就会卡工位,传感器一亮灯,师傅得赶紧钻进去清,慢两分钟都不行。
不过话说回来,现在的焊装线越来越聪明了,大部分异常都能直接报出位置,不用像以前那样师傅拿着听诊器到处找故障,省了太多力气。
大家聊汽车,总说动力、底盘、智能座舱有多厉害,很少有人提到焊装线。可你想想,一块块零散的钢板,不经过焊装线缝成完整的车身,再厉害的配置也没地方装啊。它就是车间里沉默的那个裁缝,不声不响,把一堆钢板变成了你开的那辆车的骨架。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊装线:车间里沉默的车身裁缝
文章链接:https://m.lfdjt.com/p/zhizao/a/3634.html