到底什么是部装线?别上来就背定义
很多外行第一次听,会把它和总装线混,要么就觉得它是总装线拆出来的小段。不对。
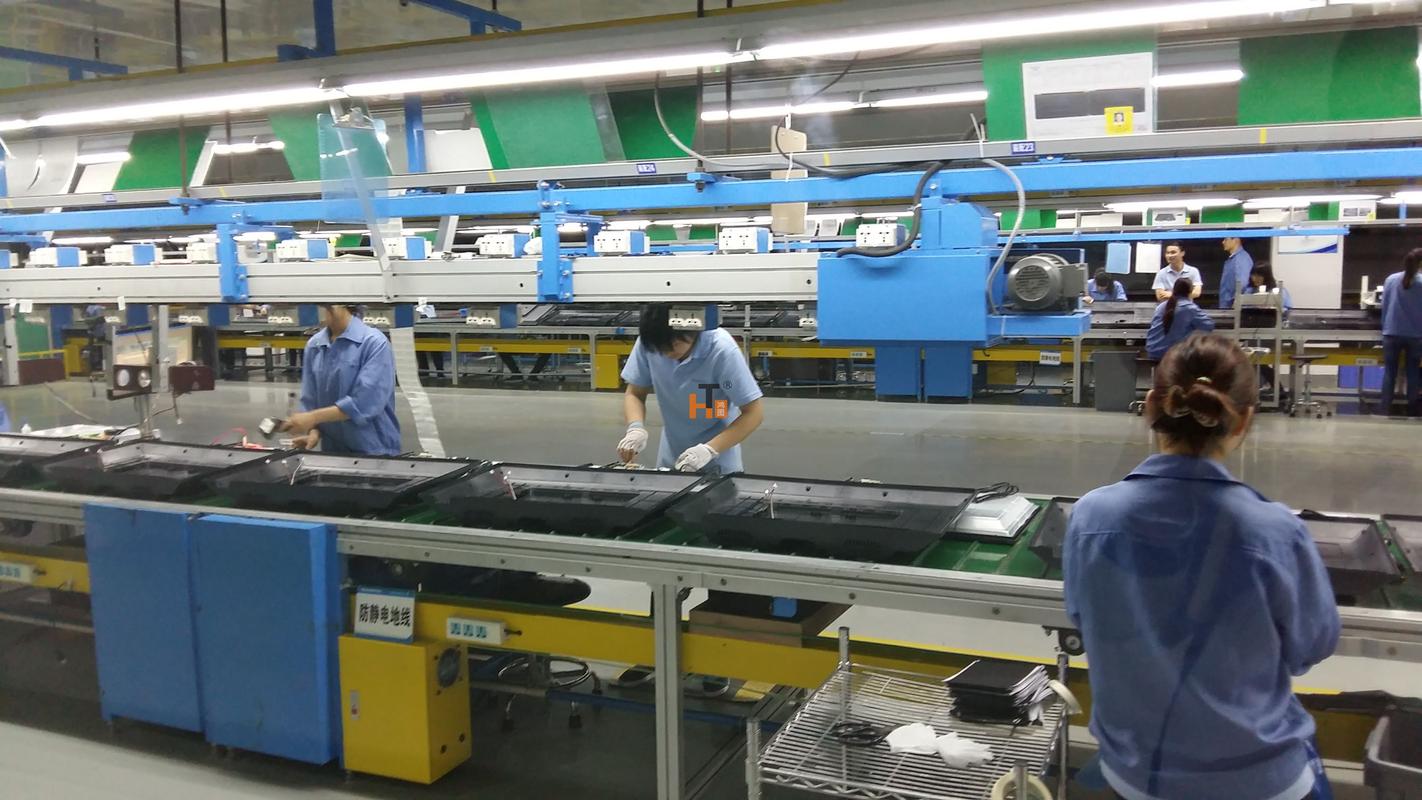
打个比方,你要做一套整体橱柜,最后上门把柜体、台面、五金拼在客户家,那就是总装。你在工厂里,提前把一个个柜体先裁板、封边、装铰链拼成半成品,那一堆做柜体的工位串起来,就是部装线。
放到机械制造里,做大型机床,最后要把床身、主轴箱、进给系统拼在一起调试,那是总装。主轴箱这个大部件,要先把齿轮、轴承、轴一个个装起来,试压、测跳动没问题,再送去总装,装主轴箱的这一长条工位,就是部装线。
它不是总装的缩小版,是把大部件的组装提前拆成了标准化流程,把复杂事拆成一件件小事来做
老工程师都栽过的部装线坑
说实话,我见过太多刚出设计院的年轻人,画出来的部装线图漂漂亮亮,CAD线条直得能切豆腐,一落地全是问题。
最常见的坑,就是节拍不对。前一个工位装轴承,熟练工也要三分钟,后一个工位拧螺栓一分半就能干完,你把两个工位放一样长的节拍,后一个工位就得天天坐着等,要不就是前面堵得堆成山。节拍错了,整条线全白搭。
还有更坑的,不考虑人的操作习惯。我刚工作那年见过一条新线,设计部门把气动拧螺栓的枪挂在工位侧上方,按平均身高设计的,我们车间一半女工不到平均身高,举着胳膊拧一天,下班抬不起手,没过一周就有人找主任闹,最后改了三次挂架,花了不少钱才摆平。
还有人追求全自动化,什么工位都要塞机器人,小批量多品种的产品,换个规格机器人就要重新调程序,一调就是大半天,原来人工二十分钟换完,机器人要俩小时,反而亏了。
不是所有工厂都适合部装线
现在很多工厂一提到升级,就要上自动化部装线,好像没有就不够先进。其实真不是。
你一年就出个位数的定制大型设备,每个部件都不一样,做部装线完全是浪费地方浪费钱,找两个熟练工对着图纸拼,比什么都强。
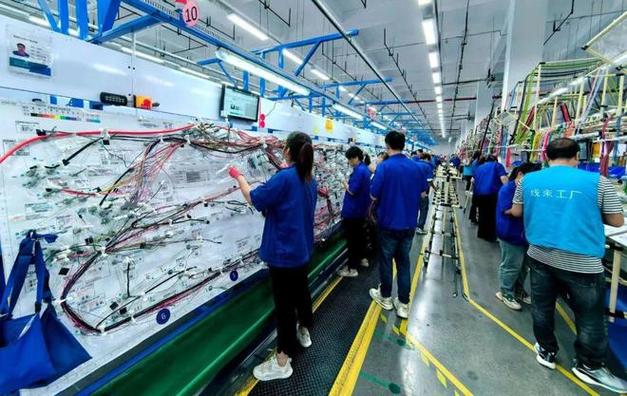
但你要是一年出几万十几万个相同的部件,部装线就是稳赚不赔的买卖。原来一个师傅从头拼到尾,一天出十个,还得培训三两个月才能上手,换个师傅质量就波动。拆成部装线之后,每个工位只做一两道工序,新人一天就能上手,质量偏差能缩一半不说,产量还能往上翻两三倍。
出了问题也好查,每个工位都有记录,哪一步错了一查就知道,不用拉着一群师傅开会扯皮。
不过话说回来,全自动化未必就比半自动化好。很多中小厂,关键的拧紧、压装工序用机器,摆料、检查这些工序用人工,成本比全自动化低一半,换产品也灵活,不比啥都用机器香?
我现在没事还爱沿着部装线逛,听着链条慢悠悠的哐当声,看工人随手拿起零件卡到位,机器嗡一声拧完螺栓,工位转走,下一个工件过来。没有什么惊天动地的高科技,就是把一件件小事摆对了位置而已。
作者|制造
排版|制造
审核|阿辰