2026-09-27 01:52:00 分类:正文
刚绕完东边的装配区,鞋帮上还沾着点没干的切削液。迎面撞上调度扯着嗓子喊某订单缺密封件,那嗓门,隔三个车间都能听见。这就是按订单生产的日常——永远有突发状况,永远不是书本上写的那样完美。
别被名字骗了,它不是接一单攒一单
很多新人刚进车间,第一反应就是,按订单生产嘛,不就是客户要啥我做啥,啥都等接单了再动工。说实话我刚入行的时候也这么想,直到跟着班长蹲了三天线才回过味。
哪有那么傻的做法?就说我们做定制工业泵的,客户要的扬程不一样,进出口法兰尺寸不一样,总不能客户下单了我再开模浇泵壳吧?那光开模时间都够客户退单了。
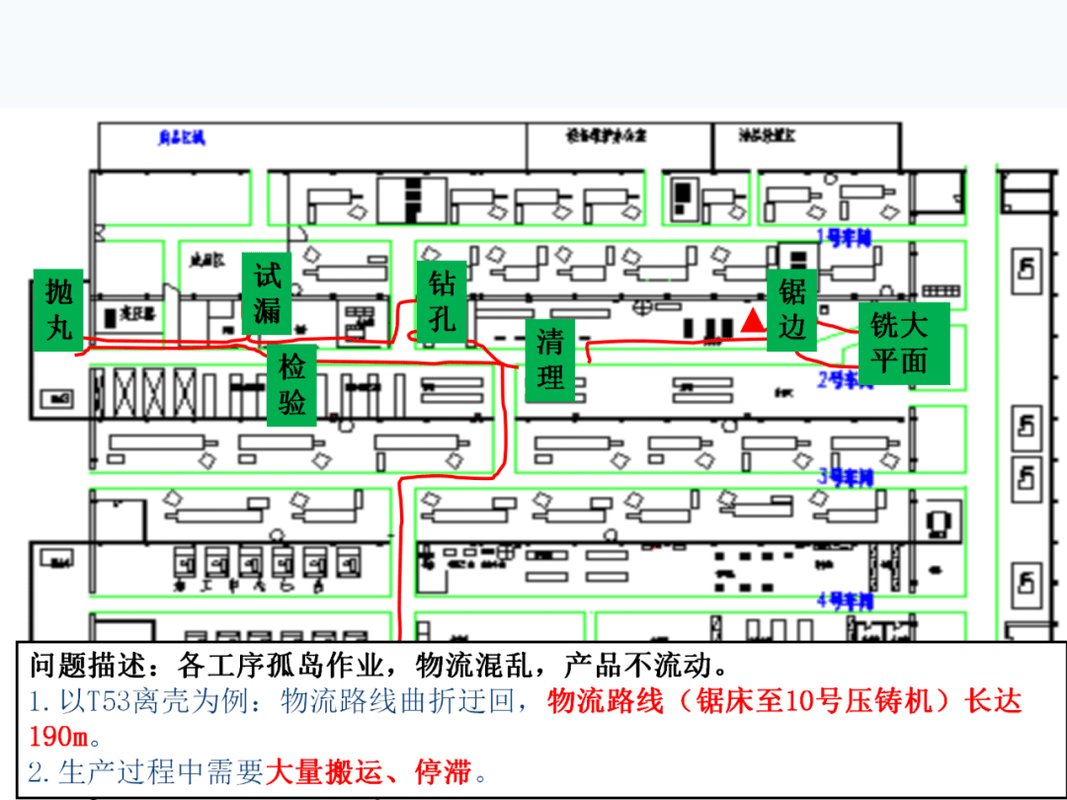 离散制造车间按订单生产工位布局
按订单生产的核心,其实是把不确定性锁在最后那几百米。通用的基础件,提前备好,共性的工序,提前做完,只把客户要求不一样的部分留到接单后再加工装配。这样既满足了客户的定制要求,又不至于每做一台都从头跑一遍全流程,成本自然降下来了。很多人说定制就是贵,那是没摸到这个门道。
踩过的坑,比你见过的订单还多
这活儿看着好,坑真不少。我干了快二十年,见过太多跟风搞最后垮掉的。最常见的坑就是齐套错漏。订单下来了,机床调试好了,工人到位了,翻物料架一看,缺个O型圈,缺个定制螺栓,咋办?等着呗。全工位停工等物料,调度的保温杯能往操作台上墩出坑,骂完采购骂库管,最后还得跟客户赔笑脸延期。
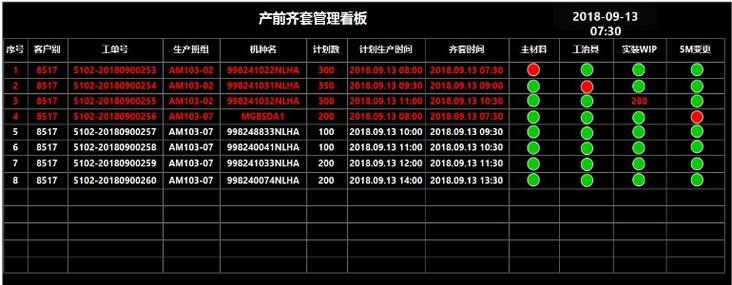 按订单生产车间物料齐套核对看板
第二个坑就是换产效率。很多小厂觉得按订单就是灵活,想改就改,结果算下来换一次产线要调试大半天,一天下来做不了两台货,工时成本比批量生产翻了三倍,还赚什么钱?
还有个误区我必须提,很多人吹捧零库存就是绝对正确,真信了你就亏大了。真搞成完全零库存,什么物料都要接单了再采,遇上原材料涨价、物流堵在路上,哭都没地方哭。合理的安全库存该有还是得有,只不过存的是通用件,不是成品罢了。
它不是万能药,得选对人吃
 它不是万能药,得选对人吃
不少老板听人吹完,回来就把原来的批量线拆了改按订单,最后亏得底掉。核心就是没搞清楚自己适合不适合。
如果你做的是千人千面的活儿,客户需求差异大,没人要一模一样的东西,那太适合了。比如给各个机械厂做定制工装,给客户做特殊规格的传动件,你不可能囤几百种不同尺寸的成品放在仓库占地方,放个三五年卖不出去,锈都锈成废铁了。
反过来,如果你做的是标准件,比如市面上通用的螺丝、轴承,那别瞎折腾。批量生产一块钱一个,按订单做五块钱都打不住,谁买你的?
其实不止制造业,你去看现在的定制家具,也是一个路子。通用的板材提前备好,你家量完尺寸,直接下料封边,比从头做便宜,还比囤成品灵活,逻辑跟我们车间里的玩法一模一样。
不过话说回来,现在很多厂搞这个,核心不是为了玩概念,是真怕囤成品。原来计划生产,老板拍脑袋说今年卖一万台,结果只卖出去三千,剩下七千台烂在仓库,把整个公司的现金流都拖死了。按订单就算赚得少点,至少做完就发走,没有库存积压的风险。
昨天还见隔壁厂的老板在厂区门口抽烟,说改了半按订单的模式之后,原来堆成品的大仓库空出来一半,改了第二个加工车间,烟圈吐得比谁都欢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的按订单生产:为啥越定制越省钱
文章链接:https://m.lfdjt.com/p/zhizao/a/3558.html