2026-09-27 00:36:54 分类:正文
刚进车间就听见骂声。
操,刚调好的机,又要换活。
地上堆着三块不同尺寸的毛坯,沾着锈和切削液,油乎乎的蹭得鞋底板脏。
这就是天天喊的那个东西。对,就是小批量多品种。
调机一天,干活半天
原来做大批量的时候,调一次机,连着开一个礼拜,师傅喝着茶抽检,徒弟守着换毛坯,一天出几千件,大家都舒服。
现在呢?接的单都是几十件上百件,有的奇葩单甚至只有三五件。你算算帐,拆旧夹具装新夹具,对刀,调程序,首件送检,前前后后大半天就没了,剩下大半天干活,干完又要拆。
工人拿计时工资,老板觉得亏;拿计件,工人觉得赚不到钱。两边都窝火。
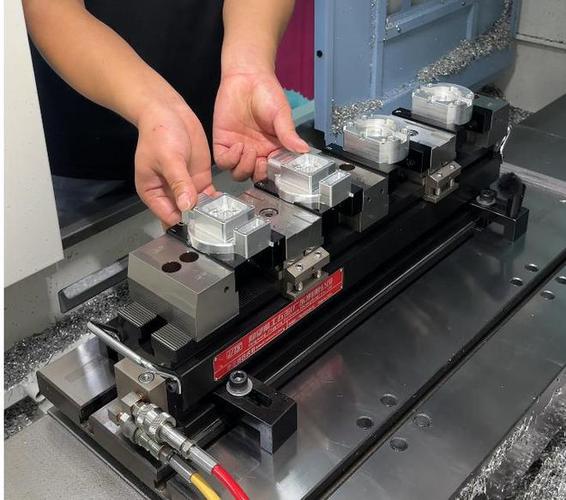 机械加工车间换产调试夹具现场
很多没在车间待过的老板觉得,不就是换个活吗,能费多少事?你自己来蹲大半天就知道了。找夹具要去仓库翻,翻出来尺寸不对还要重新修,螺栓锈了拧不动,找撬棍找半天,定位基准不对还要刮研,这些碎活堆起来,大半天真的不够。说白了,小批量多品种赚的就是省下来的换产时间钱,换产慢一分钟,利润就少一分。
别一上来就砸钱上柔性线
说实话,我见过太多老板,一听说要做小批量多品种,立马拍板砸钱,上全柔性自动化生产线,大几百万甚至上千万砸进去,结果用了半年,换产还是慢得要死。
为什么?柔性线当然好,但那是给那种固定几百种产品、每个月都出个百十件的大厂准备的。你一个小厂,接的单都是今天有明天没的,上千种不同的零件,很多零件一年才做一次,你把所有夹具都预存在柔性库里面?那得多大的库,花多少冤枉钱?
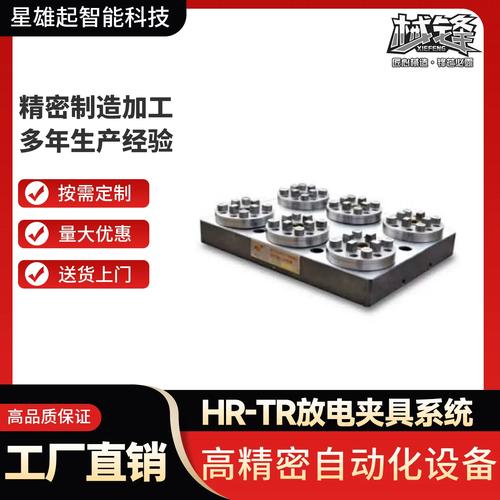 加工中心快换基准板安装示意图
我之前待的车间,试过一个笨办法,全部改下来成本才几万,比几十万的软件系统好用太多。就是给所有常用夹具都加工一块统一尺寸的快换基准底板,机床工作台上提前锁好一块适配的对接板,换夹具的时候,只要拔两个定位销,松开四个锁紧螺栓,直接把整个夹具抬下来,新的对准销子插上去锁好就行。不用重新找正,不用重新打表对基准,原来换一次要三四个小时,现在十几分钟搞定。
就这么简单的改造,很多人居然想不到,非要去追什么智能啊柔性啊的新概念,钱花了,活还是没干好。
小厂做小批量多品种的活路
 小厂做小批量多品种的活路
很多人说小批量多品种是未来风口,其实我看,就是大厂把好啃的大批量都自己做了,剩下的碎活杂活扔出来,你接了,就得能啃得动。
啃下来的关键,从来不是你的设备有多先进,是你能不能把换产的无效时间压下来。还有个我们用了很多年的小技巧,把常用的各类刀具都提前预装在标准刀套里,每种刀标好刀补参数,放在机床边带轮的移动刀架上,换活的时候,直接把预调好的刀换进刀库,不用现场装刀对刀,又能省出一个多小时。
别小看这挤出来的几个小时,原来一天只能换一次活,现在能换三次,同样的机床,同样的工人,产值就能翻一倍还多。我见过不少厂做小批量多品种做倒闭了,不是单子少,是换产换穷了,钱都花在无效的等待和拆装上面,最后一算账,还亏了。也见过只有十几台机床的小作坊,靠着改快换、理刀具,接别人不愿意接的小单,一年赚得比不少中型厂还多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为啥车间里的老师傅都怕小批量多品种?
文章链接:https://m.lfdjt.com/p/zhizao/a/3530.html