2026-09-26 22:58:06 分类:正文
昨天刚在冲压车间盯完换模。
风箱吼得耳朵发懵,厚重的钢板在台面上滑过的时候,地面都跟着轻轻抖。
换之前我跟新来的学徒打赌,你猜这次换完要多久?
学徒说,我上次看师傅们换,快四个小时。
结果呢?
一百分钟出头,第一件合格件就压出来了。
为什么原先换个模要耗大半天
其实模具本身就重,几十上百斤算轻的,大的好几吨,得行车吊,本来就慢。
但真正拖慢速度的,全是乱七八糟的浪费。
你去看老车间换模,机器一停,师傅们才开始找扳手,找吊具,找新模具的定位纸,甚至还有人去仓库领新的固定螺丝。
等找齐东西,半小时过去了。
拆旧模的时候,十几个螺丝一个个拧,拧完一个才拧下一个,拆完旧模,清理模座上的废料残渣,又十来分钟。
吊上新模,定位得靠卡尺一遍一遍量,差一丝都不行,量完调,调完量,来回来去折腾小一小时。
最后固定螺丝又一个个拧回去,试模,不对,再拆下来调,折腾到最后,一上午就没了。
停线一秒,都是钱。
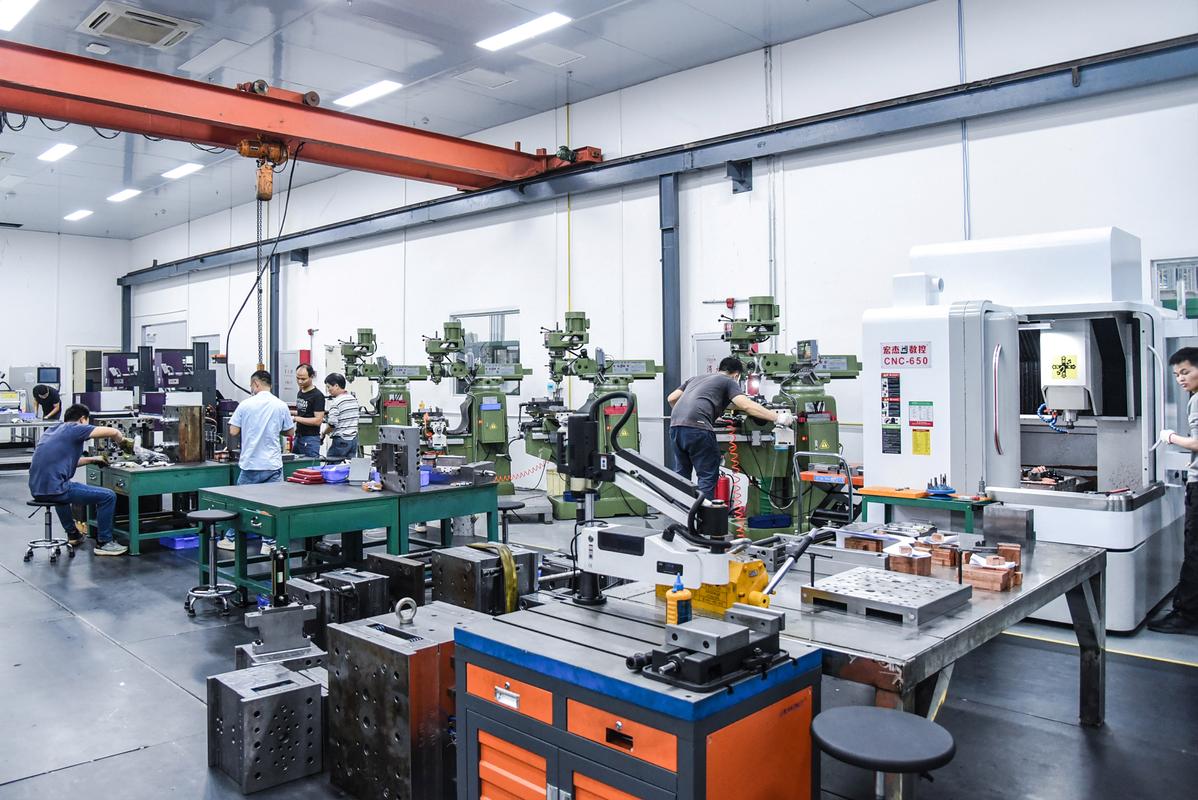 传统机械加工车间人工换模作业现场
对不对,你说这么个流程,能快得起来吗?
改了这几步,换模速度直接翻几倍
很多人以为快速换模就是买新机器,上自动化机器人,其实根本不是。
核心思路其实特别简单,就是把换模的活拆成两半。
一半叫内部换模作业,就是必须停机器才能干的活——比如拆旧模、装新模这种。
另一半叫外部换模作业,就是机器还在转的时候就能提前干完的活——比如提前把新模具运到工位、提前备好工具、提前擦干净模具表面这种。
我见过太多师傅,非要等机器停了才开始准备这些,完全把时间浪费死了。
把内外作业分开之后,剩下的就是优化内部作业。
原来定位要反复量?给模具做个固定定位块,一推靠死,直接到位,不用再量。
原来螺丝一个个拧?改成快换夹紧装置,液压一压,十几颗螺丝同时锁死,几秒就搞定。就像你换磁吸手机壳,一扣就稳,不用一点点对准扣半天。
原来换完模还要反复试?定位准了,试个一两件就够了。
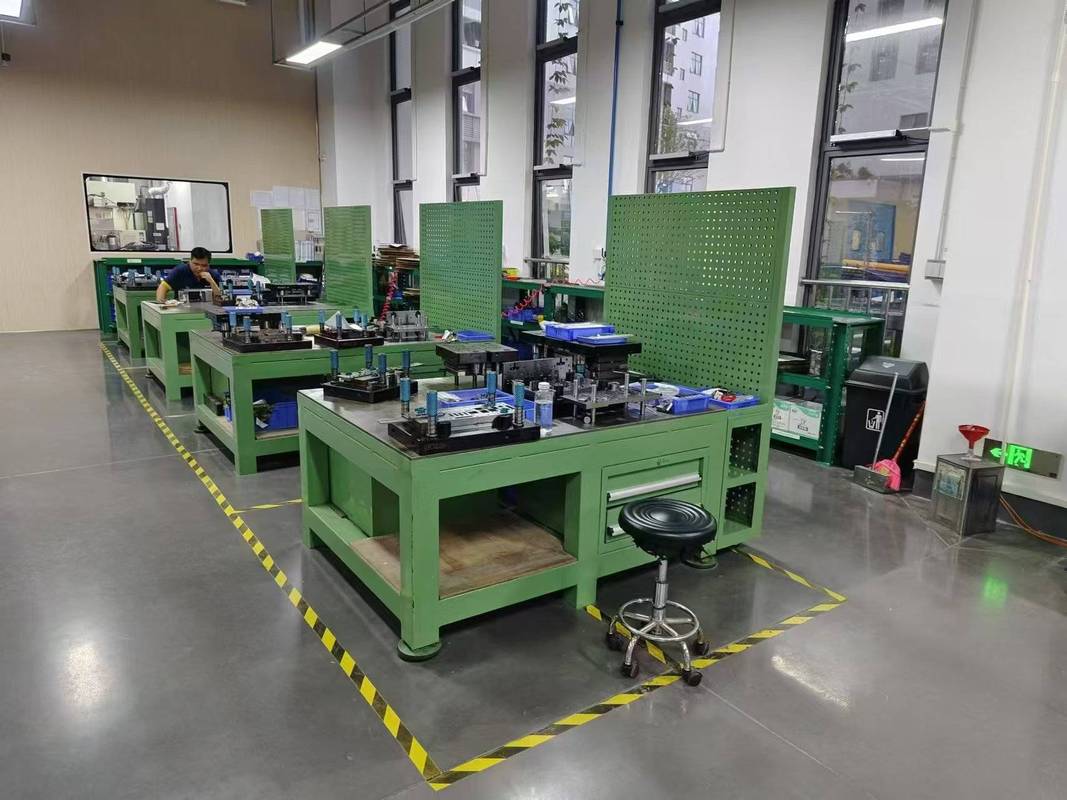 冲压车间快速换模定位工装实景
就这么几处改动,大多数情况下换模时间能砍掉三分之二都不止。
不是只有大厂才玩得起
 不是只有大厂才玩得起
说实话,我见过太多小工厂老板一听到这个就摇头,说我们赚的都是辛苦钱,哪有闲钱搞这个改造。
其实真不是。
最简单的改造,花几百块做个带轮子的换模工具车,把换模要用的所有扳手、定位销、螺丝都固定在车上,推过来就能用,不用满车间找东西,这就是快速换模的第一步,够便宜吧?
再花点钱做两个定位销,给模座开个定位槽,几千块就搞定了,效果立竿见影。
我之前帮朋友的小加工厂改,总共花了不到八千块,换模时间从四个半小时降到一个半小时,不到半个月就把改造成本赚回来了。
原来他们接不了小批量的订单,换一次模亏一次,现在换模快了,小批量也能接,相当于多了一整块生意。
不过话说回来,现在好多搞推销的,上来就说要给你换全自动换模,几百万砸下去,其实很多中小工厂根本没必要。
快速换模换的是思路,不是换设备。
把藏在流程里的浪费挤出去,比啥都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的提速魔法:快速换模到底快在哪
文章链接:https://m.lfdjt.com/p/zhizao/a/3506.html