2026-09-26 22:32:48 分类:正文
刚拐进机加工车间,你肯定先被嗡嗡的机床声轰得耳朵发涨,顺着导轨往工作台上看,那块方方正正卡着零件的铁疙瘩,十个操作工九个叫它“夹东西的”。没几个人愿意多提它。其实那玩意儿一半都是通用夹具。就像我们随身带的多功能瑞士军刀,不是说它能砍树能开船,但是出门揣一把,绝大多数小麻烦都能搞定。
别再把“通用”理解成万能了
很多刚进车间的新人,刚听名字就脑补出一款能夹天夹地夹空气的神器,真上手用了才发现,夹个超薄薄板都变形,夹个超大异形卡都卡不进去,瞬间觉得被骗了。通用夹具的“通用”,指的是适配多品种、小批量的加工需求,不是真的能夹所有东西。说白了,就是不用针对特定零件重新做,换个工件的时候,拧拧螺丝、调调钳口就能用,省了重新开模做夹具的功夫和钱。
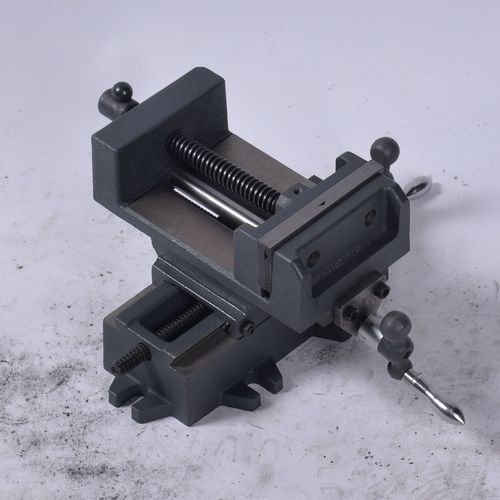 机加工车间台虎钳通用夹具实景
拿最常见的台虎钳来说,你今天车一根几十毫米的圆棒,打开钳口放进去夹紧就能干;明天要铣一个方形垫块,换个高度调一下钳口,照样能用。换专用夹具试试?每换一种零件就得把整个夹具从工作台上拆下来,重新打表找正安装,大半天功夫就没了。
不起眼的通用夹具,是小厂的活命神器
说实话,我刚入行那会待的小加工厂,接的全是散单杂单,今天一个客户要做八十个支架,明天又来个三十套外壳,订单量都不大,换谁也犯不上给每个订单做一套专用夹具。通用夹具最大的优势,永远是灵活和省钱。一套好点的通用夹具能用好几年,摊到每个订单上的成本几乎可以忽略不计。
很多人说通用夹具精度不如专用的,这话没错,但也不全对。大多数普通加工要求,通用夹具调好了精度完全够。真要那种几微米公差的批量活,才需要专门做高精度的定制夹具,那本来就不是通用夹具的活。
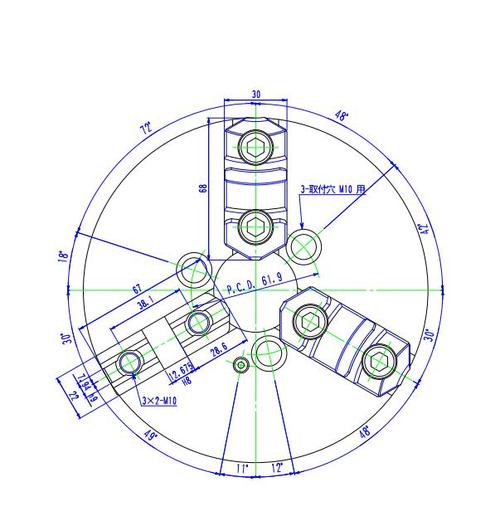 机械加工三爪卡盘通用夹具工作图
不过话说回来,现在做通用夹具的工艺也在进步,不少带定位块、快拆结构的新夹具,调一次的时间从十几分钟缩到一两分钟,精度也能跟上大多数加工场景,越来越好用了。
用错了,它比专用夹具坑多了
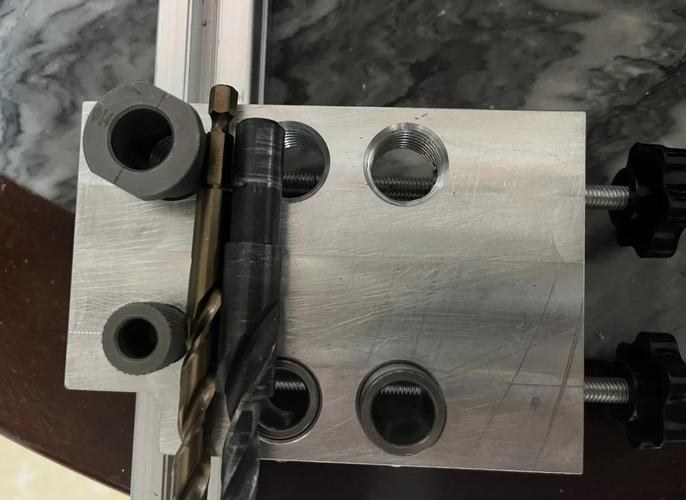 用错了,它比专用夹具坑多了
我见过不止一个新人图省事,不管什么活都拿通用夹具硬夹,最后零件废了,夹具也造坏了。就说上个月我碰到的事,新来的小孩接了个活,要加工一块一毫米厚的铝板,直接往平口钳里一塞夹紧,开机走了一刀,卸下来一看,铝板翘得跟刚出炉的葱油饼似的,直接废了。为啥?薄板软,通用平口钳的夹紧力集中在两个边,一用力就变形,这种活本来就要用专用的真空吸盘夹具,不能图省事硬来。
还有人拿通用夹具夹超大超重的零件,钳口只露出来一点点咬着,结果加工的时候零件飞出来,差点出事。这种情况别说通用,就算专用夹具也扛不住,选对夹具永远比省那点功夫重要。
其实说来说去,车间里的活,从来就没有最好的夹具,只有最合适的。批量小活杂,通用夹具顶上去,省钱又灵活;批量大要求高,专用夹具出马,效率精度都有保障。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么通用夹具能搞定车间一半零件?
文章链接:https://m.lfdjt.com/p/zhizao/a/3498.html