机床边拆了又装的组合夹具,是老技工藏的偷懒妙招

昨天在车间帮新来的徒弟调活,拆完上一批活的夹具,堆在脚边一堆大大小小的铁方块。徒弟蹲那儿摸了半天,问我为啥不直接给这个零件做套专用的,非要一块块拼?

为啥放着省心的专用夹具不用,非要拼积木?

你去随便找个做非标机加工的车间,角落肯定堆着半屋子落灰的专用夹具。那玩意是好用,卡进去就稳,干批量活贼快。可要是接的是单件小活,今天做个支架,明天做个模具芯,做一套专用夹具的钱,比加工这个零件的工钱还贵。做完之后呢?下次什么时候再用?鬼知道。扔了心疼,留着占地方,堆个三五年,清理库房当废铁卖。 组合夹具就是来解决这个麻烦的。说白了就是一套标准化的「机床乐高」。有基础板,有定位块,有夹紧螺栓,有支撑角铁,所有尺寸公差都是卡死的。你要夹什么零件,按照零件的形状和定位要求,一块块拼上去,拧好螺栓锁紧,就能用了。用完了拆成一块块,放回架子上,下次换别的活接着用。
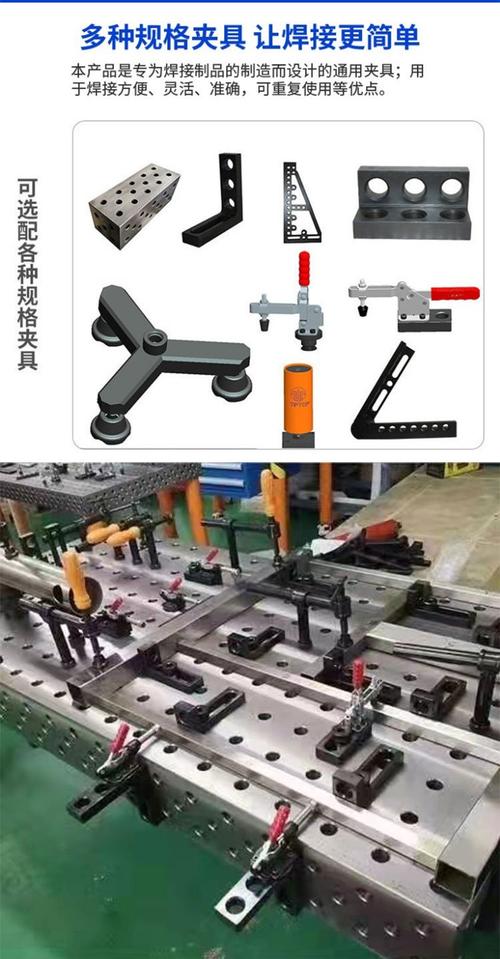
机加工车间组合夹具拼搭成品
机加工车间组合夹具拼搭成品

拼积木哪有那么容易,踩过的坑比你拧过的螺栓还多

很多新人刚见组合夹具,都觉得这不就是拧螺丝拼块块吗?有什么难的。我带过的第一个徒弟,第一次自己拼,上来就把定位块往基础板一放,拧了两个螺栓就开干。结果走刀走了一半,定位块震松了,整零件歪了一个毫米,铣出来的槽直接废了。还差点崩了铣刀,赔了小半个月工资。 拼组合夹具,最核心的不是拼形状,是找基准,锁精度。所有块都得靠基础板的基准面对齐,差一丝,整个零件的精度就没了。拼异形零件更讲究,你得提前算好哪个位置要加支撑,防止夹紧的时候零件变形,哪里的螺栓不能拧太紧,会把零件压出凹痕。这些东西,书本上写不清楚,得自己拼个十套八套,踩过坑才记得住。 我见过最绝的老技工,要夹一个歪歪扭扭的异形锻件,二十分钟就拼完一套,找正之后精度比专用夹具还准。问他怎么想的,他说干多了,瞟一眼就知道哪块放哪里。
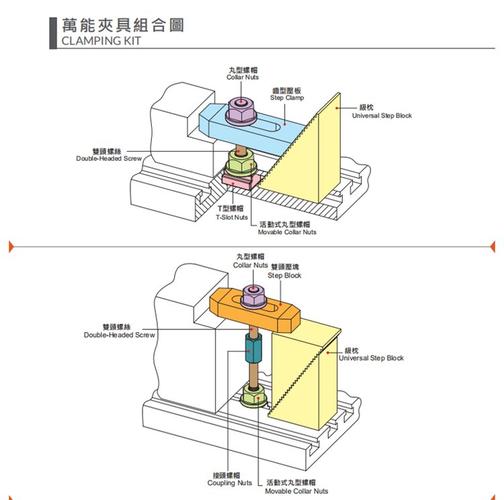
组合夹具定位基准块安装示意图
组合夹具定位基准块安装示意图

现在自动化这么发达,组合夹具还有用吗?

现在自动化这么发达,组合夹具还有用吗?
现在自动化这么发达,组合夹具还有用吗?
说实话,这些年新东西出的多,3D打印能打定制夹具,液压快换夹具一套套的,很多人说组合夹具该淘汰了。不过话说回来,小作坊做单件非标活,你让他掏几十万买快换?3D打印的夹具,干个轻活还行,开粗铣削冲击力大一点,打印的夹具直接裂了。 组合夹具的成本,往那摆着。一套标准块能用十几年,摊到每件活上,成本几乎可以忽略。拼一套快的话一两个小时,慢的大半天也出来了,比从头做专用夹具,比打印夹具省太多时间。 很多产线现在搞柔性生产,换型快,其实用的还是组合夹具的逻辑,只不过把手动拧螺栓换成了气动锁紧,把选块换成了系统自动出方案,核心还是拼积木换活,没变。 昨天徒弟拼完第一套,拧完最后一个螺栓,用百分表打了一下精度,笑的眼睛都弯了,差不到两个丝。我递给他一根烟,告诉他,车间里很多看起来老掉牙的东西,不是因为工人懒的换,是真的好用,能解决问题。就这堆拆了装装了拆的铁疙瘩,养活了多少做小活的加工厂,你想不到。

作者|制造

排版|制造

审核|柚子

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床边拆了又装的组合夹具,是老技工藏的偷懒妙招
文章链接:https://m.lfdjt.com/p/zhizao/a/3482.html