你天天摸的料箱,根本不是装东西那么简单
大部分人对料箱的印象,就是个能重复用的塑料框嘛,装零件、堆仓库、拉去产线,用完叠起来堆角落,耗材而已。
放在手工线,这话没错。可但凡上了自动化,料箱就不是容器了,它是整个自动化上料系统的定位基准。机器人所有取料的坐标,都是对着料箱的边角、定位孔调的,料箱本身尺寸偏了,整个坐标全错。
上个月出问题那回,我们调了机器人精度、擦了导轨、换了吸盘,折腾快八个小时,最后是班长蹲下来拿塞尺量,发现料箱的一个定位边,比标准歪了一毫米。就一毫米。机器人抓零件的时候,刚好差一毫米抓不准,掉的零件滚进线缝,触发安全保护,全线停摆。
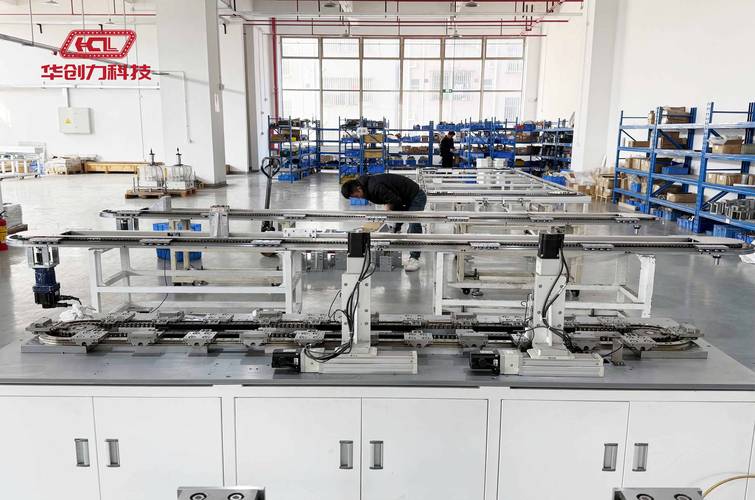
料箱那些坑,全是老师傅掏钱踩出来的
我刚入行的时候,也觉得料箱有啥难的,不就是开模注塑嘛。直到碰了好几次壁,才知道这里面门道多了去,好多误区看着对,实际能坑得你想哭。
第一个误区:越厚越硬越好。好多人觉得硬的料箱不变形,耐用。可硬塑料本身热胀冷缩的劲儿更大,夏天进车间没事,冬天一开线,料箱胀了半毫米,卡进不去导轨,硬生生把整条输送线堵死。我见过一整个工厂换了加厚料箱,冬天全退回去重买,亏了几十万,找谁说理去。
第二个误区:越轻越好。人工搬料箱,确实越轻越省劲儿,可轻料箱一般壁厚薄,承重力差,装个几十斤重的零件,俩月就压得拐角塌下去,尺寸直接飘了。还有人贪便宜买回料做的料箱,用不了半年,脆得像枯树枝,搬的时候一不小心就裂,零件撒一地。
还有个很多人想不到的坑:料箱内壁做太光滑。说方便清理零件残渣,好啊?可自动化输送的时候,线体一颠,零件直接滑出去,还是停线的命。
选料箱的诀窍,说穿了就几句话
说实话,我选料箱从来不看那些花里胡哨的参数报告,先去线旁站半小时,问三个问题,就差不多了。
第一个问题:给谁用?机器人用的,尺寸精度必须卡到丝,四个定位孔的误差不能超过一张A4纸的厚度,边角必须直,不然坐标全错。人工拣选用的,就不用卡那么死,但边角必须倒圆角,不能划手,搬超过十斤的,必须留把手,没见过哪个设计能比天天搬料箱的工人更懂这个。好多坐在办公室画图的小伙子,从来没搬过十趟料箱,选出来的料箱,握都握不住,你说可笑不可笑。
第二个问题:装什么?装尖锐的钣金冲压件,内壁必须做耐磨涂层,不然不到一个月就被划出沟,尺寸偏了都不知道。装沾油的液压零件,就得耐腐的料子,不然用俩月就发涨开裂。装几十公斤的铸件,你敢用三毫米壁厚的料箱?三天就给你塌成饼。
第三个问题:放哪儿?放冷库的不能用普通塑料,零下十几度冻俩月,一搬就碎。放露天堆场的,得抗紫外线,不然晒半年就变脆,堆三层就倒。堆五层以上的,底部的堆垛筋必须够厚,不然压半年,底层全变形。
不过话说回来,现在还是有好多工厂不把料箱当回事,觉得能装就行,凑合用。一年下来,因为卡料、掉件、停线、零件报废浪费的钱,能买三倍的好料箱。 真的亏。
作者|制造
排版|制造
审核|知知