上个月跟着生产部去新线验收,刚进门就看见一群人围着零件堆蹲那儿发愁。线上的加工中心都空转半小时了,没人能动。就因为堆零件的地方不对。
你以为它只是个放零件的铁架子?
很多人刚进车间都这么想。不就是摆东西的吗?能放就行,要啥设计?说实话,我刚入行的时候也这么觉得,直到第一次碰到批量报废的质量事故,才改了这个破想法。那次做的是高精度的轴类零件,磨完之后直接堆在普通周转箱里,转运到下工序,一开箱一半的轴表面都碰出了细痕,精度超差,全部报废。后来查原因,就是因为没有适配的工位器具,零件在箱子里晃来晃去,互相磕碰,造成了不可逆的精度损伤。你说这怪谁?怪工人不小心?还是怪打磨精度不够?根子就是那个凑合用的架子。
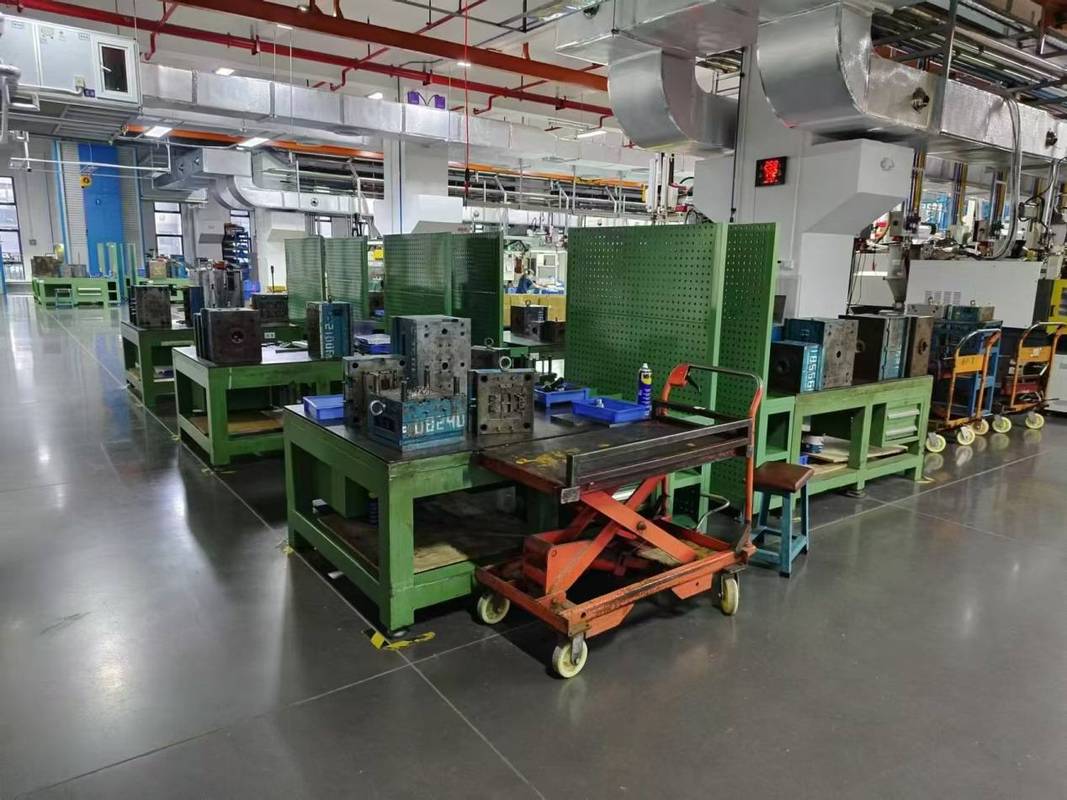
错配的工位器具,坑起来没商量
别觉得只有小厂才会犯这种错。很多工厂上新线,几百万的设备眼睛不眨就定了,轮到工位器具,能砍价就砍价,能凑合用旧的就凑合用。结果呢?工人拿取零件要探半个身子,干一天下来腰都直不起来,离职率都比别的工位高。如果是重零件,放不稳掉下来,砸脚砸设备都是常事。
我之前听同行聊起,他们厂换了小批次的新零件,原来的工位器具格子太大,工人每次要伸手进去掏,一天掉三五次,碰坏一个零件就是大几百,半个月下来,损失比重新做一套工位器具还多。更坑的是防错漏洞,长得差不多的不同规格零件,都放在一样的格子里,一不小心拿错,装上去整台设备都要拆了返工,整条线停半天都是常事。
好的工位器具,是悄悄干活的透明助手
我见过做得最舒服的工位,放轴的工位器具每一个槽都刚好卡住轴的两端,中间悬空不碰加工面,拿的时候一抽就出来,放的时候一放就到位,不用对半天位置。带点坡度,重一点的零件自己滑到取料口,工人不用弯腰够。有的还做了防错定位,不对规格的零件根本放不进去,哪怕新来三天的学徒,也不会拿错。
说白了,工位器具就是连接人和零件、设备的中间关节。这个关节顺了,整个流程都顺,这个关节卡着,哪儿都别想快。很多人算成本,只算买设备的钱,不算每天浪费的工时,不算报废零件的钱,不算工人熬出来的劳损,这不叫节省,这叫捡芝麻丢西瓜。
有的工位就差一厘米的定位槽,就差出每天二十分钟的额外工作量。一天二十分钟,一个月就是快十个工时,一年下来,多少成本都耗进去了。我见过最划算的改造,就是给一条老线换了全套适配的工位器具,什么大设备都没动,效率直接提了快一成,废品率降了一半多。就这么简单的事儿,很多人就是想不到。
下次你逛生产车间,别光盯着那些发亮的大设备看,多瞟两眼放零件的那些铁家伙。那可不是随便焊的架子,是整条线能跑顺的根子。
作者|制造
排版|制造
审核|小北