2026-09-26 13:10:57 分类:正文
今天刚拧完三台设备的紧固螺栓,蹲在车间墙角喝凉白开,就看见分选线入口卡了一块带飞边的铝废料,保洁阿姨拿长钩子勾了半天,勾得哐哐响也没弄出来。
大多数人提起这个事儿,第一反应就是“不就是卖破烂吗”。
真不是。
我干了快二十年机修,天天跟这些边角料打交道,知道这里头藏着多少没人说透的门道——亏了钱的,全是没摸准这些机械的脾气。
你踩过的坑:混装就是把钱扔水沟
很多小厂图省事,铜铝铁塑料全往一个料框里堆,收废料的上门,直接按最低级的杂料价给你压钱,你还没法反驳,本来就是混的对吧?
说实话我见过不少开厂的,一年下来光这一项,亏出去的钱够给车间换两台新空调,就为了省那俩分选的人工钱,太亏。
早年全靠人工分拣,眼睛花了也分不干净细料,现在都用自动分选机了,没你想的那么玄乎。
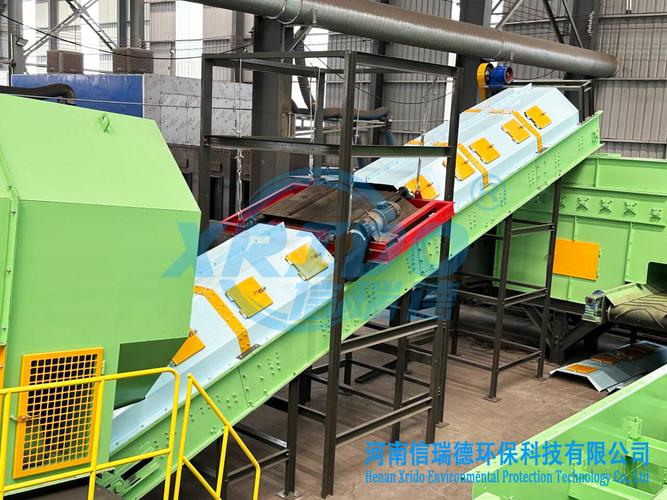 工业金属废料自动分选机车间现场图
就说最常用的涡流分选,原理说穿了就是“不同金属翻不同跟头”——磁场扫过金属,不同导电率的金属会产生不同的感应电流,反过来又会受不同的推力。铝块轻,一推就跳得远,直接落到自己的料斗;铜块重,推力不够,掉得近;铁早就被前面的磁吸辊吸走了;塑料这种不导电的,顺着传送带直接滚去最后,啥也不耽误。
就连同是铝,生铝熟铝也得拆开卖,差价能差出小一半,很多人都不知道这个。之前我帮一个汽配厂改过分选流程,改完第一个月,卖废料多进了小十万,老板当场给我塞了两包好烟。
压块机:不是压得越紧越好
分完料就得压块,方便存方便运,几乎所有厂都这么干。但十个班长有九个会犯同一个错:觉得压得越实越好,越实越省空间越省钱。
真不对。
我前两年去一个五金厂修设备,看见他们的压块机压力调得比说明书上限还高十个兆帕,压出来的废铁疙瘩比石头还硬,我踢了一脚,脚腕疼了半天。老板说收料的最近一直压他价,问为啥,人家说你这疙瘩我切都切不动,回炉太费劲儿,我不得扣你钱?
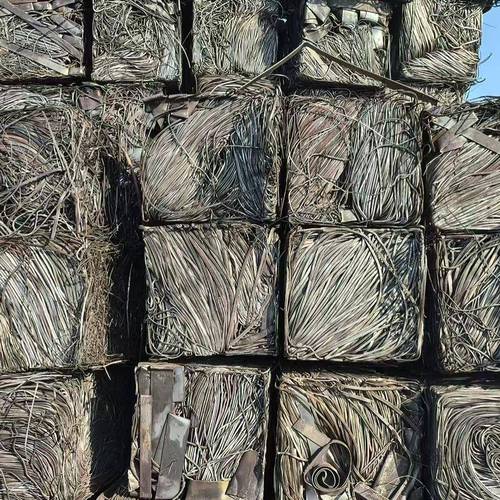 不同密度工业废料压块成品对比图
这里头的规矩真得讲清楚:不同废料要配不同的压力。轻薄的废钢冲压料,压成中等密度就行,太硬了回炉难切,人家肯定扣钱;铜料单价高,空间就是钱,就得往紧了压,多装一块都是赚;铝料软,你压太实,反而容易把混在缝里的铁屑杂质锁进去,分拣的时候挑不出来,照样给你按杂料算。
好多机修调一次参数就再也不动了,默认按最大压力压,一年下来亏的钱,够换半台新压块机了,说出去谁信?
卡料了?90%的人处理错了
 卡料了?90%的人处理错了
不管分选还是压块,最烦的就是卡料。尤其是带飞边的冲压废料,形状歪歪扭扭,一不留神就卡在进料口的滚轮缝里,卡得生产线停转,耽误干活。
我见过太多人处理卡料,伸手就抠,或者拿个棍子捅,太不要命了。前年有个小伙子,不等停稳就伸手去勾,整个袖子连带着胳膊被卷进去,最后截了半段,太惨。
真出了卡料,记住先拉急停,挂锁,挂牌,三步一个都不能少,别嫌麻烦,命比那十分钟的产量值钱。
那为啥你这条线天天卡,别人的就不卡?大多数人归罪于料太乱,其实多半是进料口导板的角度不对。原厂设计导板角度的时候,是给规则的方形块料做的,你天天进奇形怪状的冲压边角料,不改角度可不天天卡?
我之前给一条老线改导板,往下调了五度,你猜怎么着?卡料频率直接降了八成,原来一天停个七八次,现在一周都不见得卡一次,省出来的停机时间,多干出的活不比什么强?
昨天我还在那个厂的堆场,看见一堆堆码得整整齐齐的压块,每一块都明明白白分好品类,压得松紧合适。没人会把那当成没用的垃圾,懂行的都知道,那堆在角落的,全是能活钱的硬通货。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:废料回收:车间角落里藏着你看不见的利润
文章链接:https://m.lfdjt.com/p/zhizao/a/3317.html