你以为的省料,其实完全搞反了
很多刚入行的设计或者开料师傅,第一反应就是,材料利用率不就是把板材排得越满越好?少剩边角料就是本事。我前两年亲眼见一个小伙子,为了把利用率提两个点,把十几个零件排得几乎挨在一起,间隙留的比一张纸还薄。结果呢?冲压第一次就卡模,模具崩了一个小口子,修了整整三天。那三天生产线停着,工人工资要开,订单要赔违约金,损失的钱,够买一吨新钢板了。
你说这叫省料?这叫瞎抠。
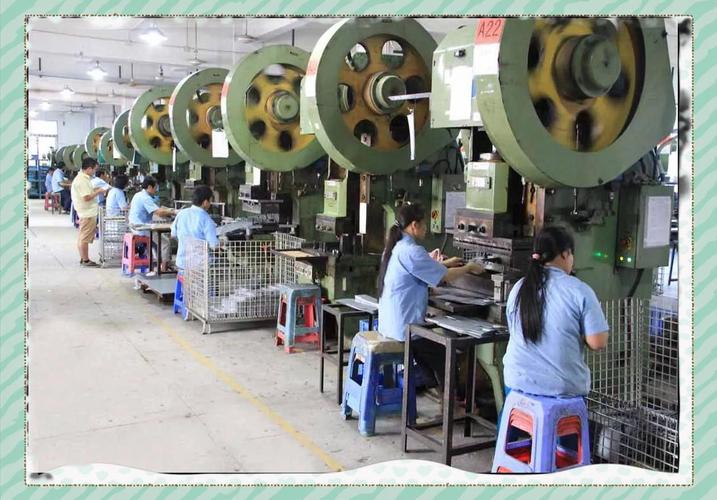
不过话说回来,为什么会有这种误区?很多公司考核就盯着利用率这一个数字,逼着下面的人往死了挤,哪管你后面出不出问题。数字好看了,钱没了,找谁说理去。
一块钢板的一生,废料藏在哪
我们今天就拿最常见的钢板冲压说,一块钢板从进厂到变成零件,废料其实不是都在最后切下来的边角。很多废料从一开始就注定了。下料的时候,为了怕尺寸错,习惯性多留一公分余量,十张板攒下来,就能多出来一个零件的料,全扔了。拉伸工艺需要开工艺口,老图纸留两公分,其实改一下刀口位置,留一公分就够用,日积月累,那都是钱。
还有最容易被忽略的,就是定尺钢板的毛边。钢厂出来的钢板,四个边都有粗毛边,必须切掉,很多人切完就直接扔了,其实那些切下来的窄条,只要宽度够,就能做小垫片小支架,很多产线嫌麻烦,直接归去废料堆,卖废品都按斤称,亏不亏?
有人说了,废料反正可以回炉,回炉再炼成钢板不就行了?哪有那么简单。回炉要烧,要重新轧制,能耗先不说,本来你一块现成的钢板,直接用多好,变成废料回炉,价格直接砍半还多,这中间的差价,不就是你亏掉的钱吗?
真正提利用率,靠的不是抠是巧
说实话,做了三十年车间,我见过的能稳定把利用率提上去的,从来不是硬挤间隙的那帮人。都是会套料的老师傅。什么叫套料?就是提前把不同大小的零件配好,大零件切完剩下的料,刚好够做小零件,不需要额外再整张开料。
我之前待的车间,做两种壳体配件,大的用整张钢板开,剩下的中间空框,刚好能放下八个小零件的坯料,原来那些小零件都是单独开料,现在等于白捡八个,一年下来,省出来的钱够换两台新冲压机。
哦对,还有,很多设计画图的时候,根本不考虑钢厂出来的板材标准尺寸,比如整张板本来刚好裁九个,他改个尺寸,只能裁八个,剩下一大块没用,你说这找谁说去?只要设计肯挪一公分,就能多裁一个,这就是白赚的。别小看这一个,一个不起眼的小零件,一天出几百个,一年就是十几万的料钱。
材料利用率从来不是给老板做来看的KPI,是真金白银从废料里掏出来的利润。很多车间角落堆的那堆边角料,摸上去还带着点冷轧板的冷光,那哪是垃圾啊,那都是没掏出来的班组奖金。对吧?哪天你逛车间,路过那堆废料,不妨停下来翻一翻,看看有多少其实本来可以变成零件的。
作者|制造
排版|制造
审核|乐乐