墙角堆的不是废件,是悄悄溜走的利润
很多人对返工率的印象,就是最后检验挑出来的不合格品,回炉重造就完了。哪有这么简单。你想想,一块料从下料,到粗加工,精加工,焊接,涂装,走了五道工序,每一步都耗了工时,耗了电力,耗了刀具,最后发现前面错了一毫米,全部白扔。我刚当学徒那会,因为看错了图纸上的一个倒角尺寸,切出来的轴装不上轴承,整整磨了一天砂轮还是不对,最后只能回原材料库领新料重新加工,站在机床后面挨了老师傅半个小时的骂,脸烫得能煎鸡蛋。那时候才懂,那堆在墙角的废件,哪里是废钢,全是真金白银烧出来的。
说实话,我见过不少工厂,产量看着很漂亮,报表上的数字好看,年底一算账,没赚多少钱。刨去原材料涨价,一半的利润都耗在返工上了。你改一个孔,磨一个焊缝,补一遍漆,哪一样不要钱?更坑的是耽误交期,订单赶不出来,还要赔违约金,亏得更多。
抓不住根源,再罚工人也降不了返工率
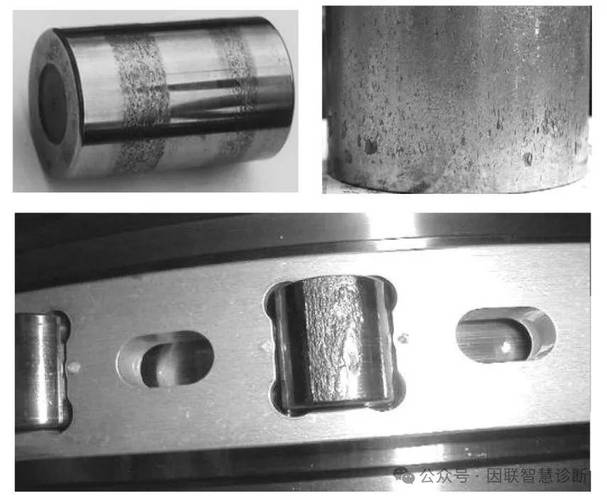
很多车间管理者一提到降返工率,第一反应就是开罚单,终检查到不合格,直接扣工人绩效。有用吗?有用个鬼。大部分返工问题根本不是出在最后一步,更不是工人故意做错。我之前待的车间,焊接工位返工率一直居高不下,所有人都骂焊工手艺差,后来蹲了三天才发现,是定位工装的销子磨偏了快0.3毫米,焊工往工装上一卡,自然焊歪,怎么调都不对。工装多久没校准了?大半年。为啥没人管?大家都怕停线调工装耽误产量,反正歪一点不影响装夹,能凑活用就凑活用,攒到最后全是返工活。
不过话说回来,这种事真不是个例。很多产线都这样,把所有的压力都压给最后一道终检,前面的工序得过且过,工装坏了不换,定位偏了不调,工人拿到不对的料,只能硬着头皮干,错了还要背锅。说白了,就是捡了芝麻丢了西瓜,省了十分钟的校准时间,赔进去十几个小时的返工工时。
降返工率的诀窍,其实就是多花十分钟
说了这么多,那到底怎么降?很多人说要搞自动化,要上新设备,要花大价钱搞体系。其实真不用。大多数中小工厂的返工率,降下来的诀窍,说出来你可能不信,就是开工前多花十分钟。
那个老班长你还记得不?就是之前骂我的那个老师傅,他手上的工位,十几年返工率都是全车间最低的。他从来不是干活最快的,每次开工,别人通电就开干,他总要拿个千分表,在工装上靠个三五分钟,量一下定位偏不偏,摸一下夹具松不松,下料前再对着图纸核对一遍尺寸,慢是慢了十分钟,可从来没出过大错。
他那会跟我说,干机械这行,慢就是快。你多花十分钟查一遍,比你返工十个小时强多了,对吧?就像你出门赶火车,提前十分钟出门查一遍车票身份证,总比你到了进站口才发现票忘带了,再回去跑一趟强,一个理。
现在很多人都追求快,越快越好,产量越高越好,巴不得一分钟出一个活,可错了一个,十个都补不回来。返工率从来不是工人的错,是急于求成的错,是偷懒省步骤的错。下料完量一量,别嫌麻烦。焊接完查一遍位置,别嫌费时间。工装磨了就换,定位偏了就调,别凑活。凑活来凑活去,最后凑出来一堆废件,亏的还是自己。
你要是不信,下次去车间逛,往墙角瞅一眼就知道了。堆的废件越多,大家越忙越乱,赚的钱越少。没跑。
作者|制造
排版|制造
审核|小北