哦,都是没过关的废件。
他哦了一声,又问,那这些不能返修吗?当然能,大部分都能修,可修出来的,也不算入那个数啊。
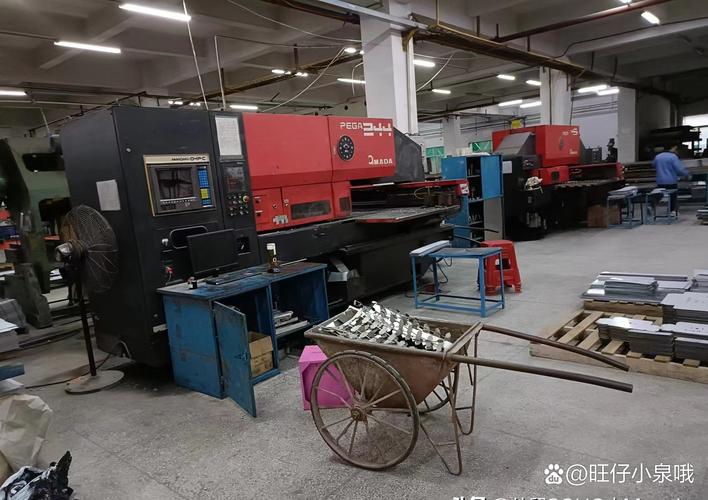
堆在角落的不良品,都是飘走的利润
很多刚进制造行当的新人,甚至干了五六年的老工人,都觉得一次合格率就是墙上看板里一个用来扣奖金的数字,跟自己没关系。
说实话,这是最大的误区。
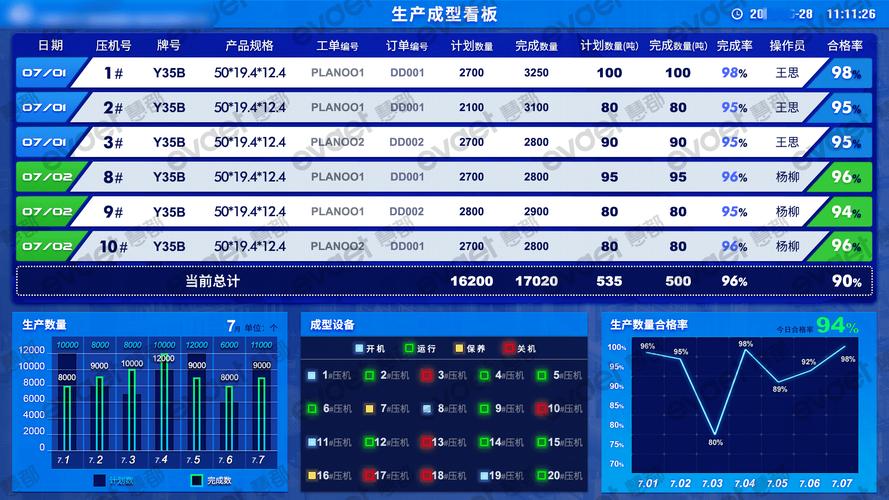
一次合格率,算的是刚生产出来,不用返修、不用返工,直接能流入下一个工序的成品比例。它不是给领导当KPI的数字,是给整条生产线做体检的体温计。
你想想,一件零件不合格,要占多少地方堆着?要花多少人工去挑、去修、去来回运?万一修坏了,那买原材料的钱、开机床的电费、之前加工花的工时,全打水漂。
真的亏。
不起眼的数字里,藏着整条线的暗毛病
之前听过不少老板吐槽,说我机床买的最好的,工艺都是找高人做的,怎么就是不赚钱?你去扒扒他的一次合格率,一半多都要返修,能赚钱才怪。
不过话说回来,很多人都觉得,一次合格率低,就是机床精度不够,要换设备要投钱,对不对?我干了这么多年,见过九成以上的不合格,都跟设备没关系,都是小细节攒出来的。
比如我们之前那条轴加工线,合格率突然掉了快八个点,工艺工程师折腾了一周,换了刀片调了参数,还是不行,最后是一个干了三十年的磨工师傅发现,新来的操作工换定位销的时候,图省事没擦定位孔,孔里攒了一堆铁屑,每装一件就偏个一两个丝,这不就不合格了?
你说扯不扯?就这么点小事,一天扔出去小一百件零件,都是真金白银啊。
还有的工程师,刚毕业出来,总觉得公差卡得越严越显示自己水平,客户要五个丝的公差,他非要给你卡两个丝,本来十个里面能过九个,这下变成六个,平白多出三个不良,这不就是瞎折腾吗?
抓对了地方,提合格率其实没那么难
很多人一听说要提一次合格率,头都大,觉得要全流程大改,要花好多钱。其实根本不是。
只要把最容易出问题的那一两个小环节盯住,合格率就能蹭蹭往上涨。
比如,规定好刀片必须加工多少件就换,不能等磨坏了再换,很多工厂就是舍不得那点刀片钱,结果换来了一堆废件,哪个亏哪个赚,傻子都能算出来。
再比如,每天开工前先测三个首件,把工装夹具的间隙、定位都核对一遍,别上来就开干,干到一半出一堆不良才停下来查,浪费的都是自己的时间。
你别小看这些小事,攒起来,一次合格率涨个五六个点太正常,每涨一个点,都是纯利润啊。我之前待过的厂子,就改了换刀片的规矩,没花一分钱额外成本,合格率涨了七个点,月底算帐,多出来的利润够给整个车间发三个月奖金。
哦对,还有很多人觉得,客户没要求,我不用卡那么严,凑活就行。不对,一次合格率高了,你自己省下来的钱都是自己的,跟客户没关系。少堆点不良品,车间走路都宽畅,少干点返修活,工人也能早点下班,哪儿不好?
昨天临走的时候,实习生蹲在那堆不良品旁边,拿起一个光亮的轴坯看了好久,说这么新就废了,真可惜。
我说,你能说出这句话,今天这趟车间就没白逛。
作者|制造
排版|制造
审核|知知