2026-09-25 16:50:53 分类:正文
刚进车间当学徒那会,老师傅攥着我手腕不让碰机床。说你小子手一抖,废一块料我半个月奖金没了。要试刀?先在脑子里走三遍。
那时候哪懂,现在才知道,我们早把脑子里走的那三遍,挪去电脑里了。就是大伙说的加工仿真。
没上机床之前,刀已经完整走了一遍
说实话我刚接触的时候,还觉得这是搞设计的人瞎折腾。不就是编完程走个图吗?我干十年师傅什么坎没见过,用得着你电脑提醒?
直到那次赶一个急活,新来的小孩把编程做完,先跑了一遍仿真,直接标出来刀杆伸出长度不对,会撞卡盘。
一开始老师傅还不信,说我量过尺寸,差不了。结果一算,哦,装夹的底座比之前厚了三毫米,刀伸出来就长了三毫米,正好撞。
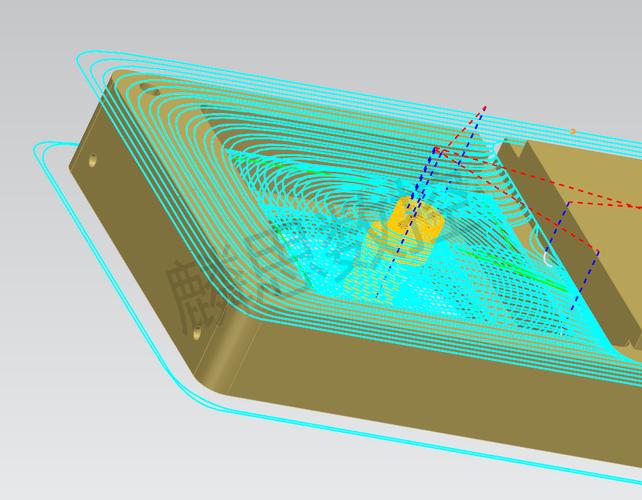 数控车床加工仿真刀路轨迹图
要是当时直接上机,撞坏主轴不说,整块原料就废了,小十万打水漂。那之后我再也不敢说这是花架子。
它不是简单给你画个刀路走个过场。是把机床、工件、刀具、夹具全按实际尺寸摆进电脑,一刀一刀按你编的程序切,任何干涉碰撞都逃不开。连切屑会不会挤在排屑槽里堵刀,都能给你模拟出来。
它算出来的,很多时候比手摸的准
干机加工的都碰见过薄壁件的头疼事。刚切完尺寸对,放俩小时弯了,或者一刀下去就弹,尺寸怎么都车不准。
老办法靠经验留余量,车完磨,磨完抛,折腾三四遍,还不一定合格。运气不好直接废。
加工仿真能提前把切削应力释放带来的变形算出来,编程的时候直接把变形量预补到刀路里,一次切完就能符合公差要求。
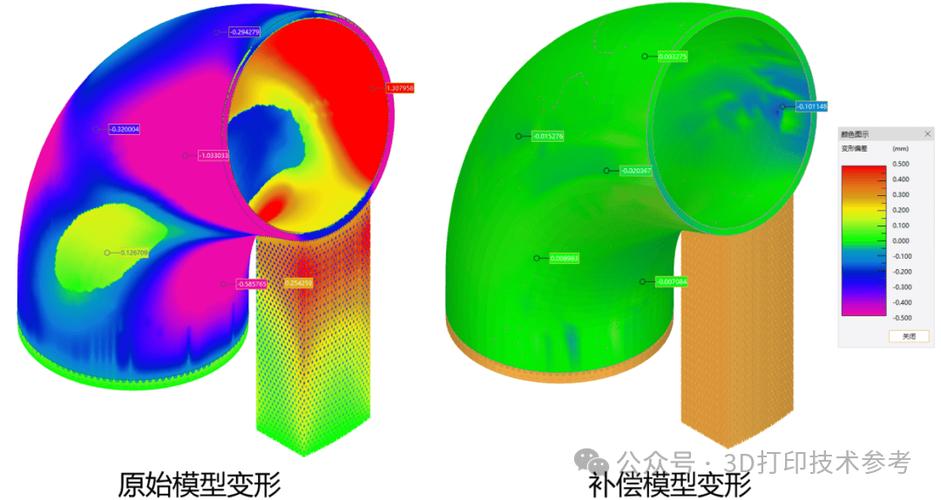 薄壁零件加工仿真变形云图
不过话说回来,它也不是神仙。同一种钢材,不同批次硬度差一点,切削出来的变形量就不一样。仿真用的是材料的平均参数,真到上机,该留的一丝安全余量还是得留。你不能全把命交给他,对吧?
我还见过有人拿仿真算切削温度,提前改切削参数,避免刀磨得太快,省不少刀具钱。这都是以前想都不敢想的事。
为什么现在车间离不了这东西
 为什么现在车间离不了这东西
早些年干机加工,多的是小批量散活,一块原料大几百几千,废一块咬咬牙也就过去了。现在不一样,好多干高端活的,一块原料几十万,甚至上百万,废一块一年白干。谁废得起?
还有那种五轴干复杂曲面的,几十上百段刀路,你靠人脑一段一段捋,捋三天都不一定找得到藏在死角的碰撞,仿真十几分钟就给你标清楚。省下来的时间,够多干两个活了。
有人说,现在有了仿真,老师傅的手艺都没用了。我就不爱听这个。
仿真帮你把那些低级错误全拦在机床外面,不用你花几万块试刀买教训,你才能把心思花在怎么调参数、怎么提精度这些真手艺上。它是帮你省劲,不是抢你饭碗。
现在我上机之前,必看一遍仿真结果。以前试刀站在机床旁边,耳朵竖着听声音,心砰砰跳,就怕哪不对出奇怪的响。现在仿真跑完,绿旗一亮,开机直接干,踏实。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的试刀:你不知道的加工仿真
文章链接:https://m.lfdjt.com/p/zhizao/a/2926.html