2026-09-25 13:37:40 分类:正文
第一次在精加工车间撞见这阵仗,我差点闯了祸。老远看见机床喷嘴呼呼往外冒白雾,顺着导轨往下淌白霜,我以为是冷媒管漏了,抓着扳手就要冲上去关阀门。老师傅一把拉住我,笑的烟都掉了。这不是漏了。这就是正在干活的低温切削。
我一开始就搞错了,那不是普通冷却液
谁对切削的第一印象不是槽子里哗哗的乳化液?常温,能降温能冲屑就行。
这里不一样。喷出来的介质,温度直接干到零下几十度。要么是液氮,要么是经过制冷的低温冷风,最多混一点点润滑油用来润滑。
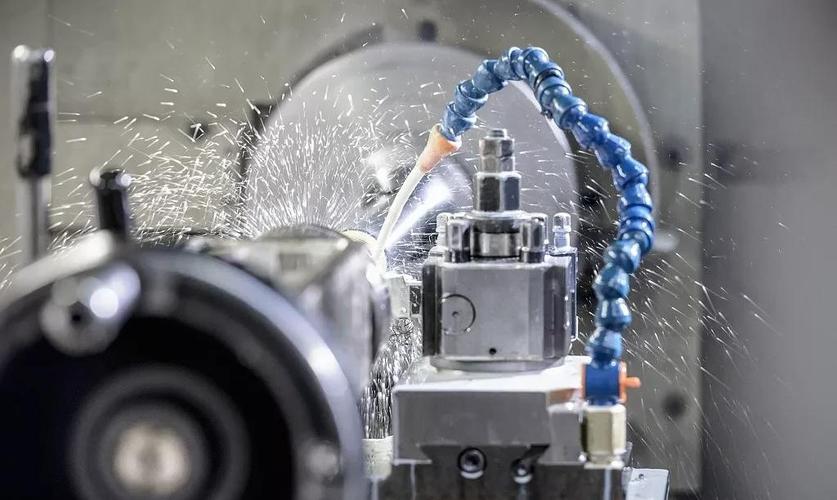 金属加工低温切削现场喷雾图
很多新手刚接触会问,至于降这么低?常温冷却液不也能降温?
还真至于。我见过普通加工切高强度钛合金,切不到半小时,刀尖红得能点烟。刀具直接废了,工件表面因为受热变形,尺寸偏出好几丝,整料直接报废。这种事,在高端加工里太常见了。
降温只是顺手,真正厉害的在这
大家都知道刀尖摩擦生热,热了刀具容易软,容易磨。降温当然能延长刀具寿命,这只是最基础的好处。
我给你举个生活化的例子。你切刚化好的冻猪肉,是不是比切化了一天的软猪肉顺?切屑不粘刀,切口还平整。
低温切削干的就是这个事。很多难加工的塑性金属,常温下软韧,切的时候切屑会粘在刀尖上,越粘越大,最后把工件表面刮花,把刀具挤崩。这是很多精加工的噩梦。
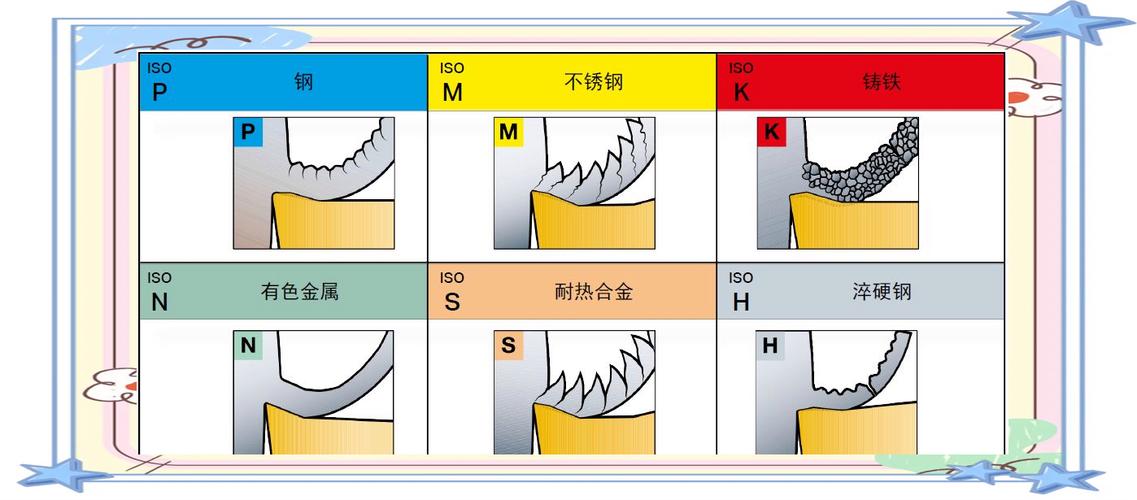 低温切削普通切削粘刀对比图
低温一喷,切削区那层金属塑性直接降下来,切屑变脆,走刀的时候直接断掉,一点都不粘。还有更妙的,很多硬质合金刀具,本身在低温下硬度会更高,耐磨性直接上一个台阶。
我之前跟着调过一次工艺,原来切一块大型结构件,一天要换三次刀,换刀加对刀就得一个多小时。改了低温切削之后,两天换一次都没问题。省下来的时间,真金白银。
而且,你想啊,整个过程只有刀尖附近降温,工件大部分还是常温,不会有大的热变形。高精度要求的活儿,公差卡零点几微米,差一点都不行,这刚好戳中需求。
好技术也不是万能的
 好技术也不是万能的
说实话,我见过不少老板,一听新技术就盲目的上,最后亏得慌。
低温切削成本不低啊。不管是液氮还是制冷设备,都比普通乳化液贵多了。你切个普通的低碳钢,要求也不高,普通工艺几块钱就能搞定,用低温切削可能几十块,犯不上。对吧。
还有误区,说低温切削就是把整个工件冻透了再切。纯扯。真把整料冻到零下几十度,装夹的时候热胀冷缩,尺寸反而控不住,还容易裂。真正常用的工艺,都是只给刀尖切削区局部降温,别的地方该咋咋。
什么时候用?就是那种普通工艺啃不动的硬骨头。比如航空航天的大块钛合金结构件,比如医疗器械里的高精度植入物,这些活儿,不用它还真搞不定。省下来的报废成本、换刀成本,算下来反而划算。
之前在一个做高端零件的厂,师傅跟我说,原来他们接这种硬活,十件能废三件,现在用上低温切削,废件率降到百分之一不到。这改变可不是一点半点。
工业里的很多创新,从来不是什么开天辟地的大发明。就是把别人不在意的小事,做到极致。给刀尖降个温而已,就啃掉了卡了多少年的硬骨头。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:敢给硬金属动刀,全靠低温切削这手绝活
文章链接:https://m.lfdjt.com/p/zhizao/a/2864.html