淬完火的钢,为啥不退火非要硬切
做机械的都知道,钢材淬完火硬度能上去,耐磨耐用,但硬度一高,加工就难。老工艺是什么?粗加工完了淬火,然后上磨床慢慢磨,磨到尺寸合格。可磨有磨的问题啊。复杂一点的型腔,带拐角带凹槽的,砂轮伸不进去,磨不到。薄壁零件磨的时候还容易变形,磨完公差歪了,直接废了。
后来就有人想,既然能把刀具做得比淬硬钢还硬,为啥不直接切?这就有了硬态切削——说白了就是直接切削已经淬过火的高硬度钢材,跳过退火软化那道工序。
硬切比磨,到底好在哪
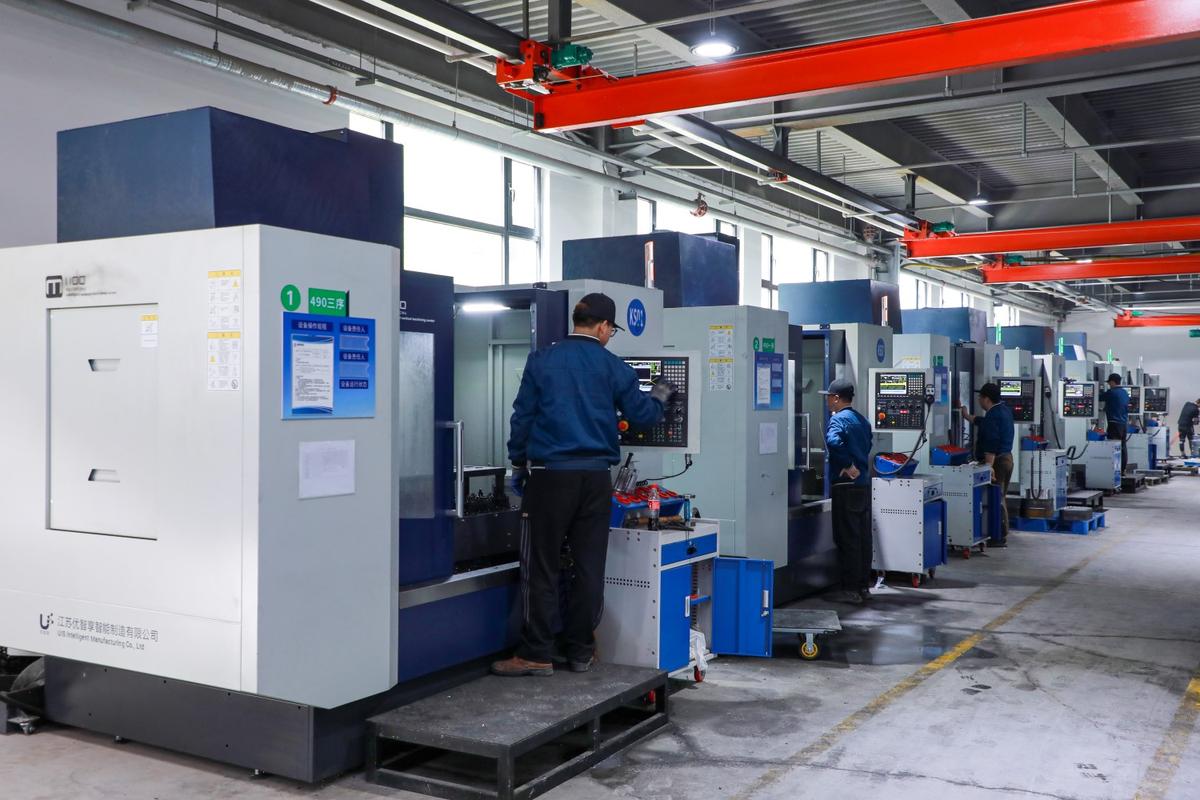
最直观的就是省工序。原来从毛坯到成品,要多一道退火,再多一道后续去应力,前前后后多花大半天时间不说,热处理还容易变形,废品率高。硬态切削省了两道工序,一刀就能切出形状。我见过一个模具型腔,原来磨要三天,现在硬切四个小时就出活儿,效率翻了好几倍。
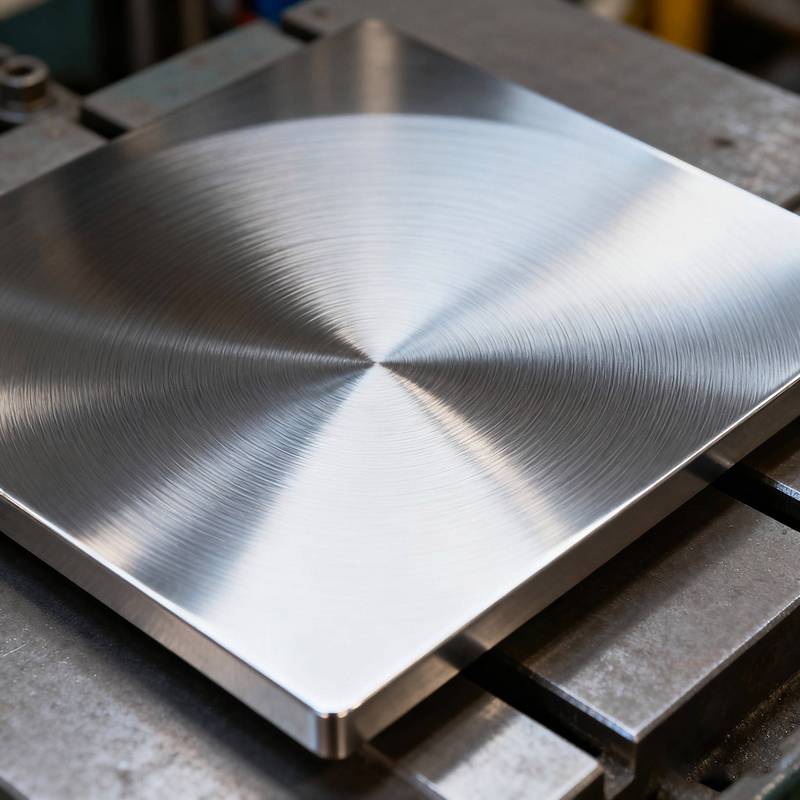
很多人觉得切肯定不如磨光洁,那是老黄历了。参数调对,刀选对,切出来的表面粗糙度比磨还低,甚至能省掉抛光工序。再说残余应力,磨的时候容易出热损伤,表面出残余拉应力,零件用不了多久就裂了,硬态切削反而容易出残余压应力,能让零件寿命提一截。
还有打扫卫生这事你说气人不?磨床一天下来,周围全是黑的磨屑粉尘,扫都扫不干净,戴口罩都挡不住往嗓子里钻。硬态切削出来的都是整块的铁屑,扫起来装袋拉走就行,车间干净多了。
不是所有硬料,都适合硬切
我见过不少厂子,听说硬态切削好,上来不管什么活儿都硬切,最后一算成本,反而亏了。为啥?硬切对刀具要求高啊。普通刀具切不动,得用立方氮化硼或者高端涂层硬质合金,一把刀顶普通刀十几倍价钱,你切个简单的平面圆盘,磨十分钟就完了,犯不上用好几千的刀去切对吧?
还有,硬切也不是越硬越好切,硬度太高太脆的,切的时候容易崩边,还是磨靠谱。说实话,很多新人刚接触,都有个误区,觉得硬态切削就是慢走刀慢慢啃,不容易坏。哪知道刚好反过来。走刀太慢,刀具一直在同一个硬表面摩擦,相当于拿刀去磨工件,刀具磨损快得吓人。
我刚参加工作那会,犯过一次错,切一个零件怕崩,走刀调得慢得离谱,不到半小时,刀就废了,那时候工资才多少啊,一把刀小半个月工资没了,心疼我三天没吃好饭。
不过话说回来,硬态切削真的解决了好多老工艺解决不了的问题。原来那些带内凹槽的淬硬轴件,砂轮伸不进去,只能慢腾腾放电火花,一个星期出一件,现在硬态切削一刀就出来,精度还高。很多原来做不出来的复杂形状零件,现在也能做了。
昨天徒弟试切完那个带内槽的淬硬套,拿千分尺量完,蹦跶着说公差刚好,表面还亮得能照见人。我靠在机床边抽烟,看着他那样,就想起刚学的时候,第一次见硬态切削切完淬硬钢,也是这个样子。原来啃硬骨头,也能啃得这么爽。
作者|制造
排版|制造
审核|知知