2026-09-25 06:45:58 分类:正文
刚从电镀车间出来,口罩摘下来,鼻子里还留着那股淡淡的弱酸性味道,说不上难闻,但就是过半小时才能散干净。脚边刚才蹭了点槽液溅出来的水渍,干了留了圈白印,我抬脚蹭了蹭地板,还是能看出印子——这地方,待一天就有一天的痕迹。
你天天摸的镀件,根本不是你想的那样
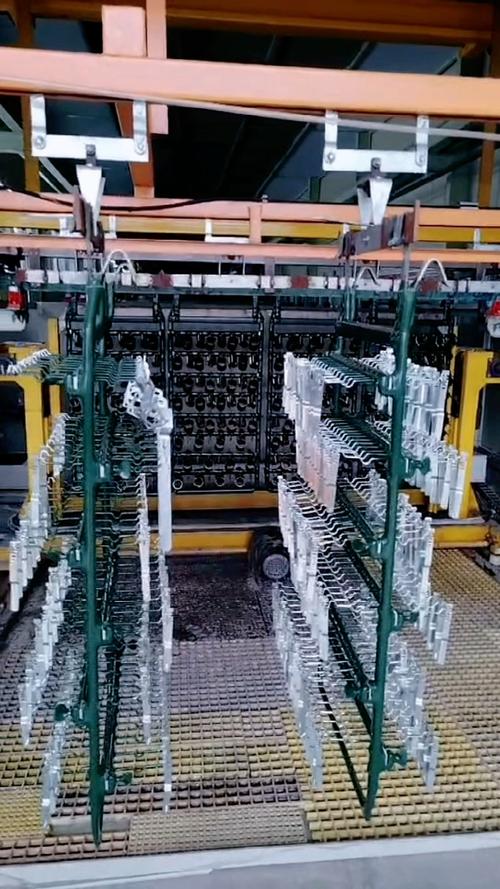 机械零件电镀挂具吊装车间现场图
很多人第一次听到电镀,第一反应就是“给金属刷层颜料嘛,不就是为了好看”。我刚当学徒那会也这么想,直到师傅扔给我两个废零件,一个是镀层掉了一半的轴承轴,一个是裸钢放了半年的同型号轴。你摸一摸就知道差别了。掉了镀层的轴,磨出来的坑坑洼洼硌手,而镀上去那层没掉的地方,光滑得能划出反光。
电镀不是贴上去的,是长出来的。说的通俗点,就是把要镀的零件泡在装满金属离子的槽子里,通上电,那些飘在溶液里的金属离子就会老老实实跑到零件表面,一层层拼起来,变成一张完完整整的“金属皮肤”。不是胶水粘的,也不是油漆刷的,它本身和零件本体就是咬在一起的,抠都抠不下来。
挂具上的零件排得整整齐齐,挨个往下放,没入溶液的时候会哗啦响一声,气泡从零件缝隙里冒出来,突突的。通上电之后,整个槽子都微微发颤,那是电流在干活。也就半个钟头吧,捞出来冲干净水,原本灰扑扑黑麻麻的铁坯,瞬间就亮得能照见人脸上的痣。
这层薄薄的膜,救了多少机械的命
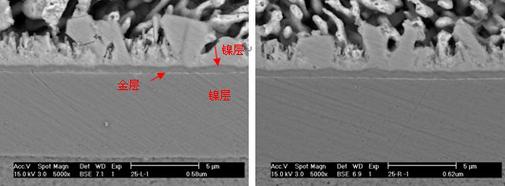 耐磨轴件电镀层剖面显微镜图
别觉得这层膜只有好看的作用。我们做机械的,要它干什么?第一是耐磨,第二是防锈,第三才是好看。
就说常用的液压缸活塞杆,天天伸来缩去,要是不镀一层硬铬,不出一年,就能被密封圈磨出沟,漏液压油漏得满地都是,整根轴就废了。镀了那一层不到头发丝十分之一厚的铬,硬度直接翻三倍,用个十来年都磨不穿。
还有那些放在露天的钢结构,南方雨水多,北方冬天撒除冰盐,锈起来能把整根钢筋锈断。镀一层薄薄的锌,就相当于给零件穿了件牺牲自己的防护衣——先让锌被腐蚀,轮不到里面的铁。说实话,就这一块镀层,不知道帮制造业省了多少更换零件的钱。
之前碰过一个客户,为了压成本,要求我们把镀层厚度减一半,说反正看不见,能用就行。结果不到一年,客户抱着一堆锈坏的零件回来找我们,脸都绿了,说整个设备都卡了,损失比当初省的那点钱多出去十几倍。
老师傅才知道的门道,新手很容易踩坑
 老师傅才知道的门道,新手很容易踩坑
很多新手觉得,电镀就是泡槽通电,没什么技术含量。真不对,差一点都不行!
最容易翻车的就是前处理。零件加工完,上面全是切削油、锈迹、还有打磨留下来的粉尘,你要是不把这些清理得干干净净,直接去镀,那结果就是起泡、掉皮,整批货废了。前处理占了电镀七成的功夫,一点不夸张,我现在带徒弟,第一周不学镀,只学除油除锈洗零件。
再就是电流大小。电流小了,镀层镀不厚,薄得像一张纸,一磨就掉。电流大了,零件的边角就会长出疙瘩一样的金属瘤,磨都磨不平,只能返工。你说这找谁说理去?参数错一丁点,整批货就出问题。
不过话说回来,现在技术成熟多了,大部分产线都有自动控温控流的设备,不用像以前那样师傅蹲在槽边盯着电流表调。但核心的道理没变,你糊弄它,它就糊弄你。
昨天我还在车间帮徒弟调了挂具的间距,挨着太近就镀不均匀,分开一厘米,出来的件个个亮得规整。捞出来冲干净水,徒弟用布一擦,递过来给我看,反光晃得我眯起眼,就知道,这活没毛病。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的魔法:电镀到底怎么给金属穿"新衣"?
文章链接:https://m.lfdjt.com/p/zhizao/a/2732.html