2026-09-15 18:38:42 分类:正文
上周带刚毕业的实习生逛金工车间,路过那台大家伙的时候,实习生盯着动起来的切割头看了半天,突然问我“它是不是一直靠高温烧穿钢板啊?”我笑了笑,没直接答,拉着他站到侧边出风口外,问他闻到什么。他抽了抽鼻子:“只有一点点金属凉味,没什么糊味啊。”
它不是“烧”穿,是“吹”断
很多人对激光切割的第一印象,就是极高能量把材料烧化,其实只说对了一半。激光的作用,其实只是把材料加热到刚好熔化或者汽化的温度,真正把熔渣带出去,让切口断开的,是辅助气体。
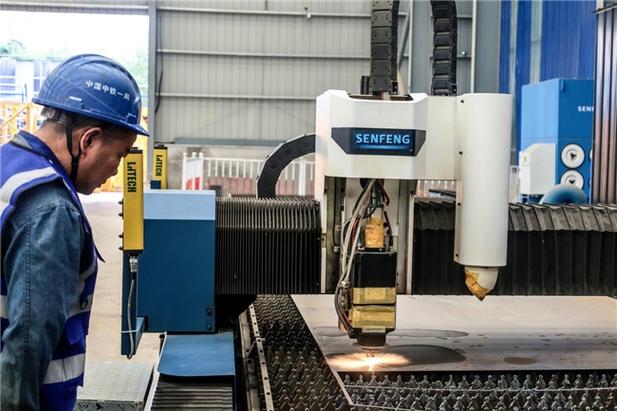 金属激光切割头工作现场
不同材料用的气体还不一样。切普通碳钢,用氧气就行,既能辅助燃烧帮着加热,高压气流还能把熔化的氧化铁渣一口气吹干净,切口还整齐。切不锈钢或者铝这种有色金属,就得用氮气了,压力更高,还能防止切口被氧化变色,省得后续打磨。要是切布料或者亚克力,直接用压缩空气就够,便宜还干净。
我刚入行那会信了网上的歪理,说功率越大切什么都顺,直到有次切厚碳钢,功率开满了还是切不透,折腾一下午,最后发现是空压机压力掉了,气不够吹不走渣。真坑人。
八成切不透的故障,根源都是这块小玻璃
干这行快十年,我碰过最多的故障,不是激光器老化,不是导轨歪了,就是激光头最前面那块小小的保护镜片出了问题。这块玻璃是干啥的?就是挡着切割时候溅出来的熔渣,不让它打到里面的聚焦镜,便宜,几块几十块一片,却是整个切割头最娇贵的地方。
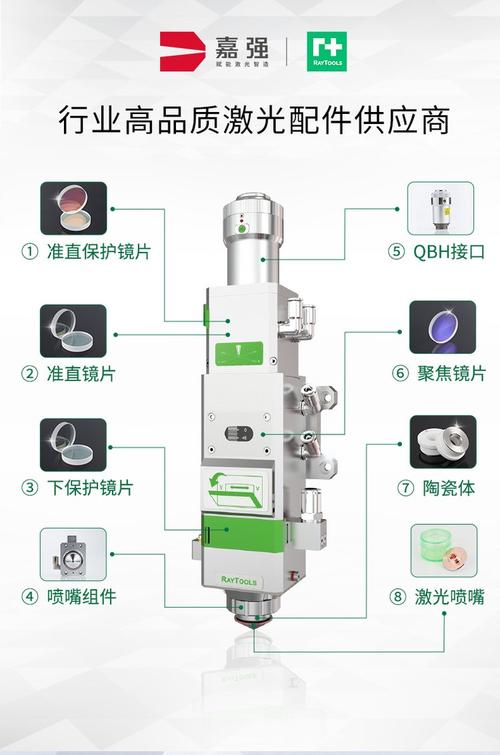 光纤激光切割保护镜片位置图
上次夜班赶单,新来的小孩切到一半突然切不透,上来就调功率调速度,甚至怀疑激光器坏了,折腾快俩小时,把班长都喊起来了。班长过来拆了激光头的保护盖,一眼就看见镜片中心沾了个小黑点,不知道哪次溅上去的熔渣印。换了块新的,开机一试,直接透了。
那小孩当时都懵了,说谁能想到这么小个点影响这么大?其实道理很简单,激光要聚焦到一个小点才能有足够能量,镜片上沾了脏东西,能量就散了,焦也偏了,自然切不透。说实话,现在很多新手上来就想搞大问题,从来不会先看这块小玻璃,都是踩坑踩多了才记得住。
激光切割不是万能的
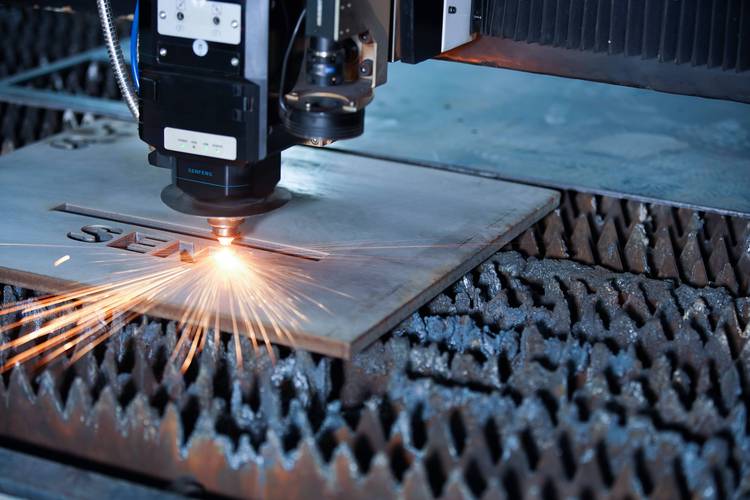 激光切割不是万能的
现在网上很多吹激光切割的,说什么取代传统冲压取代线切割,别扯。真要批量生产几千上万个一模一样的小零件,冲压的速度和成本,甩激光切割八条街。开模费那点钱,批量一做直接摊没了,切割一件跟切一万件,单位成本差不了多少,激光你切一件收一件的钱,量一大根本比不过。
那激光切割好在哪?好在灵活。你打样,你做小批量定制,你切奇奇怪怪的异形件,它太香了。比如你给客户做个异形的不锈钢招牌,开模根本不划算,你直接把图导进去,半小时就能拿成品,误差也够小,够你用了。
还有很多做铁艺的小店,以前做个弧形花型,得靠手工拿锯子切,半天做一个,现在有了小激光切割机,输完图抽根烟的功夫就出来了,精度还比手工好太多。
不过话说回来,也别迷信什么“零误差”,切厚板的时候切口多少都会带点斜度,只要符合你要用的公差就行,没必要花大价钱追求那种没用的高精度。我见过不少老板,买机器的时候为了多两个丝的精度多花十几万,切出来的东西根本用不上,纯浪费。
上次逛建材市场,看见巷口做防盗网的老板都摆了台小机器,边切边跟我念叨,这东西真是救了小生意的命。想想也是,以前很多活想接都接不了,现在把门尺寸输进去,转天就能给客户装上门,真的挺香。
上周带刚毕业的实习生逛金工车间,路过那台大家伙的时候,实习生盯着动起来的切割头看了半天,突然问我“它是不是一直靠高温烧穿钢板啊?”我笑了笑,没直接答,拉着他站到侧边出风口外,问他闻到什么。他抽了抽鼻子:“只有一点点金属凉味,没什么糊味啊。”
它不是“烧”穿,是“吹”断
很多人对激光切割的第一印象,就是极高能量把材料烧化,其实只说对了一半。激光的作用,其实只是把材料加热到刚好熔化或者汽化的温度,真正把熔渣带出去,让切口断开的,是辅助气体。
金属激光切割头工作现场
不同材料用的气体还不一样。切普通碳钢,用氧气就行,既能辅助燃烧帮着加热,高压气流还能把熔化的氧化铁渣一口气吹干净,切口还整齐。切不锈钢或者铝这种有色金属,就得用氮气了,压力更高,还能防止切口被氧化变色,省得后续打磨。要是切布料或者亚克力,直接用压缩空气就够,便宜还干净。
我刚入行那会信了网上的歪理,说功率越大切什么都顺,直到有次切厚碳钢,功率开满了还是切不透,折腾一下午,最后发现是空压机压力掉了,气不够吹不走渣。真坑人。
八成切不透的故障,根源都是这块小玻璃
干这行快十年,我碰过最多的故障,不是激光器老化,不是导轨歪了,就是激光头最前面那块小小的保护镜片出了问题。这块玻璃是干啥的?就是挡着切割时候溅出来的熔渣,不让它打到里面的聚焦镜,便宜,几块几十块一片,却是整个切割头最娇贵的地方。
光纤激光切割保护镜片位置图
上次夜班赶单,新来的小孩切到一半突然切不透,上来就调功率调速度,甚至怀疑激光器坏了,折腾快俩小时,把班长都喊起来了。班长过来拆了激光头的保护盖,一眼就看见镜片中心沾了个小黑点,不知道哪次溅上去的熔渣印。换了块新的,开机一试,直接透了。
那小孩当时都懵了,说谁能想到这么小个点影响这么大?其实道理很简单,激光要聚焦到一个小点才能有足够能量,镜片上沾了脏东西,能量就散了,焦也偏了,自然切不透。说实话,现在很多新手上来就想搞大问题,从来不会先看这块小玻璃,都是踩坑踩多了才记得住。
激光切割不是万能的
激光切割不是万能的
现在网上很多吹激光切割的,说什么取代传统冲压取代线切割,别扯。真要批量生产几千上万个一模一样的小零件,冲压的速度和成本,甩激光切割八条街。开模费那点钱,批量一做直接摊没了,切割一件跟切一万件,单位成本差不了多少,激光你切一件收一件的钱,量一大根本比不过。
那激光切割好在哪?好在灵活。你打样,你做小批量定制,你切奇奇怪怪的异形件,它太香了。比如你给客户做个异形的不锈钢招牌,开模根本不划算,你直接把图导进去,半小时就能拿成品,误差也够小,够你用了。
还有很多做铁艺的小店,以前做个弧形花型,得靠手工拿锯子切,半天做一个,现在有了小激光切割机,输完图抽根烟的功夫就出来了,精度还比手工好太多。
不过话说回来,也别迷信什么“零误差”,切厚板的时候切口多少都会带点斜度,只要符合你要用的公差就行,没必要花大价钱追求那种没用的高精度。我见过不少老板,买机器的时候为了多两个丝的精度多花十几万,切出来的东西根本用不上,纯浪费。
上次逛建材市场,看见巷口做防盗网的老板都摆了台小机器,边切边跟我念叨,这东西真是救了小生意的命。想想也是,以前很多活想接都接不了,现在把门尺寸输进去,转天就能给客户装上门,真的挺香。
作者: zhizao
排版: zhizao
审核: 白杨
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才知道,激光切割原来不是你想的那样
文章链接:https://m.lfdjt.com/p/zhizao/a/273.html
