2026-09-15 18:15:56 分类:正文
刚进车间的新人,多半会围着那台嗡嗡响的机器看半天。找遍了主轴刀头,愣是没看见切金属的刀在哪。
真的没刀,全靠那根细得像头发的钼丝
没错,线切割,顾名思义,就是用“线”来做切割。
就是那根拉在机床上下两个导轮中间的钼丝,细到你稍微用力一吹都好像会断,就是它切钢切铁。
很多人第一次见,都以为是像锯子一样来回磨,不对。它根本不硬碰硬,全靠电。
说实话,原理讲起来一点不复杂。钼丝接上电,对着要切的金属工件一通放电火花,高温把接触到的金属一点点熔化蚀掉,就这么简单。
打个比方,你拿浸了水的细棉绳切冻硬的冰块,不用使劲压,来回拉个几次,绳子就慢慢切进去了。线切割就是这个路子,只不过棉绳换成带电的钼丝,摩擦力换成电火花的高温。
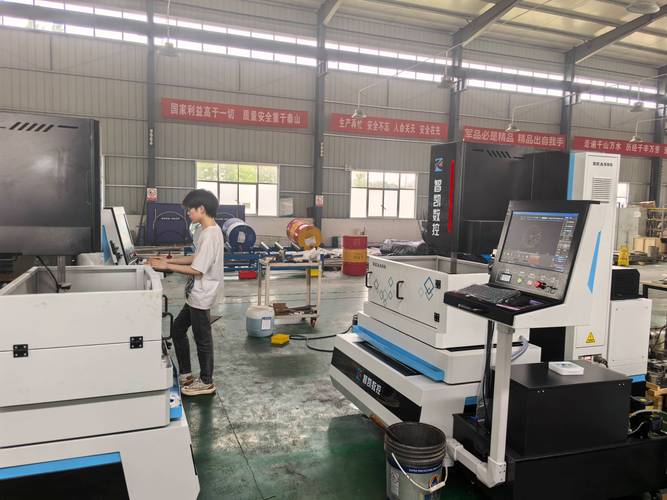 快走丝线切割加工车间现场
就是这么邪门。哪怕是淬过火的模具钢,硬度高到普通铣刀上去都会崩刃,到了线切割这儿,跟切冻豆腐没区别,一点不费劲。
新手最容易踩的坑,多半和常识反着来
我刚当学徒那会,师傅让我切一块带异形孔的模板,我盯着机床看了半小时,总觉得那根钼丝晃来晃去的,肯定切不准。结果切完拿下来量尺寸,误差比我磨了一天的零件还小。
很多人对线切割有误会,觉得细丝肯定切不了厚料。不对,只要你调对参数,几十公分厚的钢板照样切,就是慢一点而已。
还有人以为线切割什么都能切,上次有个设计拿了块亚克力来找我,说要切个异形标牌,说你线切割那么神,帮我切一下。我直接给他赶出去了——这东西不导电,放不了电,你让钼丝怎么干活?切不了就是切不了。
切出来的零件歪歪扭扭,尺寸不对,新人第一反应都是紧钼丝,对吧?我刚入行那会也这么干,紧完还是不对,被师傅骂了一顿。其实十次有八次是工作液太脏了,蚀下来的金属渣没被冲出去,卡在缝里,直接把钼丝挤偏了,换半缸干净工作液,立马就好。
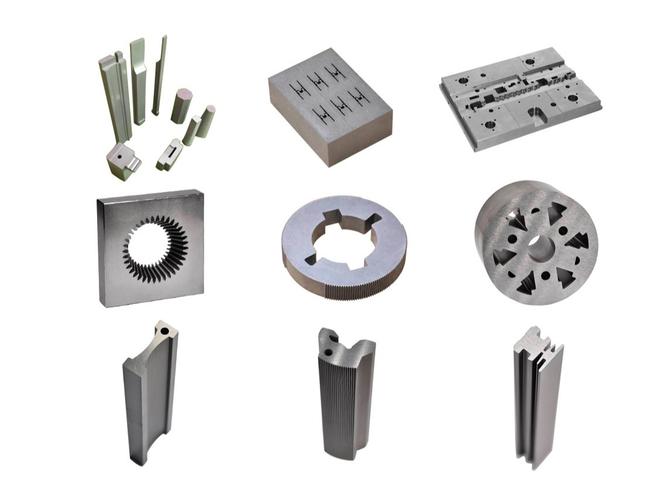 线切割加工完成的异形高精度金属零件
你别说,真就是这么简单的问题,好多干了两三年的师傅有时候还会忘。
老师傅不说的省钱门道
 老师傅不说的省钱门道
干线切割,耗材最贵的就是钼丝,很多新人上来就买最好的钼丝,觉得用得久切得准。说实话,真犯不上。
只要你每天开机前紧一遍丝,别让钼丝松松垮垮晃,普通钼丝也能用大半个月,精度一点不差。我见过干了十几年的老师傅,用旧钼丝切出来的零件,精度照样比新手用新钼丝切的好。
还有工作液,别一看有点浑就换,太浪费。只要冲渣顺畅,不发黑发臭,接着用。太脏了就捞掉上面的浮渣,补点新的进去,比整缸换省不少钱,稳定性也没差。
我刚入行那会贪快,切厚料的时候把走丝速度拉满,想早点干完下班。结果没十分钟就断丝了,蹲在机床边接钼丝接了半个钟头,腿麻得站不起来,乳化液沾了满手,洗了三遍还有那个怪味,最后还加班到点才走。那滋味,现在想起来都懊恼。
现在干活,切厚料就慢慢走,不急那十分八分钟,从来没断过丝,反而比贪快省时间。
说实话,这种干现场的活,哪有那么多高大上的道理。你蹲机床边待上一周,闻够了乳化液的味道,听熟了电火花滋滋的响,踩过一两次坑,自然就懂了。
刚进车间的新人,多半会围着那台嗡嗡响的机器看半天。找遍了主轴刀头,愣是没看见切金属的刀在哪。
真的没刀,全靠那根细得像头发的钼丝
没错,线切割,顾名思义,就是用“线”来做切割。
就是那根拉在机床上下两个导轮中间的钼丝,细到你稍微用力一吹都好像会断,就是它切钢切铁。
很多人第一次见,都以为是像锯子一样来回磨,不对。它根本不硬碰硬,全靠电。
说实话,原理讲起来一点不复杂。钼丝接上电,对着要切的金属工件一通放电火花,高温把接触到的金属一点点熔化蚀掉,就这么简单。
打个比方,你拿浸了水的细棉绳切冻硬的冰块,不用使劲压,来回拉个几次,绳子就慢慢切进去了。线切割就是这个路子,只不过棉绳换成带电的钼丝,摩擦力换成电火花的高温。
快走丝线切割加工车间现场
就是这么邪门。哪怕是淬过火的模具钢,硬度高到普通铣刀上去都会崩刃,到了线切割这儿,跟切冻豆腐没区别,一点不费劲。
新手最容易踩的坑,多半和常识反着来
我刚当学徒那会,师傅让我切一块带异形孔的模板,我盯着机床看了半小时,总觉得那根钼丝晃来晃去的,肯定切不准。结果切完拿下来量尺寸,误差比我磨了一天的零件还小。
很多人对线切割有误会,觉得细丝肯定切不了厚料。不对,只要你调对参数,几十公分厚的钢板照样切,就是慢一点而已。
还有人以为线切割什么都能切,上次有个设计拿了块亚克力来找我,说要切个异形标牌,说你线切割那么神,帮我切一下。我直接给他赶出去了——这东西不导电,放不了电,你让钼丝怎么干活?切不了就是切不了。
切出来的零件歪歪扭扭,尺寸不对,新人第一反应都是紧钼丝,对吧?我刚入行那会也这么干,紧完还是不对,被师傅骂了一顿。其实十次有八次是工作液太脏了,蚀下来的金属渣没被冲出去,卡在缝里,直接把钼丝挤偏了,换半缸干净工作液,立马就好。
线切割加工完成的异形高精度金属零件
你别说,真就是这么简单的问题,好多干了两三年的师傅有时候还会忘。
老师傅不说的省钱门道
老师傅不说的省钱门道
干线切割,耗材最贵的就是钼丝,很多新人上来就买最好的钼丝,觉得用得久切得准。说实话,真犯不上。
只要你每天开机前紧一遍丝,别让钼丝松松垮垮晃,普通钼丝也能用大半个月,精度一点不差。我见过干了十几年的老师傅,用旧钼丝切出来的零件,精度照样比新手用新钼丝切的好。
还有工作液,别一看有点浑就换,太浪费。只要冲渣顺畅,不发黑发臭,接着用。太脏了就捞掉上面的浮渣,补点新的进去,比整缸换省不少钱,稳定性也没差。
我刚入行那会贪快,切厚料的时候把走丝速度拉满,想早点干完下班。结果没十分钟就断丝了,蹲在机床边接钼丝接了半个钟头,腿麻得站不起来,乳化液沾了满手,洗了三遍还有那个怪味,最后还加班到点才走。那滋味,现在想起来都懊恼。
现在干活,切厚料就慢慢走,不急那十分八分钟,从来没断过丝,反而比贪快省时间。
说实话,这种干现场的活,哪有那么多高大上的道理。你蹲机床边待上一周,闻够了乳化液的味道,听熟了电火花滋滋的响,踩过一两次坑,自然就懂了。
作者: zhizao
排版: zhizao
审核: 小北
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见刀的线切割,切硬钢就像切豆腐
文章链接:https://m.lfdjt.com/p/zhizao/a/271.html
