2026-09-25 02:59:50 分类:正文
昨天蹲热处理车间门口抽烟,看着徒弟抬着一根磨得掉了一块的轴往废品堆走,我一脚给踹停了。这玩意儿还能救,犯不着扔。以前大家总觉得,金属件磨坏了、裂了,要么焊,要么直接换,哪想到现在能让缺的肉自己“长”出来——就是今天说的增材修复。
没人说过的误区:增材修复不是3D打印拼积木
很多人刚接触这个,第一反应就是“不就是金属3D打印堆一块上去吗?”不对,差远了。3D打印是从零做个新件,这个是在旧件坏的地方补,讲究的是跟基体融成一块,不是粘上去拼一块。我见过外行上来直接堆,结果用了三天就掉了,还把整个轴给毁了。
说实话,这活儿难就难在,你得跟原基体“合群”。补的材料硬了,原轴软,磨的时候容易凹;补的软了,用两天就磨没。温度控制不好,原轴还会变形,本来就是高精度的轴,变形个几丝就废了。
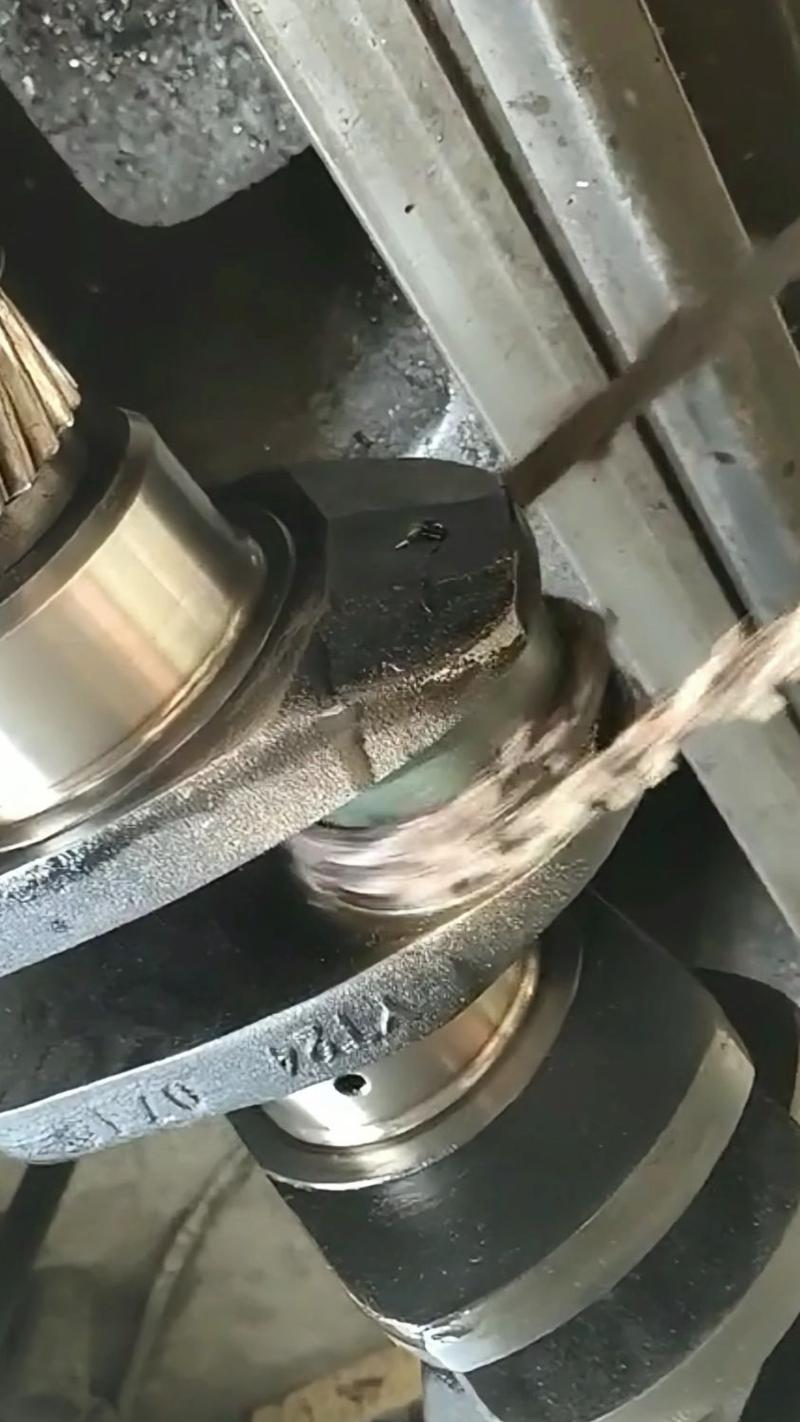 增材修复曲轴磨损部位预处理现场
进车间看一遍:真正的增材修复是怎么干活的
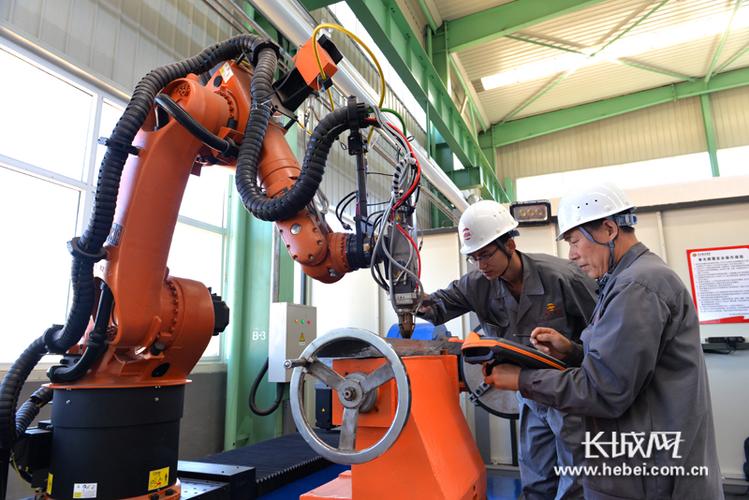 进车间看一遍:真正的增材修复是怎么干活的
先给坏的地方“搓澡”。对,就是把裂的、锈的、掉渣的地方全清理干净,露出干净结实的基体,还得打出合适的坡度,不能平着堆,不然结合不牢。
第二步,调参数。这个全看经验,什么基体用什么粉,多大功率,走刀速度多少,没有标准公式能直接套。比如淬过火的轴,你热量输入大了,原有的淬硬层就软了,整个轴就废了,所以得一层一层薄着堆,边堆还得边控温,有时候堆几层歇会儿,等温度降下来再接着干。
堆完了不是完事儿,还得热处理消应力,你想啊,一层层堆上去,内部肯定攒着应力,不用多久就裂了,这步偷懒都不行。最后就是磨,跟普通精加工一样,磨到原来的尺寸公差。
什么时候该用增材修复?算明白这笔账就懂了
 什么时候该用增材修复?算明白这笔账就懂了
不是什么坏件都值得修。比如那种几块钱的小零件,直接买新的比修便宜,犯不上折腾。但那种大家伙,比如重型设备的主轴、曲轴,还有一些已经停产的老设备零件,你做新的贵不说,还得开模,等大半个月,耽误开工一天损失都不止这点钱。修一下可能只花买新的零头,几天就能拿回去用,这不香吗?
不过话说回来,增材修复也不是万能的。那种整个轴都磨偏了,或者裂得透了心的,救不回来,该扔还得扔。我前阵子碰到一个老板,什么坏了都想修,拿了个腐蚀得不成样的泵轴过来,我看了直摇头,真救不了,别浪费那个钱。
很多人觉得修过的件肯定不如新的,不对。我见过用了五六年的修复轴,还在正常转,磨损量跟新的差不了多少。关键是找对人,控制好应力和结合强度,真的能用住。
哦对了,还有一点,环保。以前坏了直接回炉,多少材料能源都浪费,修好了接着用,省了多少事儿。
昨天那根轴,今天已经堆完磨好,装回设备上去了,徒弟蹲那儿看开机,转起来一点杂音都没有,眼都直了。技术就是这点好,能把本来要进炼钢炉的东西,救活了接着干。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:掉渣的曲轴靠什么“长”回来?聊聊增材修复
文章链接:https://m.lfdjt.com/p/zhizao/a/2657.html