 大讲堂
第一次被师傅领进水刀切割区,我犯了个蠢——站在切割头正对面。耳朵先受不了。那种嘶嘶声,不像水,倒像有人把一条毒蛇藏在铁盒子里。师傅一巴掌把我拽开:“手背到身后。别看喷嘴。”我嘴上哦,心里想,水能有多狠?
然后我看到一块大约两个指节厚的钢板,被一束细得几乎看不见的水线划开。没有火花。没有烧红。切缝旁边还是原来的金属色。只是水雾腾起来,台面上落了一层湿漉漉的砂。水刀切割不是水磨豆腐,它是把水变成刀,再往刀里掺砂。
先别被那个“水”字骗了
车间里说的水刀,通常分两路。纯水刀,只用水,切泡棉、橡胶、纸、食品这些软东西。加砂水刀,水里混进石榴石之类的磨料,才去啃钢板、石材、玻璃、复合材料。你把它想成高压水枪,方向对了一半。高压水枪是冲泥,水刀是拿极细的高速水流当载体,把砂粒加速,像一群小凿子轮流敲同一个点。
核心部件不神秘:增压器把水压推上去,高压管把水送到切割头,里面一颗宝石喷嘴把水聚成发丝细的射流。射流一出来,混砂管旁边开个小口,砂被吸进去,裹在水柱里往下打。喷嘴离板面很近,通常也就几毫米。高了,水柱散;低了,容易撞板。师傅调这个间隙,不怎么看表,听声音。声音发尖,可能喷嘴磨了;发闷,可能砂路堵了。很玄?待久了真是这样。
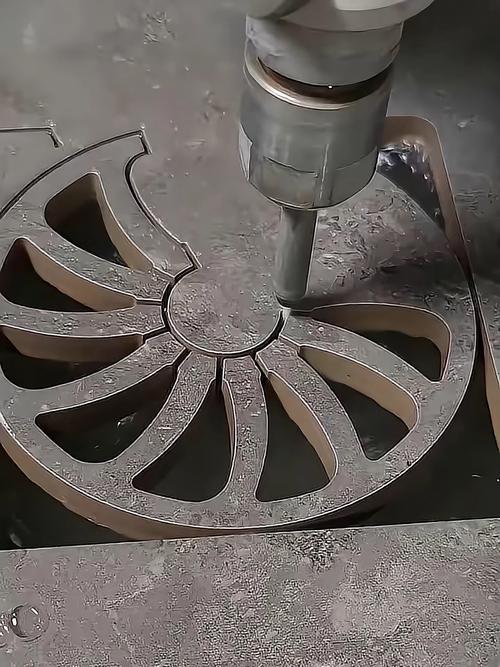
误区也在这儿。有人以为水刀是“冷切”,所以什么都不变形。其实它确实热影响很小,钢板不会烤蓝,薄件不容易翘。但切割区还是有摩擦热,只是被水带走了。也有人以为它什么都能切。切是能切,效率差得远。太厚的件,速度慢到让人心焦;太硬的材料,砂和喷嘴消耗得你心疼。
跟着一块钢板走一遍
早上开班,先看砂桶。砂不够,或者砂受潮结块,后面全白搭。钢板吊上切割平台,垫好支撑,不能让它悬空乱颤。程序从套料软件里来,零件排得紧不紧,直接决定省不省料。操作工对刀,把切割头移到起点,开低压水,先穿孔。这一步急不得。厚板穿孔像拿针慢慢扎,水柱在一点上打转,砂一点点啃出洞。硬要快,容易在表面炸出个喇叭口。
穿孔完成,加砂阀打开,高压泵的声音沉下去,切割头开始走。你站在旁边,能看到水雾里有一道细细的切线。切碳钢,速度可以快些;切不锈钢,慢;切陶瓷或者厚玻璃,更得像绣花。操作工盯着屏幕,也盯着切缝。切面斜不斜,下缘有没有挂渣,声音稳不稳。速度、压力、砂量,三个东西互相拉扯。不是压力越高越好,也不是砂越多越快。砂多了,混砂管磨损快;砂少了,切不透。压力太高,反而让水柱发散。

我最喜欢看切圆孔。切割头绕一圈,水雾跟着转,钢板下面透出细细一道缝。完了,零件不会烫手,边角却利得能划手套。师傅拿撬棍一挑,件落下来,切口摸着有点粗糙,但尺寸已经在那儿了。他常说,水刀是慢性子,你催它,它就给你脸色看。有一次切一块厚不锈钢,还剩几厘米,我想让他提速度,他瞪我一眼,把进给降了。他说,最后这点最怕断砂,断了就得重来。那几分钟真难熬,水声一直嘶嘶,像在数数。
它跟激光、等离子不是一回事
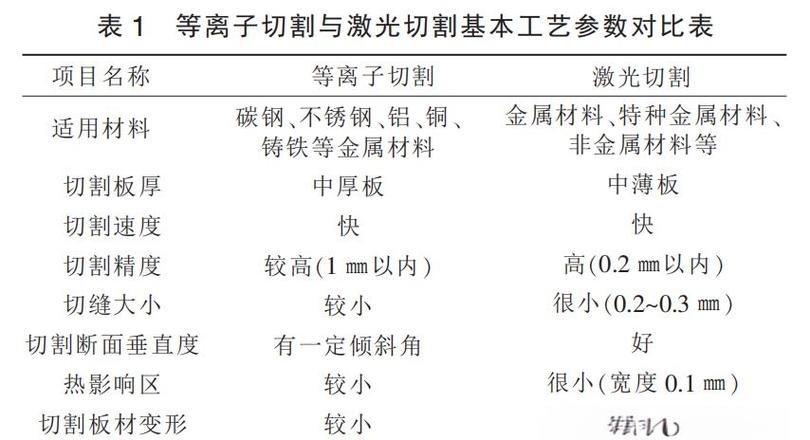
激光切薄板快,切缝细,热影响区小,但厚板和反光材料会吃力。等离子切碳钢便宜痛快,可切口有热影响,边上会变色。水刀夹在中间:它慢,运行成本受磨料和喷嘴影响,但它能切很多“不好惹”的材料。玻璃、石材、铝、铜、复合材料,甚至一些怕热的零件,都愿意找它。切缝有锥度,厚件更明显,所以精密件常常要留余量,或者反过来补偿。
现场维护也很有意思。宝石喷嘴和混砂管是消耗品。喷嘴孔磨大一点,水柱就散;混砂管磨出喇叭口,砂就乱飞。高压密封漏了,压力上不去。砂阀堵了,先别骂泵,看看砂是不是湿了,气管里有没有水。故障判断经常靠听、看、摸,不是靠猜。有一次不出砂,新人拆了砂阀,洗得干干净净,装回去还是不出。老师傅过来,把砂桶底敲了两下,砂拱塌了。就这么简单。你说气不气人。
安全这事儿,必须多嘴。高压水针不是闹着玩的。它可能刺破皮肤,把水、砂、脏东西带进组织里,外面看只是小口,里面可能很麻烦。所以师傅让我手背身后,不是规矩多。切割时别伸手,别用脚踩平台,别拿眼睛贴着喷嘴看。关泵之后,余压也要泄。水刀停了,规矩不能停。
下班前,师傅开高压水冲台面,我下意识往后一躲。他笑:“关掉了。”我也笑,但手还是背在身后。车间里那束水,看起来安静,细得像一根线。可它切过的钢板告诉我,别被外表骗了。
作者|制造
排版|制造
审核|见微