 大讲堂
车间最里面那个角落,通常留给磨床。没有车床那种轰隆隆的动静,也没有铣床刀盘切进去的咆哮。就是“嘶——嘶——”,像有人拿砂纸磨铁,但更细,更均匀,更……瘆人。新人站旁边,不到三分钟,耳朵就开始发麻。老师傅倒好,闭着眼听。他说,这声音里藏着尺寸。
说实话,我第一次见磨床,以为就是高级砂纸。拿个铁块,蹭蹭蹭,亮了。完事。后来才知道,差得远。砂轮不是石头,是无数把微型刀。每一颗磨粒都像一颗小冰糖,棱角分明,用结合剂粘在一起。转起来,线速度通常能到每秒几十米。那不是在蹭,是在切。一颗切一点,几万颗一起切,切屑薄到几微米。你拿手摸冷却液里的渣,滑滑的,像泥。那是铁。

砂轮转起来,到底在干嘛?
装夹,第一步。最常见是电磁吸盘。啪,开关一按,工件吸住。但吸住不等于稳。老师傅会拿个小铜锤,敲敲工件。声音脆,说明贴实了。声音闷,或者有点颤,那就是没吸平。得垫纸,或者重新修基准。然后对刀。手动摇,或者数控走。砂轮慢慢靠近,快碰到的时候,声音变了。很微妙。不是听到“叮”,是听到一种……空气被挤开的沙沙声。有经验的人,这时候就停手,开冷却。
冷却液一浇,白花花一片。粗磨,进给大一点。火花很少,都被液挡住了。但你能看到液面上浮着一层灰黑色的粉末。那是铁屑。精磨,进给小。最后一步叫光磨。不进刀,就让工作台来回走。走几趟,尺寸反而会变。为什么?因为工件有弹性,磨削力压着它,一松开,回弹。光磨就是让弹性变形释放掉。这步不磨下去,但尺寸自己会缩。神奇吧。

为什么磨出来的零件会“烧”?
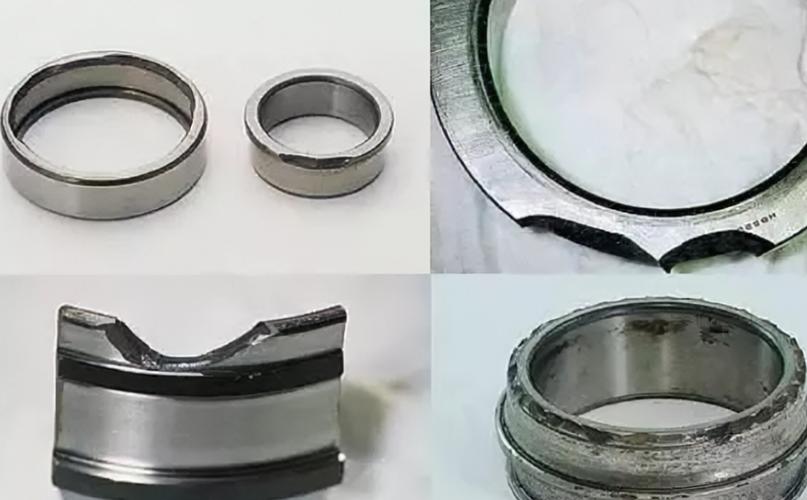
磨削区温度高得吓人。能量全集中在那一点点接触面上。冷却液没浇到位,或者砂轮太钝,磨粒磨平了还在蹭,热量散不掉。工件表面就会发蓝。退火。硬度掉了。这叫烧伤。更坑的是裂纹。表面看着没事,磁粉探伤一照,蛛网一样。还有振纹。声音会变调,像吹口哨。这时候得修砂轮。金刚石笔一碰,把钝的磨粒打掉,露出新的锋利层。修完再听,声音又变回“嘶——嘶——”。
有人觉得磨床就是最后修修毛刺。错。磨床是精加工,也是最后一道关。前面的车、铣、刨,差个几丝,还有救。磨床差一丝,可能就废了。而且砂轮会磨损,会堵塞。要不停补偿。数控的能自动补,老机床全靠手轮。转多少格,心里要有数。手上得有感觉。
一问一答:磨床师傅凭什么贵?

问:不就是磨一下,有什么难?
答:难在最后一下。你想想,一个薄壁套,壁厚跟鸡蛋壳差不多。夹太紧,变形。夹太松,飞出来。砂轮几千转,碎片跟子弹一样。而且磨床对地基敏感。旁边有冲床,一砸,振动传过来,全废。温度也敏感。早上开机和中午,尺寸能差几个微米。所以很多精密磨床放恒温车间。人进去,穿白大褂,像实验室。
再说,磨床不光是磨平面。还有外圆磨、内圆磨、无心磨。一根轴,外圆磨一下,圆度能到头发丝的几十分之一。内圆磨更麻烦,砂轮杆细,刚性差,容易让刀。老师傅磨内孔,得听声音,看火花,摸温度。手放在工件旁边,感觉热不热。热了,就得停。
我见过一个老师傅磨薄壁套。手摇工作台,慢悠悠,像打太极。我问他,这么慢不着急?他说,不能急。你一急,砂轮就急。砂轮一急,工件就烧。磨床这东西,你糊弄它,它立马给你看颜色。表面一道纹,尺寸差半丝,装不进去。所以,别看不起磨床。它不削铁,它磨的是金属的脾气,也是人的脾气。
作者|制造
排版|制造
审核|知知