2026-09-24 21:40:49 分类:正文
昨天在装配车间门口,撞见新来的小伙摔卡尺。脸憋得通红,说同一个轴,测五次出五个数,破卡尺肯定坏了。
围过来一圈人看,换了三个老师傅测,出来的数差得能塞进去一张薄铜片。
没人怪卡尺。大家都懂,这是该做MSA了。
它就是给你的测量工具做体检
很多人第一次听这个词,觉得是啥高大上的洋玩意儿。说白了,就是你天天拿尺子、千分尺、传感器测零件,你得先确认你这一套“测的流程”本身靠不靠谱对吧?
很多产线盯合格率盯得紧,天天骂机床精度差,骂工人干活毛躁,从来没回头想想:你测出来的数,本身就不准。
产品超差说不定根本不是机床的锅,是你测错了。
 汽车零部件车间MSA测量分析现场
举个最简单的例子,你测一根细轴的外径,用手把轴按在卡尺卡口上,劲儿大了轴变形,测出来的数就小了一点;劲儿小了没贴紧,数就大了一点。这点误差,放在要求高的产品上,直接就判不合格了。
这部分误差,不是零件本身有问题,是你的整个测量系统出了问题。MSA干的就是把这部分误差拆出来,告诉你哪来的问题。
大部分工厂都踩过这个坑
我见过九成的工厂做这个,都是走流程。应付客户审核,找个统计员填一堆表格,签字盖章完事,转头该怎么测还是怎么测。
真出了问题,谁都想不到要查测量系统。
这里头最容易出问题的,就是重复性和再现性,行话叫R&R,说直白点:重复性就是同一个人,用同一套工具,测同一个零件,多次测出来的数差多少。差得越大,重复性越差。
再现性呢?就是不同的人,用同一套工具,测同一个零件,出来的数差多少。差得越大,再现性越差。
我见过一家工厂,因为R&R不合格,半年亏了小几十万你敢信?
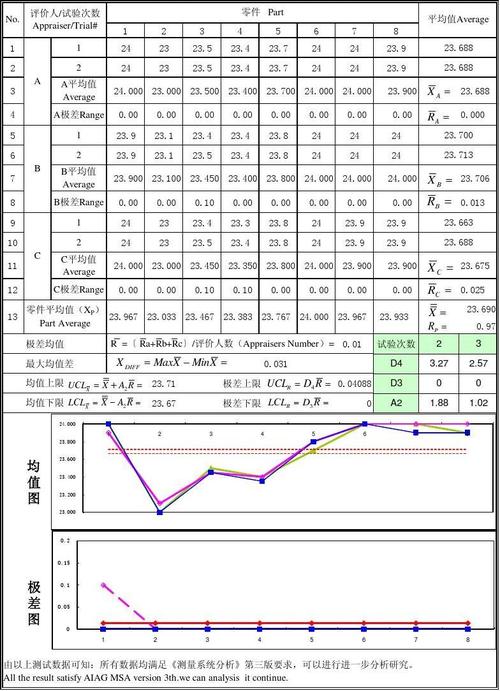 机械加工零件MSA R&R测量数据统计表
他们做精密小零件,卡尺用了五六年,每次送外校准都说合格,校准是准了,可没人想过,卡尺卡口磨得发亮,间隙都出来了,不同的人夹,位置不一样,数就差好几个微米,刚好卡在公差带边上,好的当成坏的全扔了,坏的当成好的发出去客户退货,亏到姥姥家。
说白了,校准只管卡尺准不准,不管你整个测量过程的变异啊。
做MSA根本不用搞玄学
 做MSA根本不用搞玄学
很多新人一听要算数据就头大,什么方差、变异,头都大。其实老师傅干活,不用背公式,抓三个核心就够了。
第一,先搞清楚你测的是什么特性。要是你测的是一个大支架的外形,公差好几个毫米,那你不用花大功夫搞,差不多就行。要是测的是密封面的粗糙度,公差才零点几微米,那你就得认认真真把每个环节查一遍。
第二,别让新手当测试人。新手拿卡尺都打颤,出来的数能稳才怪。找天天摸这个的老工人测,才能测出真问题。
第三,出了问题先拆原因。是工具旧了?还是工装没夹紧?还是人测的手法不对?一个个排,总能找到问题在哪。
不过话说回来,现在好多线都换了自动测量设备了,是不是就不用做了?才不是。传感器用久了会松动,导轨会磨,探头会脏,照样会出偏差,照样得定期查。
你看很多线开班前,都会拿标准块测三次,其实这就是最简单的MSA思路啊。就是每天先看看你的这套测量家伙事儿,靠不靠谱。
别等整批货出了门,客户退回来,才想起自己从来没给测量系统做过体检。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形判官:聊聊制造领域的MSA
文章链接:https://m.lfdjt.com/p/zhizao/a/2559.html