 大讲堂
进车间别先盯屏幕。听。靠墙角那台车床,嗡的一声,像有人把蜜蜂塞进铁皮罐头。然后,哗——铁屑从刀尖底下钻出来,卷、扭、崩断。地上的黑渣子被鞋底一碾,沙沙响。
很多坐办公室的人以为机械加工就是拿刀把多余部分削掉。像削苹果皮。差远了。削苹果皮你只关心果肉还在不在,机械加工关心的是——尺寸、形状、位置、表面、残余应力,还有这把刀能撑几秒。对吧?一块铁,你以为它硬。它到了机床上,软起来像面团,倔起来又像老牛。

铁屑不是垃圾,它是机床在说话

老师傅路过,常常不看零件,先看铁屑。铁屑颜色发亮,像银鱼?说明切削轻快。发蓝,发紫,甚至冒烟,别高兴太早。热都堆在刀尖上。铁屑如果是碎末,像黑胡椒,可能是进给太猛,或者材料里有硬点。要是崩得满地都是,还带刺,大概率刀具已经不太妙。
这里有个误区:很多人以为转速越高,加工越快。不一定。转速、进给、切深,三兄弟得一起商量。转速上去了,进给没跟上,刀尖就在原地蹭。蹭着蹭着,刃口磨圆,温度飙升。零件表面看着亮,摸上去却有细密振纹。像什么?像拿指甲刮玻璃,声音不大,难受得要命。
冷却液也不是浇得越多越好。有时候它冲不到刀刃根部,只在工件表面滑过去。刀尖照样烧。现场常见一幕:操作员端起管子一顿浇,水花四溅,刀还是糊了。为什么?角度不对,流量被铁屑挡住,或者喷嘴早被细屑堵住半边。拆下来一吹,通了。再开,声音立刻变。
从一块毛坯到能装上去,中间到底发生什么
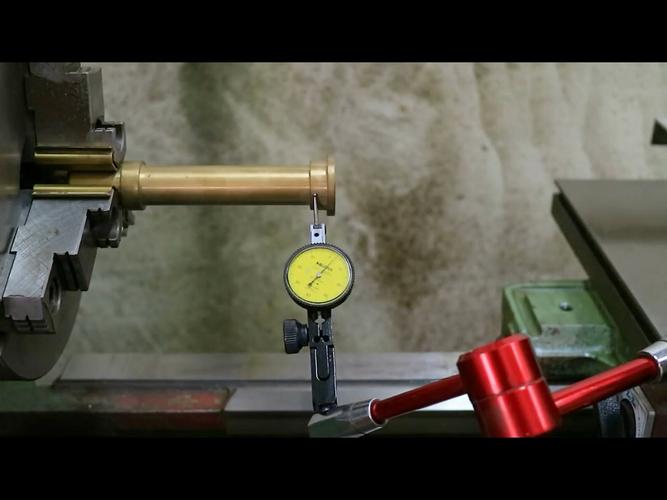
我们拿一个常见的法兰盘说。别嫌它像铁饼。毛坯进来,边缘有黑皮,尺寸歪歪扭扭。第一件事不是下刀,是找正。卡盘夹住,百分表吸在导轨上,表针顶着外圆,慢慢转。表针跳,师傅拿铜棒轻轻敲。敲一下,再看。再敲。那动作像在给零件正骨。
找正完,开粗。刀子一层一层啃,切深大,转速不必高。目的只有一个:把多余材料快速拿掉,留出余量。这时候铁屑又厚又沉,断屑槽得选对。否则铁屑缠刀,越缠越大,最后变成一团钢丝球。啪,刀断了。别问怎么知道的。问就是交过学费。
粗加工完,别急着精车。零件热。手摸上去温温的,甚至烫。等它凉一凉,或者用冷却液稳一稳温度。精加工要的是稳定。刀尖圆弧、进给速度、机床间隙、夹具刚性,全在影响最后那几丝。一丝是多少?百分之一毫米。头发丝大概几丝。可装配的时候,有时候就差这一丝,螺栓穿不过,轴承压不进,密封圈偏一点就漏。
钻孔也很有意思。钻头看着简单,两根螺旋槽,一个尖。可它最怕什么?偏心。中心钻不打,直接上大钻头,孔口容易扩,孔轴会歪。钻到一半,听见咯吱咯吱,排屑不顺,钻头在孔里挤。退刀,排屑,再进。别硬顶。硬顶的结果通常是钻头卡死,工件在台钳里转起来。危险,真危险。
铣削又是另一种脾气。车床让工件转,铣床让刀具转。平面、槽、台阶、曲面,都靠铣刀一圈一圈啃出来。顺铣还是逆铣?普通话说就是刀具刃口切入方向跟工件进给方向的关系。顺铣表面通常好,但丝杠间隙大时容易拉刀。逆铣稳一些,可刀刃容易刮擦。老师傅不背定义,听声音,看铁屑,摸表面。装夹不牢,工件被铣刀一拉,轻则报废,重则飞出来。车间里最不想听到的,就是那声“哐”。

刀一响,师傅为什么先看铁屑,不听报警

报警当然要看。可报警是结果。刀具磨损、崩刃、积屑瘤、颤振、热变形,它们早就给过信号。声音变尖,像吹口哨。声音发闷,像敲木板。振动起来,机床脚底下都发麻。铁屑颜色从银白变蓝紫,表面从镜面变雾面。还有气味,冷却液烧焦的甜腻味,混着铁粉的腥气。这些屏幕不告诉你。
故障拆解,先别乱换刀。有个常见现象:孔越钻越大,表面还拉毛。有人怪钻头。其实可能是主轴跳动,或者钻夹头没夹紧,也可能是工件材料内部有夹砂。再比如精车外圆,尺寸忽大忽小。刀补改了又改,没用。等停机检查,发现卡盘爪磨损,夹紧力不够,工件在切削力下微微挪。这种情况下,改刀补只是把错误搬家。
再说颤振。那声音很难形容——嗡嗡里带尖叫,像手机在铁桌上震动。刀杆伸太长,工件太薄,夹具悬空,转速落在共振区,都会招来它。有人第一反应是降转速。可以试。但有时提高转速、减小切深、换锋利刀片,反而压得住。没有万能按钮。机械加工最烦人的地方就在这:同一个现象,背后可能是三四个原因,得一条条排。
问答时间。新人常问:怎么看一个人是不是老手?看他停机后干什么。他可能不先拿卡尺,先清铁屑。用钩子,用毛刷,用气枪,但会拿纸板挡住导轨。铁屑进了导轨,就像沙粒进鞋里。当时能走,过两天精度就没了。还有人问:数控机床是不是按启动就行?程序是死的,材料有脾气,刀具有寿命,夹具会松动。按循环启动只是开始,不是结束。
说点触感。加工完的零件,看着亮,未必好。手指顺着表面摸,有均匀细纹没关系,那是刀纹。如果有一道一道规律振纹,或者局部烫手、发蓝,说明切削状态不对。用指甲轻刮棱边,毛刺大不大。好的去毛刺不是拿锉刀乱搓,而是顺着棱边轻轻走,别把倒角搓塌。装配工拿到件,不骂人,就算成功一半。剩下那一半,靠测量。卡尺、千分尺、内径表,量具也要校准。量不准,干得再漂亮也是白搭。
所以别把机械加工想成“削铁”。它更像跟金属谈判。你得听它、哄它、压住它。刀尖每走一毫米,都在交换:效率换寿命,速度换表面,余量换安全。铁屑卷成玫瑰那一下,确实好看。但更多时候,它是一地狼藉,和师傅手背上那点烫伤。真实。
作者|制造
排版|制造
审核|知知