 大讲堂
新来的小伙子第一天进车间,眼睛就黏在伺服电机上。那东西转起来确实带劲——嗡的一声,几千转,风都带起来了。
我拍拍他肩膀,让他往后站两步。
凸轮轴。一分钟几十转,慢得像老头散步。
整条线的节拍,就攥在这根轴上。
电机只负责转,节奏是机构给的
很多人对机器的理解停在“电机带动”这四个字上。带是带得动,可它带不出动作的细节——什么时候走、走多快、在哪停、停多久。这些事,电机自己说不清楚。
凸轮干的就是这个。它的轮廓边缘,就是一份写死的“时间表”。轮廓陡一点,从动件就冲得急;轮廓平一段,从动件就在那儿歇着。想让它在某个位置多停半秒?把那一段曲线拉平就行。
说白了,凸轮就是一张唱片。从动件的滚子贴着它走,像唱针顺着沟槽滑——沟槽怎么刻,出来的调子就怎么响。

还有个更土的说法。小时候那种上发条的铁皮青蛙,肚子里面藏着偏心轮。你拧几圈,它就一蹦一蹦往前走。那玩意儿就是最原始的凸轮。
现在只不过把它做大了、做精了、做实了。
那台贴标机到底怎么了
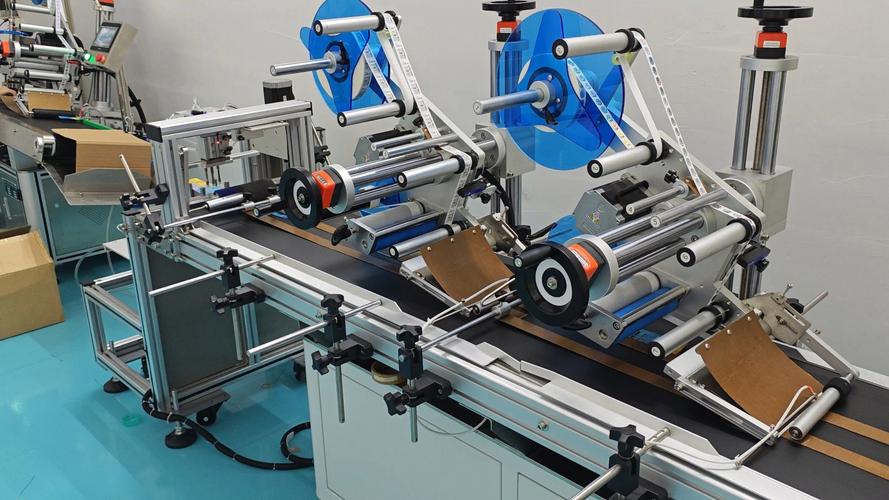
前阵子有台贴标机,标签老贴偏。忽左忽右,偏得不多,也就零点几毫米,可客户不认。
电气的人先上。换传感器,调参数,重新标定,折腾两天,还是偏。
我说,把凸轮箱打开看看。
停机,断电,挂牌。手电筒照进去——凸轮的工作面上有一道亮带,边缘还起了毛刺。滚子外圈也不圆了,压出一小块平印子。
问题就在这。
滚子本来应该是滚着走的,滚动摩擦,磨损小。可一旦润滑跟不上,或者轴销有点卡,它就不滚了,变成硬蹭。凸轮面被一点点啃掉,从动件的位移规律跟着变。
位移规律一变,出标的时间点就飘。飘零点几毫米,标就歪。
换滚子,修凸轮面,重新对相位。好了。
这事最坑人的地方在于——它看起来像电气的毛病。信号、参数、程序,查一圈都正常。因为信号确实没问题啊,是机械把信号“翻译”歪了。
还有一个更隐蔽的。凸轮从动件是被弹簧压在凸轮面上的。弹簧用久了会软。转速一高,从动件跟不上凸轮的回落,直接腾空飞起来,业内叫腾跳。声音会变——本来清脆的“咔哒”,变成拖泥带水的“咔啦”。
听见这个声,别犹豫,拆。
把连续转变成一停一停
凸轮解决的是“一个动作的节奏”。要是整台机器需要转一下、停一下、再转一下呢?
那就得请出另一位——槽轮机构。有些产线上叫它间歇分割器。
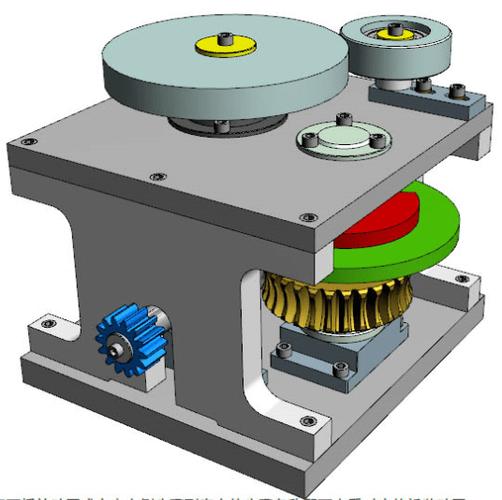
原理其实挺好懂。一根连续转的拨盘上带一个圆销,圆销钻进槽轮的一条槽里,推着槽轮转一段;转过之后,圆销脱出来,槽轮被外缘的锁止弧卡住,不动。等拨盘再转一圈,圆销又进下一个槽。
转、停、转、停。
电影放映机就是这个逻辑。每秒多少格,一格一格地过。老式机械钟的秒针也是——啪,跳一格,停一下,再跳。
分割器最怕什么?冲击。停的那一瞬间,惯性还在,全砸在锁止弧上。所以选型的时候,转位时间、静止时间、惯量,都得算清楚。算不清,跑不了几个月,锁止面就磨出坑。
说了这么多机构,有人会问:现在伺服这么便宜,能不能直接把凸轮扔了,用电子凸轮?
能。很多产线现在就是这么干的。软件里画条曲线,跟机械凸轮的轮廓是一个意思,改起来还快,不用拆箱子换零件。
但机械凸轮有它的脾气,也有它的好处。
重载的地方,它扛得住。粉尘大、油污多、温度高的地方,它不挑环境。最要紧的一条——它不会死机。软件会崩,电脑会卡,编码器会丢脉冲。一根铸铁的曲线,通电也好断电也好,它就在那儿。
反过来讲,机械凸轮改一次动作,得重新设计、重新加工、重新装配。周期长,成本高。所以现在的做法通常是两条腿走路:节拍固定、动作简单、环境恶劣的,上机械;花样多、改得勤的,上电子。
没有谁替代谁。
末了说个我自己的土办法,判断凸轮箱状态好不好,不用拆。
先听。正常运转是干净的“咔哒咔哒”,间隔均匀。有杂音,八成是磨损,或者弹簧软了。
再摸。停机之后摸箱体,温热正常,烫手就不对,说明摩擦大,或者油不行了。
然后看油。从视窗里瞄一眼,油发黑、带金属粉,那说明内部在掉肉。
至于拆,那是确认问题之后的事。拿百分表打一打从动件的重复定位精度,超差就是该修了。
这套流程不比仪器准。但它快。
车间里很多时候,能不能抢在停线之前发现问题,靠的就是这几下。
作者|制造
排版|制造
审核|小准