别把铣床和钻床搞混了
很多外行甚至刚进车间的新人,都分不清楚这俩。钻床是啥?钻头往下戳,给工件打洞,一钻一个坑,完事。
铣床不一样,它是带着铣刀不停转,顺着工件表面慢慢「啃」,想要平就给你铣出镜面一样的平面,想要槽就给你铣出笔直凹槽,甚至能铣出齿轮的齿形,能做曲面,能干的活比钻床多了去了。就像吃带骨的牛排,钻床是给你插个洞方便拿,铣床是帮你把骨头上的肉剔得干干净净,还能把骨头修得整整齐齐。
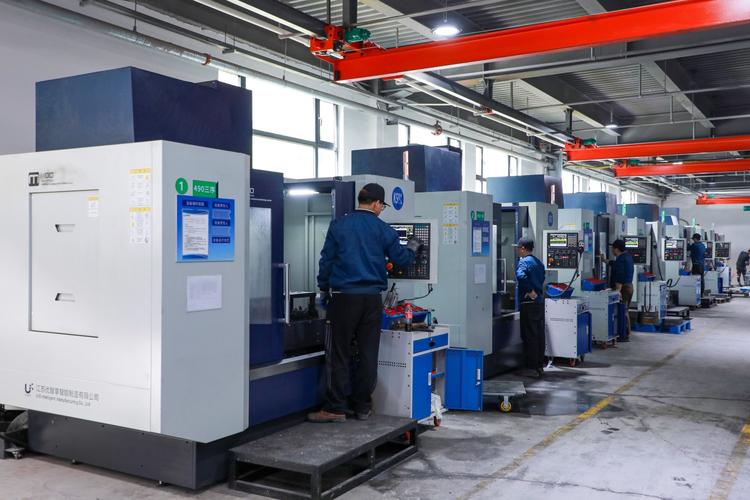
我第一次上活,师傅让我铣一个二十毫米宽的槽,我脑子抽了,拿钻孔的方式怼着往下压,结果刀直接崩了,碎片擦着我耳朵飞过去,现在想起来还冒冷汗。
铣床干活,稳比快重要一万倍
干铣床,拼的从来不是手速,是稳。最基础也最容易出问题的就是装夹,工件放不对,压不紧,百分百出问题。很多新人赶时间,随便压两个压板就开机,我见过最悬的一次,工件铣到一半直接飞出来,砸在车间的防护门上,闷响一声,整个车间都安静了。
装夹的门道,就是压板要压在受力的地方,垫块要跟工件一样高,不能歪,不能松。要是悬空压,轻了工件动,重了直接把工件压变形,铣出来肯定不对。
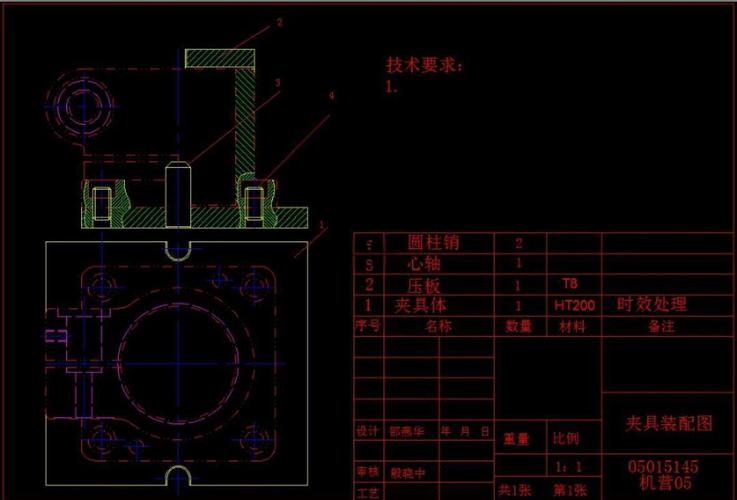
说完装夹说走刀,很多人觉得,进给开得越快,活干得越多,赚得越多。不对,吃刀太深,进给太快,刀崩是小事,工件废了才是大亏。不同材料脾气不一样,铣硬钢,就得慢走刀,小吃刀,就像刨硬木头,你太急了刀就会飘,木头面就坑坑洼洼。铣软铝,就可以快一点,不然刀容易粘铝屑,也会出问题。
我师父当年跟我说,干铣床,你宁愿慢十分,不要快一分。慢了最多少赚点,快了可能赔半年工资。这话我记到现在。
老师傅都容易栽的坑
最容易栽跟头的就是对刀。这个事说起来简单,就是让刀碰到工件表面,对个零点。可就是这么简单的事,百分之八十的废活都出在这。
我当年刚转正,接了一批活,对刀的时候嫌麻烦,没试切,直接输了数值就开机,走了一刀下来,整整深了一个毫米,整批料都废了,那阵子我天天吃泡面扣工资,心疼得要死。
还有一个坑,就是用完不清理。切屑留在工作台的T型槽里,下次装工件的时候,就会垫起来,工件歪了,精度肯定不对。很多人觉得扫不扫屑无所谓,反正差不了多少,可高精度的活,差半个丝都废了,半毫米都差出十倍了。
不过话说回来,现在很多车间都换了数控铣床,不用人摇把手了,可不管多先进的机器,装夹、对刀这些活,还是得人来调。机器不会告诉你压板压歪了,不会察觉刀已经磨钝了,这些东西,都是手上的感觉,得在机床边磨好几年才能练出来。
看着笨笨的一个大铁疙瘩,啃起钢来干脆利落,其实每一刀的准头,都藏着干活人的心思。你糊弄它,它早晚给你捅娄子。 刚进车间第一天,站在铣床旁边,我以为这不就是个大号刨笔刀吗?不就是把多余的铁刮掉吗?直到干砸了第一单活,才知道这里面的水有多深。
别把铣床和钻床搞混了
很多外行甚至刚进车间的新人,都分不清楚这俩。钻床是啥?钻头往下戳,给工件打洞,一钻一个坑,完事。
铣床不一样,它是带着铣刀不停转,顺着工件表面慢慢「啃」,想要平就给你铣出镜面一样的平面,想要槽就给你铣出笔直凹槽,甚至能铣出齿轮的齿形,能做曲面,能干的活比钻床多了去了。就像吃带骨的牛排,钻床是给你插个洞方便拿,铣床是帮你把骨头上的肉剔得干干净净,还能把骨头修得整整齐齐。
我第一次上活,师傅让我铣一个二十毫米宽的槽,我脑子抽了,拿钻孔的方式怼着往下压,结果刀直接崩了,碎片擦着我耳朵飞过去,现在想起来还冒冷汗。
铣床干活,稳比快重要一万倍
干铣床,拼的从来不是手速,是稳。最基础也最容易出问题的就是装夹,工件放不对,压不紧,百分百出问题。很多新人赶时间,随便压两个压板就开机,我见过最悬的一次,工件铣到一半直接飞出来,砸在车间的防护门上,闷响一声,整个车间都安静了。
装夹的门道,就是压板要压在受力的地方,垫块要跟工件一样高,不能歪,不能松。要是悬空压,轻了工件动,重了直接把工件压变形,铣出来肯定不对。
说完装夹说走刀,很多人觉得,进给开得越快,活干得越多,赚得越多。不对,吃刀太深,进给太快,刀崩是小事,工件废了才是大亏。不同材料脾气不一样,铣硬钢,就得慢走刀,小吃刀,就像刨硬木头,你太急了刀就会飘,木头面就坑坑洼洼。铣软铝,就可以快一点,不然刀容易粘铝屑,也会出问题。
我师父当年跟我说,干铣床,你宁愿慢十分,不要快一分。慢了最多少赚点,快了可能赔半年工资。这话我记到现在。
老师傅都容易栽的坑
最容易栽跟头的就是对刀。这个事说起来简单,就是让刀碰到工件表面,对个零点。可就是这么简单的事,百分之八十的废活都出在这。
我当年刚转正,接了一批活,对刀的时候嫌麻烦,没试切,直接输了数值就开机,走了一刀下来,整整深了一个毫米,整批料都废了,那阵子我天天吃泡面扣工资,心疼得要死。
还有一个坑,就是用完不清理。切屑留在工作台的T型槽里,下次装工件的时候,就会垫起来,工件歪了,精度肯定不对。很多人觉得扫不扫屑无所谓,反正差不了多少,可高精度的活,差半个丝都废了,半毫米都差出十倍了。
不过话说回来,现在很多车间都换了数控铣床,不用人摇把手了,可不管多先进的机器,装夹、对刀这些活,还是得人来调。机器不会告诉你压板压歪了,不会察觉刀已经磨钝了,这些东西,都是手上的感觉,得在机床边磨好几年才能练出来。
看着笨笨的一个大铁疙瘩,啃起钢来干脆利落,其实每一刀的准头,都藏着干活人的心思。你糊弄它,它早晚给你捅娄子。
作者: zhizao
排版: zhizao
审核: 满满
