 大讲堂
第一次进车间,师傅没让我碰机床。他让我站在车床旁边看了十分钟。
看什么?看铁屑。
那根灰扑扑的圆钢卡在卡盘上,主轴一转,刀尖贴上去,一条银亮的螺旋就从工件上卷出来,带着温度,啪地掉进下面的铁屑盘里。有些碎屑会飞。落在袖口上,落在鞋面上。烫。真的烫。
我那时候以为,机械制造就是把一块铁削成想要的形状。后来才知道,这个理解对了一半,也错了一半。
铁不是被“削”服的,是被各种力量逼着改脾气的
车削是减法。一刀一刀把多余的材料去掉,工件越来越小,越来越接近图纸上的轮廓。铣削也是减法,只不过刀在转,工件在动,或者反过来。钻头往下扎,镗刀往里扩,磨轮轻轻蹭。都是在“减”。
但机械制造不只有减法。
锻造就完全不一样。烧红的钢坯放在上下砧之间,一锤下去,金属内部的晶粒被压碎、拉长,重新排列。它没有变少,它是被揉紧了。冲压也是,一块薄板在模具里被压成门板、压成支架,材料几乎不减少,只是换了张脸。
铸造更早。把熔化的金属倒进砂型里,等它冷却,凝固成毛坯。表面粗糙,尺寸也不够准,但形状可以很复杂,内部还能留出孔和腔。
还有现在越来越多的增材制造——一层一层堆材料。跟切削完全相反。切削是从大块里抠出形状,增材是让形状自己长出来。

所以你看,“机械制造”这个词太大。它其实是好几套完全不同的逻辑在同一个车间里并存。减材料、揉材料、灌材料、堆材料。目的只有一个:让那块铁(或者铝、铜、钛)变成能装到机器上、能转、能受力、能配合的东西。
机床发脾气的时候,多半不是机床的错
新人最爱问:师傅,这台机床精度多少?
我一般会说,先别问精度。先看它今天稳不稳。
机床是个很诚实的家伙。它不会无缘无故地抖。如果车出来的外圆有波纹,或者铣出来的平面有接刀痕,通常有几件事要查。
先说装夹。三爪卡盘夹薄壁套,夹紧力一大,工件就变成三角形了。松开之后它弹回来,你以为它是圆的,其实是个三棱。这种问题,很多时候不是机床的锅,是装夹方案没想清楚。
再说刀。钝刀会“让刀”。切削力顶不住,刀尖往后退一点,切出来的尺寸就偏大或者偏小。声音也不一样。正常切削是沙沙的,比较均匀;钝刀会发出闷响,有时候还带尖叫。
还有热。这个最容易被忽略。主轴转久了会热,丝杠会热,工件本身也会热。热了就会胀。你早上开机加工的首件,和下午连续跑了几十件之后加工的零件,尺寸可能差出几个丝。几个丝是什么概念?一根头发丝大概七八个丝。所以很多高精度的活,车间要恒温,或者要等机床热平衡之后再干活。
冷却液也得算进去。它不只是降温。它还冲铁屑。铁屑排不出去,就会挤在刀尖和工件之间,把已经加工好的表面划伤。有时候一个深孔钻到一半,排屑不畅,钻头就折在里面了。取断钻头,那真是……干过的都懂。

图纸上的数字,和手摸到的零件,中间隔着很多“差不多”
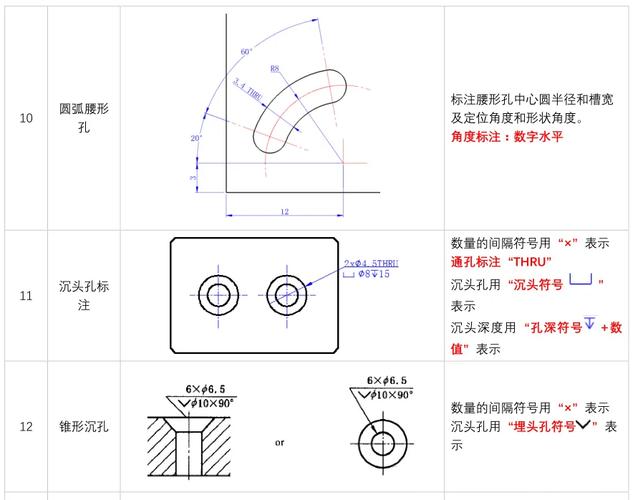
机械制造里有一个词:公差。
图纸上写直径五十,后面跟着上下偏差。它不是让你做到五十整,而是给你一个允许波动的范围。这个范围通常很小,有时候是零点零几个毫米。但车间不是实验室。机床有间隙,刀具有磨损,材料有硬度差异,人还有手感差异。你只能在这个范围里找一条相对安全的路。
量具也很有意思。卡尺、千分尺、塞规、三坐标测量机。卡尺用久了会磨,千分尺要校零,三坐标测出来的结果和车间温度、测头状态都有关系。有时候两个人量同一个零件,数字差一点,谁对?通常得看量具本身有没有校准,以及测量位置是不是同一个截面。
表面粗糙度也一样。图纸上画个三角形,写个数字,意思是表面不能太毛。但“不能太毛”到什么程度?精车和磨削出来的表面,手指摸上去的感觉完全不同。精车有一圈一圈的纹路,磨削更细腻,像镜子前的那种模糊感。有些密封面,摸上去稍微有点涩,反而比镜面更挂得住油膜。
说实话,机械制造最有意思的地方就在这儿。它不是纯数学。它有物理,有材料,有温度,还有人的判断。你得同时相信图纸,也相信自己的手。
有人问过我,搞机械制造是不是很枯燥?天天跟铁打交道。
我倒觉得,铁比人好打交道。它不会撒谎。你装夹没到位,它就变形给你看;你刀具选错了,它就烧给你看;你冷却没跟上,它就粘刀给你看。每一个缺陷背后,都有一个很具体的原因。
还有人问:现在都自动化了,人是不是不重要了?
你看那些产线,机器人搬工件,机械手上下料,在线检测自动分拣。确实,很多重复动作被机器接过去了。但出了异常,还是得有人来判断——是刀具崩了,还是材料批次换了,还是夹具上粘了铁屑。自动化的程度越高,对“知道为什么”的人需求反而越大。
对吧?机器可以执行,但它不负责理解。
铁屑还在落。落在鞋面上,落在铁屑盘里。机械制造说到底,就是跟材料、刀具、机床,还有那零点零几毫米的误差,一直较劲。较赢了,零件装上去,机器转起来。较输了,拆下来,重来。
就这么回事。
作者|制造
排版|制造
审核|阿辰