 大讲堂
线尾那台机器,比质检员还犟
听见没?线尾那台全检机又开始“噗嗤——噗嗤——”地踢料了。
我徒弟小赵第一次跟我巡线,站那儿看了五分钟,憋出一句:“师傅,这不就是拿个卡尺量一遍吗?换我我也行。”我没吭声。把手里那个刚被踢出来的轴件递给他。他上手一摸,外圆光滑,倒角齐整,拿卡尺一卡,直径也就在公差中间。他乐了:“这不好好的吗?”
我让他把零件放到全检机的V型块上,重新走一遍。机器“嘀”一声,屏幕跳红。他愣了。我指给他看:零件端面有一道头发丝细的划痕,在特定角度下才反光。卡尺量不到,人眼容易滑过去。但全检机上的激光位移传感器扫到了——那道光被划痕打断了一下,信号掉了个坑。
这就是全检。它不跟你讲情面。你眼睛会累,手会抖,心情不好还会走神。它不会。只要参数设对了,它每一件都按同一把尺子量。
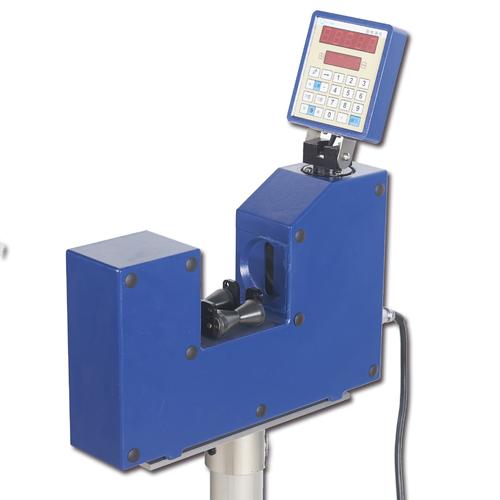
不过话说回来,全检也不是神仙。它犟,但犟得有理。你得先搞明白它到底在“看”什么。
别把全检当抽检的放大版
很多新人有个误区:全检就是把抽检的比例从5%拉到100%。量变引起质变嘛。错。
抽检靠的是统计。我抽20件,量了关键尺寸,都在公差内,我就赌这一批问题不大。赌输了,整批退货。全检不一样。它是要把每一件都过一遍,然后把不合格的踢出去。听起来简单,对吧?可你想想,一件零件从毛坯到成品,要过车、铣、钻、磨、热处理。每道工序都可能留下不同的“病”。全检这道关,往往只盯住几项最要命的特性。
比如一条做液压阀芯的产线。阀芯外圆直径差几个微米,装到阀体里就卡滞。那全检机就死磕外径、圆度、表面粗糙度。至于长度?可能抽检就行了。你让全检机把长度也一件件量,节拍直接崩掉。线尾堆成山,老板脸都绿了。
所以全检的核心不是“全都检”,而是“检那些漏了会出大事的项”。剩下的,交给过程控制和抽检。这个账,得算清楚。

报警灯一亮,先别急着拆传感器
全检机最招人烦的地方,是它老报警。一报警,操作工就喊:“师傅,又误报了!”然后拿抹布擦擦镜头,重启,接着干。过一会儿又报。一晚上折腾十几回。
我见过太多这种场景。说句难听的,八成“误报”根本不是误报。是机器在告诉你:有东西变了。
哪变了?我一般按这个顺序摸:
先看零件。拿几个刚被踢出来的,用放大镜、用气动量仪、用粗糙度仪,挨个复核。如果确实有问题,那机器没错。错的是前道工序。你得往前追,去磨床那边看看砂轮是不是该修了,冷却液是不是太脏了。
再瞅基准。全检机的定位面、V型块、端面靠栅,有没有铁屑?有没有磕碰?油膜厚度变了没?这些玩意儿看着不起眼,但零件往上一放,基准歪一丝,测量差一毫。我见过一次,铁屑粘在V型块上,全检机把好零件全踢了。操作工差点把机器砸了。
接着看环境。车间温度变化大不大?全检机旁边有没有大功率设备启停?气源压力稳不稳?有些高精度全检,对温度敏感得很。早上刚开机和中午吃过饭,测出来的数能差出半个丝。你得让它热机,得做标准件校验。别嫌麻烦。
至于传感器和程序,排在后面。镜头脏了?光源衰减了?参数被人动过?这些当然有可能。但排在前面的原因,往往更土、更脏、更不起眼。
说实话,全检机就像一条不会说话的警犬。它闻到了味儿,只会叫。你得自己去闻,去扒拉,才能知道到底哪儿出了岔子。
全检到底值不值?
有人算过账:一台全检机,加上维护、占地、耗电、工装夹具,一年下来不少钱。抽检多便宜啊!几个人,几把量具,抽着看呗。
可有些零件,真赌不起。汽车安全气囊里的气体发生器,飞机液压系统的密封件,医疗植入物上的螺钉。这些东西要是漏了一个坏件出去,后果不是退货赔钱能了结的。这时候,全检就不是成本,是门票。没有这道关,客户根本不让你进门。
不过也有另一种情况。有些厂子,全检机买回来当摆设。参数不校准,标准件不换,操作工培训三天就上岗。机器是100%检了,但数据没人看,报警当耳旁风。那这全检,跟抽检没啥区别——甚至更糟。至少抽检还承认自己只看了几个。
所以,全检有没有用,不看机器多贵,看人怎么用它。你得信它,但不能全信。你得会哄它,也得会骂它。最重要的是,你得知道它到底在为什么叫。
小赵后来问我:“师傅,那全检到底能不能做到零缺陷?”
我点了根烟,想了想。零缺陷?那是口号。全检能做的,是把缺陷率压到极低,低到你能接受。但测量本身也有不确定度。你的量具、你的环境、你的标准件,都在悄悄影响结果。所以别指望全检给你一个绝对干净的出厂。它只是一道筛子。筛孔大小,得你自己定。
说完我把烟掐了,带他去调那台全检机的标准件补偿。屏幕上的数值跳了跳,归零。线尾的踢料气缸安静下来。传送带继续走,零件一个接一个,像什么都没发生过。
作者|制造
排版|制造
审核|小北