
出厂检验:机器转得顺,老师傅为啥还蹲下去看地脚?

车间尽头那块黄线区,油渍被鞋底踩得发亮。新来的小赵盯着一台刚装完的减速机,问老师傅:都盘过车了,齿轮没卡,还折腾啥?老师傅没抬头,拿粉笔在端盖上画了个小圈:盘车是摸骨头,检验是让它跑起来出汗。不出汗,你知道哪儿疼? 这话不玄。机器最会装死。在装配台上,螺栓是凉的,油是稠的,轴承还没找到自己的位置。一通电,温度上来,间隙变了,密封唇口可能翻边,齿轮啮合印痕可能偏到齿顶。静态检查像相亲,动态检验像过日子。区别大了。
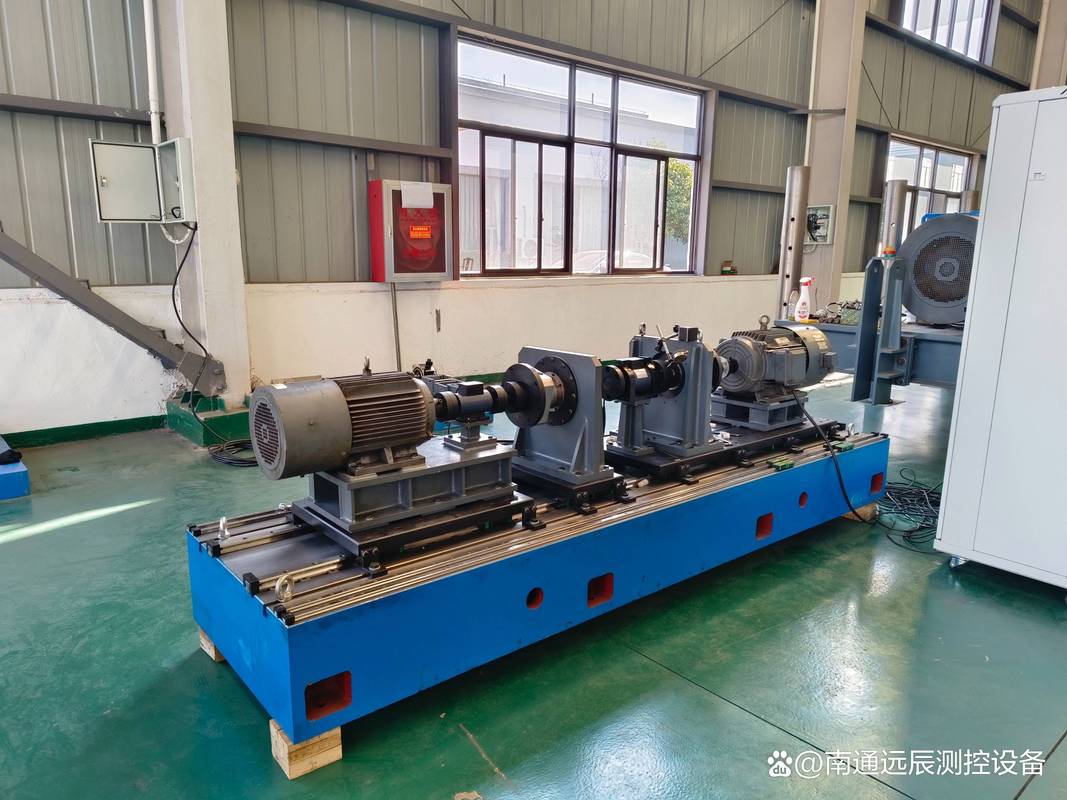
减速机出厂检验测试台安装现场
减速机出厂检验测试台安装现场

先别急着按启动

装配完的机器推到检验工位。第一步不是按绿钮。老师傅会拿塞尺、百分表、扭矩扳手,绕机器走一圈。地脚平不平?联轴器对中偏了多少?手盘输入轴,感觉有没有一紧一松。那感觉像推一扇合页变形的门,有的位置轻,有的位置重。很细微。可一旦高速转起来,这点不均匀会被放大成振动。检验员在本子上记,不是记“合格”,是记“原始状态”。没有原始状态,后面曲线漂了,你都不知道从哪儿找。
减速机联轴器对中百分表打表现场
减速机联轴器对中百分表打表现场
再送电。空载跑合。电机带着减速机转,声音从低沉的嗡鸣变成细密的沙沙。老师傅把一把长柄螺丝刀抵在箱体上,耳朵贴住塑料柄。像听西瓜熟没熟。别笑,这招老,但管用。螺丝刀传的是固体声,能盖掉一部分空气噪声。轴承保持架有伤,声音里会夹着“咯噔”;齿轮啮合不好,会出现周期性“哗——哗——”,周期跟齿数有关。小赵问:频谱仪不是更准?老师傅说,仪器能抓,但耳朵能先怀疑。先怀疑,再让仪器证明。顺序反了,人就懒了。

跑合台上,听的是“变化”

空载跑完,加载。负载通常从百分之几十往上加,不是一下子顶满。为什么要慢慢来?齿轮和轴承需要磨合,油膜需要建立。温度是最诚实的。刚开始箱体摸上去温吞,过一会儿,轴承座附近开始烫手。注意,不是越凉越好。太凉,可能负载没加上;太烫,又可能是油位太高、散热不够、轴承预紧太大。老师傅用手背贴一下,再拿点温枪。手背是粗筛,温枪是记录。两样都用。 振动测点一般打在轴承座径向。传感器用磁铁吸住,或者用胶粘。磁铁方便,但高频信号会打折。测的时候别站在盖板薄壁上,那测的是盖板的呼吸,不是轴承的脉搏。看趋势,不看单点。同一台机器,从空载到满载,振动值往上走一点正常。突然翻倍,或者某个频率分量冒尖,就得停。别心疼那点电费。继续跑,可能把轴承跑成麻点,把齿面跑成搓板。
齿轮箱振动测点轴承座径向传感器现场
齿轮箱振动测点轴承座径向传感器现场

拆开一台异响箱,毛病往往不在齿轮

拆开一台异响箱,毛病往往不在齿轮
拆开一台异响箱,毛病往往不在齿轮
有回遇到一台,空载没事,加载到一半,声音里多出“吱——”。频率不高,但刺耳。换油?没用。调间隙?好一点,又犯。拆开看,齿轮齿面挺好,轴承滚道也没剥落。问题在油封。唇口装偏了,弹簧圈没卡正。温度一上来,橡胶变软,唇口贴在轴上,干磨。吱声不是齿轮,是油封在喊。这个例子说明出厂检验不是只测性能。密封、润滑、装配应力,都会在负载下露馅。 老师傅还有一个土办法。螺栓拧紧后,拿记号笔在螺栓和壳体上画一道线。跑合结束,再看线错没错位。错位了,说明螺栓被拉长或松动。这比拿扭矩扳手复紧更直观。扭矩扳手也有用,可有的位置扳手伸不进去。画线就是穷人版数据记录。别嫌土,土办法能救命。 小赵后来问,出厂检验能不能全自动?能。很多产线已经自动采集、自动判定。但自动线也得有人定阈值,有人听异响,有人拆故障。设备是尺子,人得知道量哪儿。又问,抽检还是全检?看产品,看客户,看失效后果。便宜的小马达可能抽检,关键减速机往往全检。又问,合格证是不是保险?不是。它只是那一刻的记录。机器到现场,安装基础、对中、润滑,任何一样拉了胯,都能让合格证变成一张纸。老师傅说完,把粉笔头扔进工具盒。机器重新启动,声音平稳。小赵没再问。他蹲下去,看地脚螺栓上那道白线还在不在。

作者|制造

排版|制造

审核|知知

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:出厂检验:机器转得顺,老师傅为啥还蹲下去看地脚?
文章链接:https://m.lfdjt.com/p/zhizao/a/25437.html