2026-09-24 20:23:48 分类:正文
昨天带新来的大学生逛机加工车间,走到看板前他盯着那串弯弯曲曲的线问我,这就是大家天天说的SPC?不就是走个流程应付审核吗?
我笑了。你要是这么想,迟早吃大亏。
不是墙上贴的流程,是帮你挡锅的工具
很多工厂搞SPC,出发点从根上就错了。体系审核要求要有,那就整个看板,招个人按点填数,完事。挂在车间墙上落灰,出了批量质量问题,没人想起来翻这里的数据。
说实话,SPC本来就不是给审核员看的。是给你现场干活的人预警的。
我们天天磨刀具,每天磨出来的刃口公差总会有点波动,正常波动就像你走路脚步偶尔歪一点,不耽误事。但如果波动越来越大,慢慢偏离了正常范围,那就是要出问题的苗头。SPC就是在这个苗头刚出来的时候喊你停,别等做了上百个废件再往回找补。
我刚入行那会,亲眼见过工段长因为嫌SPC麻烦,半个月没调报警限,最后出了一大批不合格的轴,整批返工,当月全车间奖金都扣了,那叫一个肉疼。
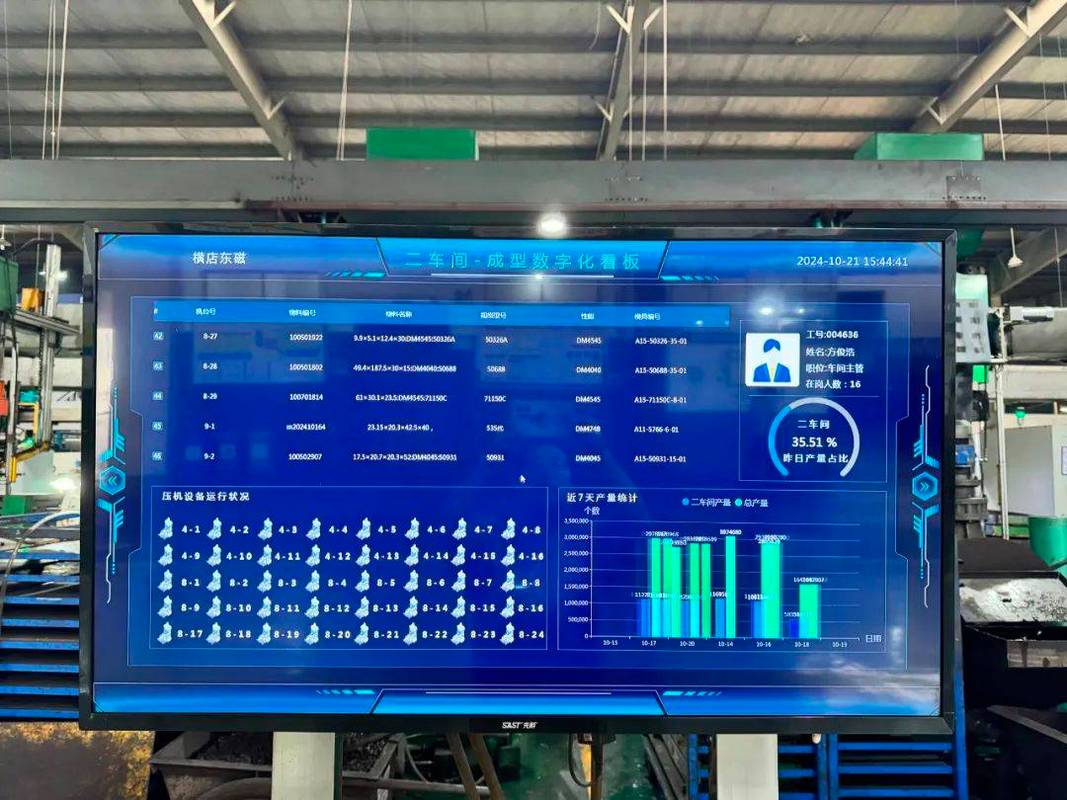 制造车间SPC实时数据看板
一张图就能戳破最常见的核心误区
九成刚接触SPC的人,第一错就是把控制限和规格限混为一谈。
客户给你的规格限,是合格不合格的红线,比如轴径公差不能超过两道,超了就是不合格,要报废。那控制限是什么?是你这个加工过程本身,天生带的波动范围。
换个生活化的说法你就懂了:你每天早上出门上班,正常情况下半小时到公司,最快25分钟,最慢35分钟,这个25到35分钟的范围就是你的控制限。公司要求九点必须到门禁,九点那个截止时间就是规格限。
如果哪天你出门走了20分钟还没到,明显不对了,要么堵车要么绕错路,这时候SPC就会报警,你就得赶紧想办法改路线,别等九点过了扣全勤奖金。
好多人为了图省事,直接把客户给的规格限抄成控制限,那整个SPC直接就废了。等于你把报警线设到已经迟到的点,警报还有啥用?
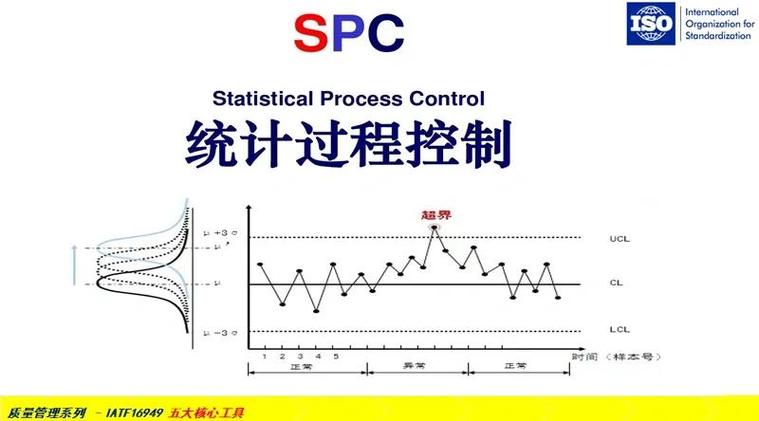 SPC控制图上下限对比示意图
现场用起来最容易踩的三个坑
 现场用起来最容易踩的三个坑
第一个坑,就是只填数不看趋势。很多人每天定点抽五个样,把尺寸输进去就完事,线歪到天边也不管,非要等点跑出界了才动。其实SPC最值钱的就是趋势,连续七个点往一个方向走,哪怕都没出界,那也肯定不对了,要么刀具磨耗了,要么油温升了,赶紧调,别等出问题再动手。
第二个坑,取样方法错了。为了省时间,一次抽五个相邻的工件,其实这五个都是同一分钟做出来的,波动本来就极小,测半天也测不出过程的真实变化。正确的做法是隔固定时间抽一次,每次抽一两个,攒够了再看,才能真的抓到异常。
第三个坑,觉得SPC必须花大价钱上软件系统。很多小厂老板说我就赚点加工费,哪有钱搞那个高端玩意?其实不对,早年我们没电脑的时候,拿方格纸自己画,也能用。核心不是工具多高级,是你有没有这个意识,提前找波动的苗头,不是等出了问题再救火。
不过话说回来,现在好多设备都自带数据采集了,懒得手画也没问题,只要别把它当成摆就行。
昨天那个新人听完,蹲在看板前看了十分钟,抬头说原来这玩意真不是形式主义啊。我拍了拍他肩膀,走,去看看上周那台外圆磨的趋势线,你自己找找哪里不对。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的守门员:解密SPC到底管什么用
文章链接:https://m.lfdjt.com/p/zhizao/a/2535.html