 大讲堂
走。戴上护目镜。别踩黄线。前面那条嗡嗡响的,就是检测线。
新人第一次站过来,通常先看屏幕。花花绿绿,曲线跳。看久了头晕。我一般让他们先闭眼三秒,听。
听什么?听夹具压下去那声“噗”。听相机快门“咔哒”。听气缸排气“嗤——”。声音不顺,屏幕多半也不顺。
有个误区得先掰开:检测线不是筛子。筛子只管把坏件挑走。检测线更像一根神经。它把零件哪里不对、哪台设备开始飘、哪把刀具快磨完,都往回传。
先别盯着屏幕,听声音
检测线通常有上料、定位、检测、分选。别急着记。看动作。
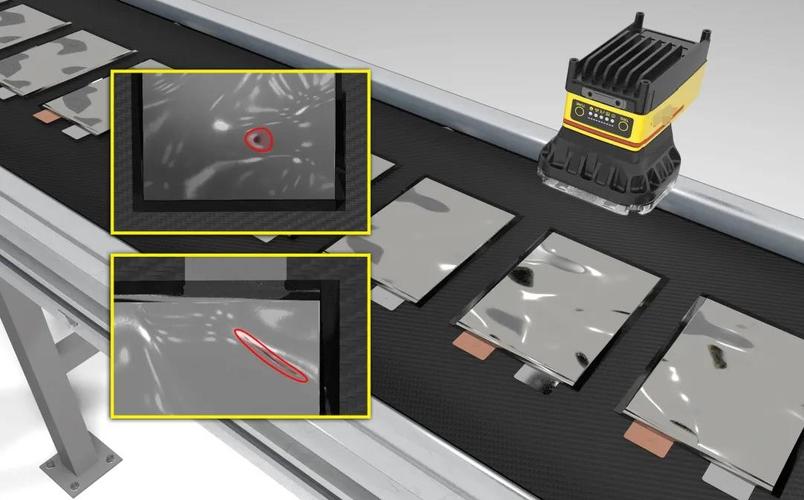
一个零件进来。挡停气缸砰一下,顶住。定位销插进去。视觉相机闪一下。白光照在金属表面,反光刺眼。操作员歪头,避开。
然后是激光轮廓仪。红线扫过边缘。如果有毛刺,曲线会起个小包。小包不一定废。要看门限。
气密工位更直接。夹具压紧,密封圈贴住。往里充气。压力传感器盯着。掉压快,漏。掉压慢?可能是温度在捣乱。老师傅不只看一个数,还看曲线形状。
说实话,屏幕会骗人。镜头脏一点,图像糊一片。光源老一点,对比度掉一截。可声音不会装。密封圈没压好,排气声发尖。定位没到位,挡停声发闷。听多了,你大概能猜出哪个工位在闹脾气。
一个零件在检测线上怎么“过堂”
传送带不停。节拍卡得死。检测线最怕堵。一个工位慢半拍,前面堆,后面等。报警灯黄闪。班组长跑过来,第一句通常不是“哪坏了”,而是“还能不能过”。
零件先被定位。定位块、销、气缸,一套组合拳。它得站正。站歪了,后面全白测。视觉相机看外观。划痕、缺料、错装、字符不清。激光扫轮廓。高度、宽度、段差。气密夹具压住,充气,保压,排气。电测探针扎下去。通止规塞进去。每个动作都在问:这个零件能不能去下一站?
但答案不是简单的是或否。是带条件的。外观合格,尺寸偏一点,气密没问题,可能放行;尺寸再偏,装配后异响,那就拦。很多产线把检测线放在末端,其实它更像一道闸门。闸门后面还有追溯。数据存下来,出了问题能往回翻。

我见过新人把检测线当终点。零件通过,哦,好的。零件被拒,哦,坏的。哪有这么简单。被拒的件要分:真废、可返修、误判。混在一起,返修区能堆成小山。时间一长,没人说得清哪堆是哪堆。
报警不一定是坏事,最怕它不吭声
误判和漏判,两个老冤家。误判像保安太认真,鞋带颜色不对也拦。操作员烦,但产线安全。漏判像保安打瞌睡,坏人拎着箱子大摇大摆。客户可不管你是不是抽检。退回一批货,整条线都得停下来擦屁股。
常见故障拆开看,没那么玄。镜头脏了,像近视眼没擦眼镜。光源老化,图像发灰,对比度掉。定位块磨损,零件歪半毫米,相机就找不到基准。密封圈压久了变硬,气密检测把好件判漏。探针弹簧疲劳,接触电阻变大,电测数值飘。传送带打滑,节拍乱,零件没停稳就拍照,能拍出鬼影。
不过话说回来,报警太频繁也烦。操作员会习惯性复位。这是大忌。报警变成背景音,检测线就废了一半。所以得定期校准,做验证件,点检光源,擦镜头,换密封圈。别等它彻底不响。不响,有时候比乱响更可怕。
新人问:检测线是不是越严越好?我一般回:你老婆查手机,查太严和完全不查,都过不下去。检测线要的是稳定、可重复、能追溯。不是脾气大。
再问:人工抽检能不能代替?看情况。有些外观、手感,人眼就是强。但人累,会走神,标准会漂。检测线不累,可它也得喂数据、做保养、定期校准。没有一劳永逸。
关掉气阀。车间突然安静。那声“嘀”还在耳朵里。明天它还会响。你最好知道它为什么响。
作者|制造
排版|制造
审核|柚子