2026-11-21 12:53:00
作者:
制造
一进车间,先别盯着机器人看
那声音不是音乐,是气动打胶枪在叫。我第一次被师傅带进部装线,眼睛本能找机械臂。结果师傅把我拽到一排不锈钢台子前:看这儿。台面上码着半成品,阀体、支架、几根带密封圈的管子。部装线干的活,说白就是总装之前的「攒局」。总装把大块头拼成整机,部装先把散件攒成能独立搬运、能测试、能直接上总装的模块。
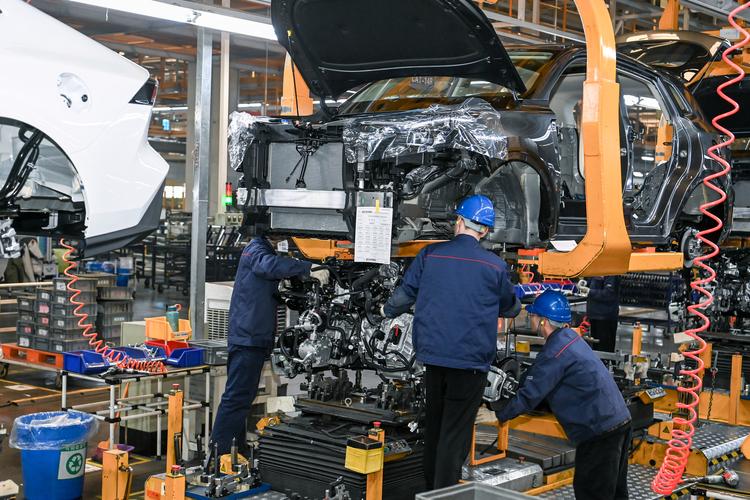 汽车发动机部装线工位现场
这儿没有想象中那么「无人」。很多产线一半靠人,一半靠设备。人手负责取件、对方向、摸毛刺。设备负责压装、拧紧、打标、试漏。你别小看这几个动作,节拍卡得死。总装线像大动脉,部装线是给它供血的毛细血管。毛细血管堵一下,大动脉就得停。
误区也在这儿。很多人以为部装线就是小总装。不对。总装线更看重「装得上」,部装线更看重「装得对」。顺序错了,后面全乱。防错在这儿特别密:定位销粗细不一样,扫码枪盯着物料,拧紧枪会记住角度。你拿错一个垫片,它可能不报警,但到了试漏工位就冒泡。
跟着一个模块走一遍
从线头开始。物料盒滑过来,里面有螺栓、卡簧、油封。操作员先扫码。嘀一声。屏幕跳出这个模块要去哪台整机。然后拿壳体,在气动夹具上放平。夹具「呲——」地夹紧。声音很干脆。接着压装。压头慢慢下去,轴承或衬套被压入孔里。压力曲线在屏幕上走。师傅说:别只看它压到底没有,要看曲线有没有抖。抖一下,可能孔里有铁屑,或者零件同轴度不行。
 部装线拧紧枪操作工位特写
到拧紧工位。一把电枪或者气枪吊在平衡器上,手一拉就过来。枪头套筒咬着螺栓,转,停。扭矩到位会「咔」或者亮灯。多颗螺栓有顺序,通常对角拧。为什么?防止法兰翘曲。你如果从一头挨个拧,靠边那个螺栓会骂人——它得把前面攒下来的变形全吃掉。真实情况是:当时能拧紧,过一会儿应力释放,密封面就漏。
再往后是检测。试漏、通规、止规、激光打标。有的工位还要拍照。相机咔嚓一下,比对有没有少装。贴标签,推到上线口。一个模块就这么诞生。你看表,可能几十秒。但里面每一个动作,都有人反复调过。
停线那一刻,问题往往不在大设备
 停线那一刻,问题往往不在大设备
那天下午线停了。不是机器人故障。是一把拧紧枪扭矩报警。班长跑过来,先看枪,再看气管。气管接头有点漏。气动工具一旦气压不稳,扭矩就飘。拧紧枪以为自己拧到位了,其实没有。更麻烦的是,这种问题不是每次都报。它可能十件里报一件。你以为设备抽风。其实是那根管子老化。
所以部装线有个特点:越不起眼的东西,越要命。气管、密封圈、定位销、光电开关。光电开关被油雾糊住,工件到了它不认,线就等。等几秒,节拍就崩。总装那边可不等你。它们像约好了一样,一个工位空,后面全空。
那怎么防?很多产线会做防错和追溯。扫码绑定物料批次,拧紧数据上传,试漏结果跟序列号走。出了问题能倒查。但别迷信系统。师傅教我一招:换型之后,先手动走三件。听声音,看曲线,摸温度。机器不撒谎,但它也不会主动告诉你它不舒服。
问答时间。有人问:部装线能不能全自动?能,但看产量和零件稳定性。产量大、零件一致性好,自动化划算。产量小、变型多,人反而灵活。还有人问:为什么不用人工拧螺丝?因为扭矩要一致。人手拧,今天有劲,明天没劲。部装线要的是重复,不是表演。
收尾?没有收尾。车间里只有下一声气枪响。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:我在部装线蹲了一下午,发现最慢的工位不是手,是那根气管
文章链接:https://m.lfdjt.com/p/zhizao/a/25310.html
 大讲堂