 大讲堂
那天早班,七点四十。
三号线的机械手举着半个阀体,悬在半空,不动了。不是故障,是没料了。
缺的东西不金贵。一个丁腈橡胶的密封圈,外径不到四十毫米,掉在地上能被叉车碾成一道黑印子。
采购那天打了十七个电话。我蹲在装配工位边上,听她对着话筒说“能不能先发两百个过来”。对面说,模具在修。修多久?不知道。
一条线,就这么干等着。等的时候人最容易胡思乱想——这么个小圈儿,怎么就攥住了几十号人的班?
一、供应链不是仓库加卡车
很多人脑子里,供应链就是仓库、叉车、高速上的大货车。错得挺远。
它其实是一长串工序串起来的链子,每一环后面都有人、有设备、有脾气,还有各自那点说不出口的难处。
我这十几年跑过的供应商车间,比自家小区还熟。铸造厂的空气里永远飘着黑灰,一脚踩下去,能感觉到砂粒在鞋底打滑。热处理车间正好反着,热得人不敢靠前,井式炉一揭盖,那股气扑到脸上——像是大夏天正午推开面包房的门,只不过里面烤的是铁。
这些地方,图纸上看不见。可链子断了,多半断在这儿。
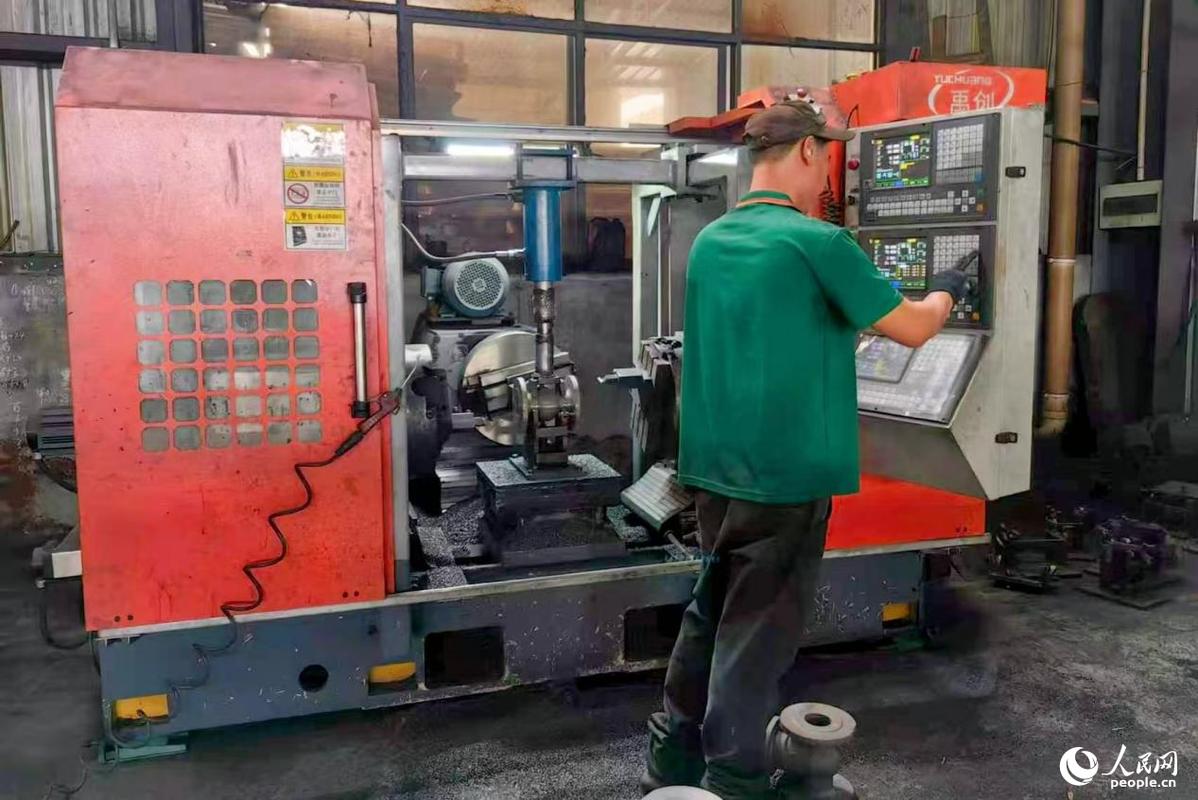
二、跟着一个阀体,往回走一遍
就说那个阀体。铸件,灰口铸铁,两公斤出头。
它的来路大概是这么一条:废钢和生铁进中频炉,熔了,浇进砂型,冷却,落砂,清砂,切掉浇冒口,砂轮打磨,探伤,粗铣基准面,去应力退火,再上加工中心打那一堆孔,清洗,试压,表面处理,包装,装车,进我们厂检验。
看着挺顺。可你只要跟着走一遍,就会发现——每一步都在等。
熔炼等炉料,炉料等配比单。浇注得等砂型干透,湿度高了就不行。退火最熬人,一炉子活进去,升温、保温、随炉冷却,快的大半天,慢的一天多。你不能催。催了,裂纹就来了。这东西不讲情面。
反倒是机加工那一段痛快。刀一转,铁屑像弹簧一样往外蹦,手一摸还烫。大家最爱看的也是这一段,有动静,有进度。
但真正吃掉时间的,是检测和路上。
试压要保压,看压力表指针往下掉不掉。清洗完得等干。包装完得凑车——一趟车拉不满,厂里就不发,发了亏钱。于是你的货在人家仓库角落里躺着,盖着防尘布,慢慢等下一批。

这一等,就是两天。
三、真正卡脖子的,往往不是大件
这事特别反直觉。
大件好办。铸件、型材、标准电机,市面上能做的厂一大把。这家不行换那家,图纸发过去,样品撑死一两周。大件贵,可大件不娇气。
麻烦的是那些不起眼的东西。特殊牌号的橡胶、非标弹簧、某一种涂层、某一种表面处理的药水。
为什么?
一是模具。模具常常是客户掏钱做的,放在供应商厂里。你想换人,得先把模具拉走,再重新试样。流程一堆,时间一堆,中间还未必试得成。
二是资质。有些件要跟着整机跑验证,台架上跑,耐久上跑,按月算。你临时换一家,等于把前面的验证全部推倒。
三是更深的一层——那个供应商,其实自己也不做这道工序。
他也外协。他也不清楚他上面那家厂,那个电镀槽,哪天环保检查给停了。
链子的特点就在这儿:你看得见第一层,看不见第三层。断,偏偏断在第三层。
那天的事,最后查出来就是这么荒唐。电镀线的整流器烧了,等配件,等了两周。就这。
我师父以前说过一句话,我记到现在:别拿小件不当回事,小件背后是大厂,大厂背后还有个小厂,那才是要命的地方。
所以现在我看一条供应链,不太看它有多少家供应商,我看的是——关键工序有没有第二个人能干。没有,那就是一根独木桥。桥塌了,所有人掉河里。
灯后来又亮了。机械手接着举阀体,一下一下,节奏听着都顺耳。
但没人敢说下一次会断在哪儿。
作者|制造
排版|制造
审核|阿辰