 大讲堂
老周把安全帽往折弯机上一扣,冲我摆手:“你闻闻,这味儿。”油雾混着切割烟尘,还有一点铁锈的甜。我还没接话,他就指着地上那摞板子——十张,九个尺寸。有一张像抽屉,有一张像狗啃的。客户要机箱,面板左开孔右开槽,背面还得折个加强边。这种单子,在钣金圈叫“一样来一件”。放在定制化生产里,机器还没热,活已经换三回了。
小刘站在数控折弯机前,屏幕亮着,程序名一长串。他按启动,后挡料“嗒”地靠过来,上模往下压。板子弯了。角度不对。差两度。老周没骂人,拿手背蹭了一下模具,说:“回弹又变了。”你看,定制化生产最气人的地方就在这儿:图纸是对的,机器也是好的,但每一块板都有自己的脾气。
一、图纸一改,机器就“认生”
折弯机说穿了不复杂。上模像刀口,下模像槽,板子搁中间,压下去,塑性变形,起弯。后挡料负责定位,决定弯在哪。听上去,把尺寸输进去就行? 差得远。
同样的板厚,不同批次的材料,屈服强度能差一截。轧制方向横着弯和顺着弯,回弹不一样。表面有镀层,摩擦也变。冬天液压油黏,夏天油温高,滑块下死点的重复精度也会飘。老周有句土话:折弯不是压面条,是跟铁商量。你用力小了,它弹回来;用力猛了,它裂给你看。
所以定制化生产到折弯这一步,常常变成“试折—量—补—再试”。操作工先拿废料试,或者拿正式件留余量。角度尺卡上去,塞尺塞一塞。差半度,补偿值加一点。差一度,后挡料微调。有人觉得这太笨。可小批量、多品种,很多时候就靠这点笨功夫把尺寸摁住。

我见过一个师傅,调折弯不喜欢看屏幕。他先看板子边上的毛刺,再摸模具的R角,然后用手指敲板子,听声音。他说声音脆,回弹大;声音闷,材料软。这经验不一定万能,但在车间里,它比一堆曲线先到现场。定制化生产不是把工人变没,是让工人从重复劳动里挪出来,去处理那些机器还拿不准的边角。
二、跟着一块板走一圈
从下料开始,这块板就带着信息跑。激光切割机上,套料图排得密密麻麻,像拼图。切完,去毛刺,倒角。到折弯区,工单上写着折弯线、方向、角度,有时候还画个箭头。可真正压弯的人,得先判断:先折哪边?后折哪边?会不会撞模具?有些盒子形状,折错顺序,收尾那道弯根本进不去。
换型是最碎的。松开上模压板,吊下旧模,换新模。擦油。对刀。后挡料归零。程序调出来。第一件试折。量。改。再折。这一套动作,在少品种大批量里,一天可能只做一次。在定制化生产里,可能一上午做八次。节拍不是被加工时间吃掉的,是被换型、找正、等待工艺确认吃掉的。
不过话说回来,柔性产线也在改这个事。快换夹紧、标准模具座、零点定位、程序模板,都是为了让换型从“搬家”变成“换鞋”。但鞋合不合脚,还得看产品。你给折弯机装再好的自动换模,来料厚度公差一大,还是得人盯着。机器可以快,材料不配合,快也没用。
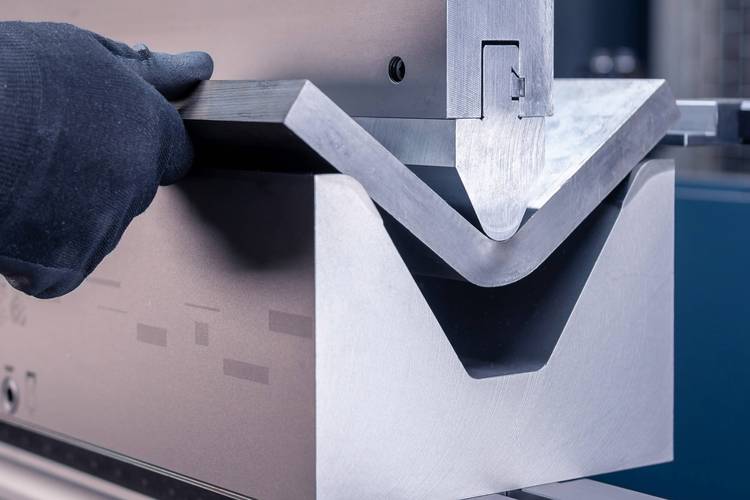
焊接那边更热闹。点焊、满焊、打磨,热一进去,板子又缩。折弯时明明90度,焊完变成92度。客户说,你这不对。装配工说,孔对不上。于是返工。定制化生产里,这种连锁反应特别多。每个环节都觉得自己没错,可零件凑一起,就是差一点。差一点,整台设备就装不上。
三、故障不是坏,是“对不上”

有回夜班,折弯角度突然忽大忽小。小刘以为机器坏了。老周没急着报修。他先看材料批号,换了没。再摸下模,槽口有没有拉毛。然后让机器空走几次,看后挡料重复定位。再折三件,量三件。结果呢?材料换了批次,回弹变了。程序里的补偿值还是上一批的。机器没病,是参数跟材料对不上。
定制化生产的故障,很多都长这样。不是某个零件烧了,而是一串小偏差叠起来。模具磨损,定位松动,油温变化,操作手法不同。每一件单独看都能忍,合在一起就超差。排查的时候,别一上来拆伺服。先看最便宜的:材料、模具、清洁、定位。再看液压、电气。老师傅的直觉,其实就是把变量一个个排掉。
有人问,那能不能全自动? 自适应折弯、视觉找正、力控补偿,很多产线已经在用。但来料越乱,自动化越贵。而且定制化生产常常是“量小、交期急、改得勤”。今天做机柜,明天做支架,后天做异形罩。传感器能测角度,可它不知道客户为什么把孔挪了两毫米。工艺决策还得人来做。
我在车间里学到的一件事:定制化生产不是炫技,是让每一块铁找到自己的那双鞋。鞋大了,走不稳;鞋小了,脚疼。折弯这道弯,看着简单,弯的是板,试的是整个制造系统的脾气。老周把程序存下来,名字起得乱七八糟:“A客户薄板大弯”“急件别动”。下次能不能用? 不一定。但下次来活,他至少不用从零开始摸。
作者|制造
排版|制造
审核|知知