 大讲堂
夜班十一点四十。那台压机还在响,一下,一下,闷得像有人在铁皮桶里敲鼓。等到最后一片料冲完,师傅抬手,按停。整台机器安静下来的那一瞬间,耳朵里反而嗡嗡的。
接下来是四个钟头。
我那天就在旁边蹲着。看他们拆模、抬模、等行车、翻工具箱、去仓库拉那副新的、试打、又调、再试打。天亮之前一共废了七件。师傅最后说了句“差不多了”,靠着料架点了根烟。
后来有人跟我讲 SMED。我第一反应是:哦,就是让大家动作快点呗,多叫几个人,喊两句口号。
不是。真不是。
停机的钟点,跟你手快不快,关系没那么大
SMED 这词翻过来叫“一分钟换模”,听着像在卷手速,其实它治的是另一件事——哪些活儿本来就不该在停机的时候干。
行业里通常把它拆成两头:一头叫内作业,必须停机才能干的;一头叫外作业,机器还转着的时候就能干的。听着像废话,对吧。

可你真去车间站一个班就会发现,绝大多数时间,是外作业被生生塞进了停机的窗口里。
找扳手。找垫片。翻图纸查模高。等行车。等仓库的人来开门。拿卡尺量定位孔。甚至还有为了一套 T 型螺栓翻遍半个车间的情况。这些事,机器转着也能干啊。可偏偏都是停机之后才动手。
我见过一个老师傅,换模干了一辈子,腰上永远别着一把内六角。别人满场找工具的时候他不动。那把扳手就在他兜里。就这么一个小动作,攒了二十年。SMED 想干的事,本质上是把这身经验变成制度,让所有人的兜里都有扳手。
还有个更狠的:模具预热。有些塑料件,模温不到位,第一批基本全废。冷模状态下慢慢升,那半小时就白扔了。那能不能在上一副模还在生产的时候,就把下一副的加热管接上?能。这不就是往外作业挪么。
把调整,从机器上抬下来
拆装本身其实不慢。松几个螺栓、吊装、落位,手麻利的师傅几分钟就搞定。真正吃掉时间的是调整——落位之后那段反复试、反复改的过程。
落偏了三条,敲一下。打出来的件带毛边,垫张铜皮。尺寸差一丝,再敲一下。敲来敲去,废料筐满了,天也亮了。
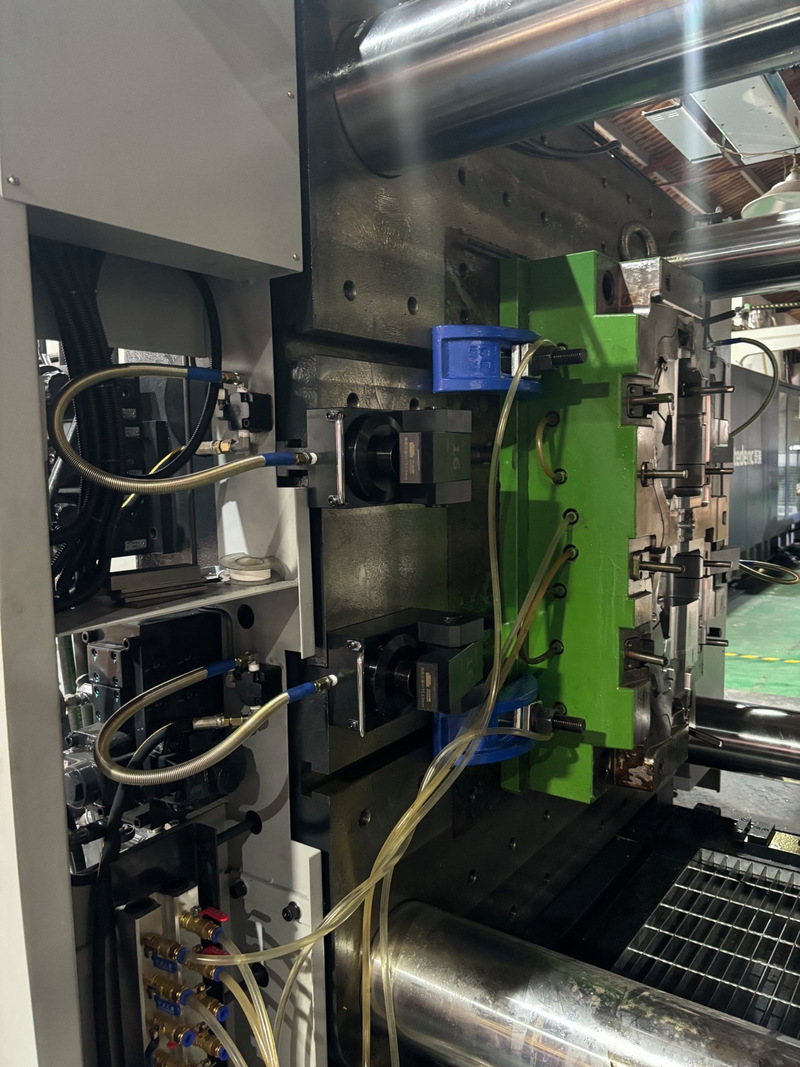
这里有几个我见过的土办法,挺好使。
一是定位靠销,不靠眼睛。模具底板和机台上做一对粗定位销,落下去大致就在那个位置,剩下的交给夹紧面。别指望人手推得准,人手不准才是常态。
二是统一厚度。所有模具的底板高度、夹紧槽位置做成同一个规格。换哪副都是同一个夹紧行程,不用每次重新配垫片。
三是把调整搬到机外。有些厂做中介板,限位、垫片预先在中介板上调好,上机只要把中介板整体推进去夹紧就行。调整的时间,在机器还转着的时候就已经花完了。这就是典型的内作业变外作业。
四是U 型槽。螺栓不用整个拧下来,松两圈,模子横向推出去。省的不是拧那两秒钟,是那颗螺母掉进地沟里、再找一颗的那十分钟。
几个常被问到的

“我们买了快换夹具,怎么还是快不起来?”
大概率是调整环节没动。夹紧是快了,可试模还是三轮。这时候该问的是:为什么第一件打出来就不对?是模温,是料,还是参数根本没存?很多厂换完模要重新调机,其实上一副模跑顺的那套参数早该留下来。参数不复用,等于每次从零开始,夹具再快也白搭。
“SMED 是不是得投很多钱?”
不一定。真要花钱的是快换和标准化,但见效最快的往往是最不费钱的那几样:工具定置、模具提前拉到机边、参数表挂在机台侧面、换模前的准备清单。我见过一个班组,光是往交接班记录里加了一条“换模前把模具吊到机边”,停机时间就掉下去一截。为啥?因为以前是停机之后才开始叫行车。行车忙,一等半小时。
“为什么搞了几个月又回去了?”
因为人换了。SMED 最怕的不是技术,是习惯回弹。老办法未必舒服,但它熟。新办法要记清单、要提前准备,偷懒一次没事,偷懒十次就回到原点。所以标准得写在纸上,贴在机台边上,还得有人偶尔盯一眼。这不是管人,是管流程别自己溜回去。
天蒙蒙亮的时候,那台压机又重新响起来了,还是那个闷闷的鼓点。地上落着几片铜皮,废料筐半满。师傅把那把内六角往腰兜里一塞,没说话,走去洗手。
我在想,SMED 这东西真不玄乎。它没那么像一门学问,更像一个老工人站在机台边上,把那些“其实可以提前干”的事,一件一件挑出来。挑干净了,时间自然就省下来了。
作者|制造
排版|制造
审核|见微