2026-09-24 19:38:49 分类:正文
刚进车间那年我傻得很。总觉得质量控制就是最后大门边,戴红袖章的质检阿姨挑挑拣拣扔废品。直到带我的老师傅一把拽住我,不让我看新上架的加工中心,偏拉我去厂房最角落那个半平米的小工位。那里放着一块掉漆的木板,插着一堆磨得发亮的塞规卡板,还有个沾了油的笔记本。
别盯着最后挑废品,要把问题掐在萌芽里
我刚上岗那会,赶上一批轴类零件加工。那会赶产能,所有人都铆着劲干,质检只在整批干完后抽测。结果快出货了才发现,所有零件的内孔都偏了快一丝。整批全废。说起来一丝才不到头发丝直径的八分之一,可装不上就是装不上。几十万的料就这么拉去回炉了,全车间扣了三个月奖金。那会我才懂,质量控制根本不是最后一步的事。它是从下料开始,每一道工序都要卡。每换一把刀,每变一次环境温度,都得测。
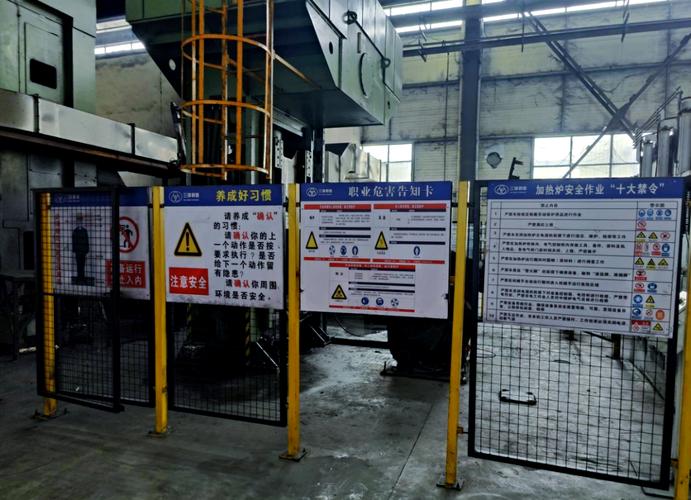 机械加工车间工序质量控制点标识牌
很多新入行的小孩都跟我当年一样,觉得我拿多少钱干多少活,质量是质检部门的事,跟我操什么心。说实话,真出了事,谁都跑不掉。整个班组白干几个月,谁肉疼谁知道。
比高精仪器更管用的,是现场的小习惯
这些年见了太多工厂,砸几百万买进口的三坐标检测设备,摆在车间最显眼的地方当门面,结果工人加工完连卡尺都懒得掏,等着最后一起测。仪器再准,有啥用?我师傅那会,加工精度要求高的活,每干三件就要拿塞规通一下。我那会嫌麻烦,问他机器都是数控的,还能错?他一巴掌拍我后背,说机器是死的,刀会磨,卡盘会松,天热了机床还会热变形呢,你能让机器自己管自己?很多人觉得质量控制要靠高科技,要靠大数据,可实际上,车间里90%的质量问题,都是偷懒攒出来的。你多花十秒钟测一下,就能少亏十几万。
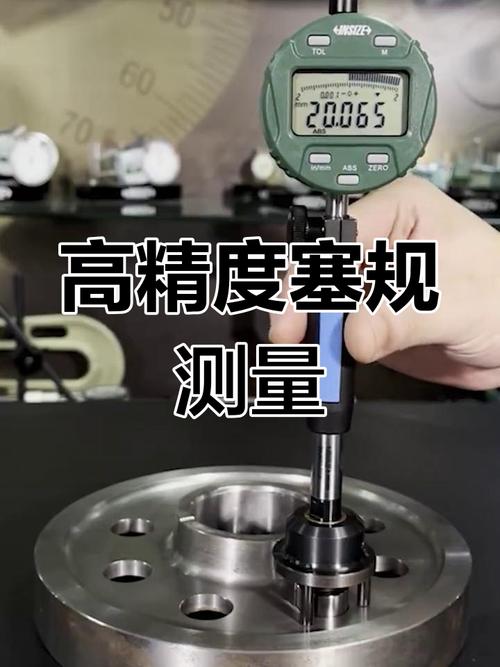 机械加工工人手持塞规检测零件孔径
我印象特别深,有个老检验员,眼睛花了之后,摸卡规摸了十几年,哪怕你差半丝,他一摸就能摸出来。这本事不是天生的,是天天摸,天天测练出来的。仪器能测数,可测不出你心里那根弦松没松。
出过错,才算是真的做过质量控制
 出过错,才算是真的做过质量控制
没人能保证不出错。真的质量控制,不是喊着零次品的口号,是出了错,你能找到根在哪,绝不让它再犯第二次。之前我们车间出过一次奇怪的事,同一台机器,上午加工的尺寸合格,下午就飘了,连飘好几天。查来查去,最后发现是车间空调坏了,下午室温比上午高快十度,机床床身热胀了,坐标就飘了。找到根之后,我们改了规矩,每天上班先开机器空转半小时暖机,班前测一次基准,下午再复校一次。就这么点小事,之后再也没出过同样的问题。还有一次尺寸不稳,查到最后是冷却液天热蒸发快,浓度变高了,刀具磨损快了一倍,原来一周调一次浓度改成每天测一次浓度,问题就解决了。
说实话,很多工厂把质量控制做成了贴在墙上的文件,堆在柜子里的记录,应付完审核就落灰。真到出了问题,就怪工人粗心,怪供应商偷料,从来不想想自己的防线在哪。质量控制哪有那么玄乎?就是你在每一步都多留个心眼,把可能出问题的地方都拦下来。错一次改一次,慢慢就把漏洞填上了。你要是嫌麻烦,想省步骤,最后麻烦肯定来找你。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的质量控制:没人说破的隐形规矩
文章链接:https://m.lfdjt.com/p/zhizao/a/2520.html