 大讲堂
“先别开机。”我按住新来的手腕。他手里那个铝块,刚在平口钳里卡了半分钟,扳手也拧了,就觉得稳了。我拿铜锤轻轻一敲——声音发飘。空响。那意思很直白:底下没贴实,铁屑或者毛刺垫着呢。他愣了一下,说夹得挺紧啊。紧?紧和稳,两码事。
夹得紧,不等于夹得对
车间里说的通用夹具,不是某个神秘盒子。平口钳、三爪卡盘、四爪单动卡盘、压板、V形块、平行垫铁、千斤顶,这些能反复用、调一调就换活的家伙,都算。它跟专用夹具不一样。专用夹具像定做的鞋,合脚,但只认一种活;通用夹具像拖鞋,谁都能穿,跑不快。
新人最容易犯的错,是把夹紧力当安全感。扳手加长杆一套,咔咔拧。铝件夹出印子,薄壁套筒夹成椭圆。等精车完一松开,它又弹回去,尺寸超差。你怪机床?机床冤。夹紧力方向、着力点、支撑面,一个没对上,活就废。
定位这事,老讲六点定位。一个刚体在空间里有六个自由度,三个平移三个转。你要把该限的都限住,还不能多限。少限了叫欠定位,工件能动;多限了叫过定位,两个面打架,装不进去或者一夹就变形。听着像课本?到了现场,就是垫铁有没有贴平、钳口有没有让开毛刺、工件有没有被铁屑顶住。
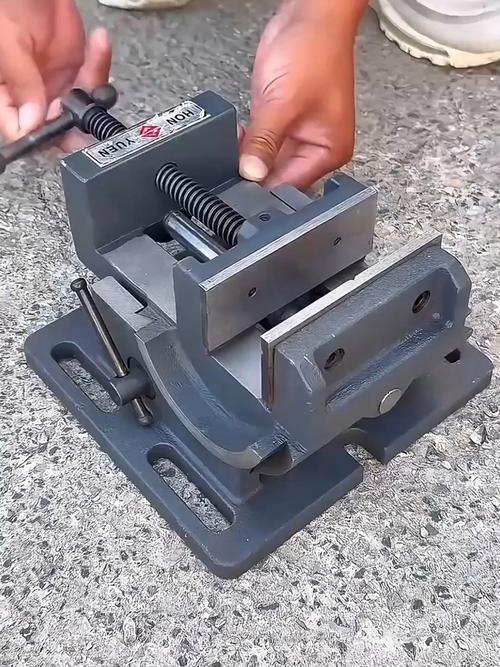
敲击听音这招,土,但好使。铜锤或者木槌,轻轻敲工件几个角。声音闷、实,说明贴合;声音脆、飘,底下可能空了。别用铁锤砸,尤其是已加工面,一砸一个坑。
跟着一把活走一圈
比如铣个小方块上的键槽。毛坯拿过来,先看哪面能当基准。通常平口钳的固定钳口是基准,活动钳口那边夹紧。固定钳口先擦干净,毛刺用油石推掉。工件放进去,底下垫平行垫铁。垫铁不是随便塞,得让工件高出钳口一截,刀具不会啃到钳口。
铜皮呢?有人当宝贝,什么都垫。铜皮主要防咬伤,顺带填一点点不平。可你要靠它找精度,那就悬了。铜皮自己也有厚薄,压一压还会跑。精加工要稳,还是得靠干净的面、合适的支撑、别过大的力。
夹紧时,扳手手感有数。手腕一紧,再稍微带一点就行。加力杆?除非工艺卡写了,不然别用。夹紧力方向最好让工件往主要定位面上靠。铣削力呢,尽量让它由固定钳口或者垫铁承受,别让活动钳口单独顶。铣刀转起来,力是往上掀的,你把工件夹得像杠杆,翘头,那就等着飞。

压板也一样。螺栓不能离工件太远,垫块高度要让压板微微低头,压力往下走。翘着头,螺栓受罪,工件没压住。阶梯垫块、千斤顶、角铁,搭配着来。压板压在哪里?压在支撑正上方或者附近。悬空压,工件就是一块弹簧板。
找正时,百分表吸在主轴上,表头碰工件侧面或者上表面。轻轻转主轴,看指针。差得多,用铜棒轻敲;差得少,松一点钳口再敲。别在夹紧状态下硬敲,钳口和工件都受伤。
有一回,一个活飞了。声音很脆,啪。停机一看,工件没裂,钳口有印。查原因,不是机床,是支撑悬空——底下垫铁放偏了,只有两个角受力。再加上铁屑没吹净,工件等于架在桥上。夹紧力一上,中间弓起来;铣刀一碰,弹出去。你说危险不危险。防护门关好,这没得商量。
新人问:夹得越紧越安全?不是。薄壁套筒用三爪卡盘硬夹,圆度直接完蛋。该用软爪,或者开缝套,让力均匀散开。铝件、铜件,钳口垫铜皮或者专用软钳口。精加工前,甚至可以松开再轻轻夹,释放一部分应力。
又问:通用夹具是不是精度低?看怎么用。单件小批,它快、灵活,找正好了也能干出好活。批量一大,专用工装、软爪、气动液压夹具就该上。通用夹具像扳手,专用夹具像流水线工位。别拿拖鞋去跑百米。
通用夹具的脾气,得顺着摸
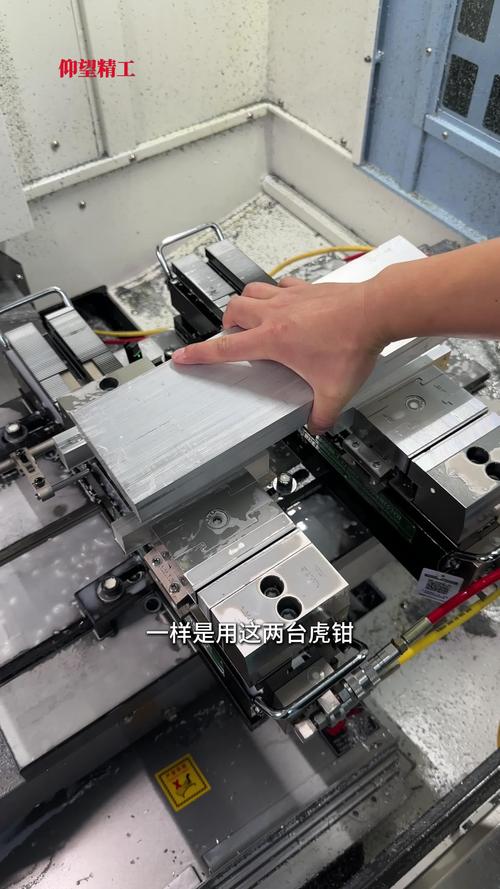
我常跟新人说,装夹不是“压住”这么简单。它是一次对话。工件什么材料,薄还是厚,毛坯还是精面,切削力往哪走,铁屑往哪排。你都要问一遍。问完再动手。动作要轻,心要细。钳口合拢那一下,手上的阻力会告诉你,力到了哪里。
还有排屑。铁屑缠在钳口、垫铁上,等于给工件垫了一层弹簧。吹枪吹干净,毛刷扫一下。别嫌麻烦。你省十秒,可能废一件,甚至崩一把刀。
通用夹具不万能。它像老伙计,能干很多活,但每回都得重新打招呼。固定钳口、活动钳口、压板、螺栓、垫铁、V形块,名字听着散,其实都在干同一件事:让工件在切削力面前别动,别变形,别飞。做到这三点,基本就稳了。
至于听声音那招,你练多了就有感觉。实的,闷的,贴住了。飘的,脆的,底下有空。到那时候,不用我说,你自己会停下来,吹铁屑,重新敲一敲。机器再快,也快不过一次靠谱的装夹。
作者|制造
排版|制造
审核|小北