 大讲堂
凌晨两点,产线停了。
不是机器人报警,是工件卡在料道口。师傅蹲下去,手电一照——夹爪的两个指头之间,夹着一片薄铝屑。薄得像指甲盖边上的死皮。就这一片,整个工位趴窝。
夹爪这东西,看着像给机器人装了一只手。其实它笨得多。人的手会摸、会试探、会在打滑的那一瞬下意识加劲。它不会。它只懂开和合,闭着眼睛干活,一年到头重复几百万次。
所以它出问题的方式,往往特别无聊。
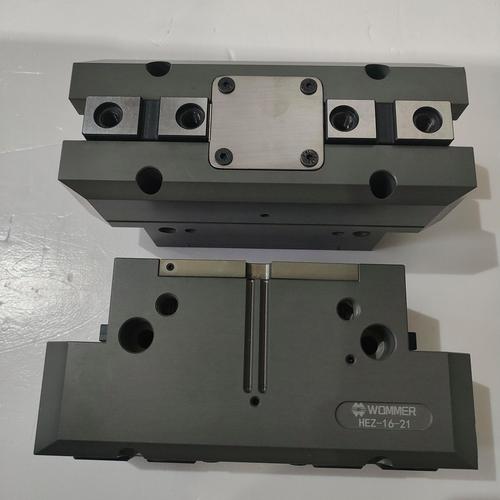
挑夹爪的人,眼睛老盯着参数表

缸径、行程、闭合时间、重复精度……一页页翻。唯独没人问一句:那两片伸出去的指头,是什么材质,什么形状。
说实话,夹爪本体通常就是个气腔加活塞,结构简单到有点寒酸。真正干活的是前面伸出去的那一小截。业内常叫它手指,或者夹片。
见过有人拿一块平整的铁板去夹圆柱件吗?接触只有一条线。力表上的数字看着挺漂亮,工件一受侧向推力就开始滚。老师傅后来把那块板磨了个V槽出来。同样的气压,同样的大小,稳得像换了个人。
还有材质。钢夹片硬,耐磨,可咬软工件会留印子。聚氨酯软,不伤活儿,但沾了油、沾了切削液就开始打滑,用一阵子还得换。有些铝件,甚至得在夹片上贴一层软垫,不然一夹一个坑。
这就是那零点几毫米的事。夹爪能不能夹住,很多时候不在它力气多大,而在于它跟工件接触的那一点点区域,到底对不对得上。
力、行程、刚性,三个在打架
新手常有个直觉:夹不住?把气压调大。
调大可以。但夹持力上去之后,第一,工件可能被压变形,薄壁件尤其明显,一夹就成了椭圆。第二,夹爪本身的重量和体积会跟着涨,装在机械臂末端,负载吃掉一截,速度还得往下压。
更麻烦的是行程。
行程就是两个指头能张开多大。想夹大的、还想夹小的,就要大行程。可行程越大,同样的本体尺寸下,能给出的夹持力一般就越小,指头也更容易晃。这跟人张开胳膊去抱东西是一个道理,张得越开,越使不上劲。
刚性藏在哪?藏在指头的长度里。指头伸出去越长,越像一根悬臂梁,一受力就弯。弯了之后,实际接触点和设计值对不上,力就跑到别的地方去了。
所以很多产线上的做法是:宁可夹爪选大一号,也要把指头做短做厚。丑是丑了点,好用。
掉件、滑件、夹伤,其实是三种病
夹爪出毛病,现场的描述通常就三个词:掉了、滑了、夹坏了。听着差不多,根子差得远。
掉件。夹到一半,工件直接飞出去。八成是闭合位置没到位,或者工件尺寸有波动,夹爪以为夹住了,其实还差一丝。磁开关亮灯那一刻,只是活塞到位,不代表两个指头真的贴上了工件。这也是为什么有些工位要加个到位检测。别省那点钱。
滑件。夹住了,但工件在指头之间慢慢挪。这个最阴。往往是夹持力不够,或者夹片面太光、太硬,摩擦系数低。还有一种,是加速度。机器人甩得太猛,工件本身的惯性把抓握拽开了。这时候该调的不是夹爪,是轨迹。
夹伤。力太大,或者接触面太小。一个点受力,工件表面就凹。软材料、薄壁、抛光面,全都怕这个。
三种病,对应三种完全不同的改法。见过有人一看见掉件就加气压,结果工件倒是没掉,全变成夹伤报废。挺冤的。
顺带说一句气缸的声音。正常闭合是短促的一下“噗嗤”。如果听着发闷、拖尾,或者两边不一样响,多半是节流阀没调好,一个指头快一个指头慢。慢的那个,实际上承担了更少的力。
这些细节,参数表上一个字都不写。全在现场的耳朵和手上。

还有一类夹爪,是伺服驱动的。开合位置、夹持力都能设,能记住不同工件的“手感”。贵,也娇气一些。值不值,看你的换型频率。一天换八次活儿,那它省下来的调机时间,一年就能把差价挣回来。
料道里那片铝屑后来怎么处理的?师傅拿气枪吹了两下,顺手在夹片内侧贴了块挡板。再没卡过。
就这么个铁疙瘩,你把它当手看,它老出错;你把它当一把会开合的卡尺看——量程、力度、贴合的刃口——它反而听话了。
作者|制造
排版|制造
审核|阿辰