 大讲堂
冲压车间那股味儿,闻久了就习惯了。油雾混着铁屑,再掺一点冷却液蒸发后的甜腻。刚来的实习生捂着鼻子,老师傅早就没感觉了。不过耳朵还醒着。
“听。”老张把手里的保温杯往铁皮柜上一搁,发出“当”的一声闷响。旁边那台老压力机正以每分钟六十下的节奏往下砸,声音规律得像心跳。突然“咔”地一下,像骨头错位。老张摇头:“这批料废品率要上去。”
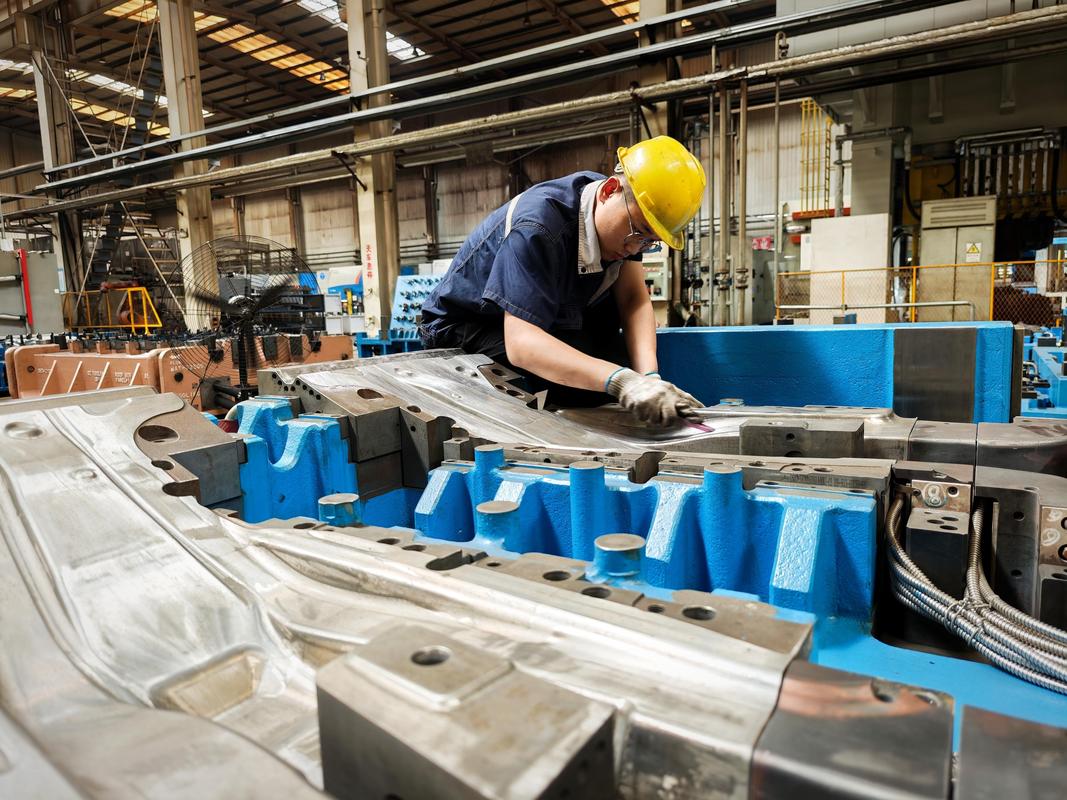
我凑过去看。操作工正在把一片拉变形的板料从模具里抠出来,边缘翻着毛刺,像个被踩扁的易拉罐。废品筐里已经躺了七八片。这才开机不到二十分钟。
很多人以为废品率是个统计报表上的数字,是月底开会时投影仪上轻飘飘的百分之一或者千分之五。不对。废品率是能听见的。它在模具撞击的余韵里,在机械手抓料时那零点几秒的迟疑里,在质检员手电筒打在零件表面那一道冷光里。
料没变,但料变了
问题出在板材上。同一家供应商,同一个规格牌号,但上个月进的料和这个月进的料,脾气不一样。钢板这东西是有记忆的,也有情绪。它在轧制的时候被拉扯过,内部攒着一股劲。到了冲压模里一压,这股劲往哪儿释放,决定了零件是规规矩矩地成形,还是歪七扭八地开裂。
老张拿手电筒斜照着一片废品的断面。“你看这里。”断面分三层,最上面是亮晶晶的塌角,中间是灰暗的剪切带,底下是毛糙的撕裂带。正常的断面,三层比例有讲究。现在中间那层太薄了,说明料太硬,剪切还没走完就被撕开了。撕开的地方,就是裂纹的起点。
供应商说成分没动。检测报告上碳含量确实卡在中限。但轧制工艺呢?退火温度呢?冷却速度呢?很多时候,废品率的波动不是从车间里长出来的,是从上游钢厂某个操作工按下急停按钮的那一刻就注定了。
不过话说回来,你没法让每一卷料都完美。现场能做的,是把模具间隙调一调。间隙大了,毛刺拉得能划破手;间隙小了,模具磨损快得像砂纸蹭肉。老师傅拿塞尺量间隙,手感比仪器还准。他说:“别信刻度,信手感。滑过去有一点点拖,那个位置就对了。”
那零点零几秒的误差
影响废品率的不只有料,还有送料的节奏。机械手抓料,放到模具里,定位销插进去,然后冲头下来。整个过程通常不到两秒。但就在这不到两秒里,板料可能在定位销上弹了一下,可能气阀慢了半拍,可能传送带抖了一抖。
抖一抖,就差半个毫米。半个毫米,冲出来的孔就偏了。偏了的孔,装配的时候螺栓穿不过去。穿不过去的零件,就是废品。
有个常见的误区:觉得废品率高是因为模具老了。换新模具就好了。不一定。新模具的间隙和导柱都是完美状态,反而更容易暴露送料系统的问题。老模具松松垮垮,倒能容忍那半个毫米的偏差。这就像穿旧鞋不磨脚,换了新鞋反而走不了路。新模具上去,废品率不降反升的情况,很多产线都遇过。

还有一种废品,是“看不见的”。零件尺寸全对,表面光洁,探伤也没问题。但材料内部已经有了微裂纹,或者晶格被拉伤了。这种零件装到机器上,跑个几百小时,裂了。这时候没人会回头找冲压车间。但废品率的账,早就在那里挂着了,只是换了个名字,叫“售后故障率”。
修模,还是修人

模具修过多少次,废品率曲线就跳多少次。有些维修工喜欢把模口修得特别锋利,觉得这样剪切断面漂亮。漂亮是漂亮,但模具寿命短了。以前能冲十万次,现在三万次就开始崩刃。崩掉的那一个角,划伤一片料,废品筐又满了。
还有人喜欢把卸料板螺栓拧得死紧。太紧了,卸料板把料压得太死,料走不动,送料机构硬拽,拽出划痕。太松了,料翘起来,冲头下去先撞在翘起的料上,闷响一声,模具崩一块。那个声音,跟正常冲压完全不一样。尖,短,像踩碎一颗核桃。
车间里判断废品率,有经验的师傅不看报表,看废品筐满的速度。筐是早上清空的,如果是上午十点就堆出尖儿,废品率肯定超了。如果到下午两点才半筐,那今天就稳了。筐不会撒谎。
我问老张:“废品率降到多少您能满意?”他拧开保温杯喝了一口,茶水颜色浓得像酱油。“满意?”他笑了一声,“废品率这东西,你追它,它就躲。你盯紧了设备和料,它自己就下来了。别老盯着数字,盯着数字没用。数字是结果,不是原因。”
他把杯盖拧回去,咔嗒一声。“就跟抓沙子似的。手攥得越紧,漏得越快。”
压力机还在响。又一声“咔”传过来。老张没抬头,手朝废品筐的方向指了指。筐里又多了两片。
作者|制造
排版|制造
审核|见微