
机器转得飞快,产量却上不去——产能利用率到底卡在哪

早上七点四十,车间里的空气已经开始发黏。 切削液混着机油,从地沟里往上返味。我站在三号线的线头,看那台加工中心的主轴转得挺欢——转速表指针压得稳稳的,声音也对,是那种绵密的、吃得进刀的嗡鸣。 班长凑过来,说今天全线开满,产能拉满。我用下巴指了指出料口那个铁框子。 空的。 机器从上班到现在一刻没停,一直在转。可它的产能利用率,说实话,四成都够呛。
机械加工车间设备运行状态三色灯特写
机械加工车间设备运行状态三色灯特写

一直在转,为什么不算数

一直在转,为什么不算数
一直在转,为什么不算数
新手最容易栽的坑,就是把“开着”当成“在产出”。这两件事差得远。 车间里讲时间,其实有三层皮。最外面那层是日历时间,一天二十四小时,谁也跑不掉。往里一层是计划开机时间,排班排出来的,比如两班十六个钟头。最里面那层,才是主轴真正在削铁、模具真正在打件的时间。 很多报表上的数字好看,是因为分母挑得巧。拿排班时间当分母,难看;换成日历时间,更难看;可要是拿“机器没坏的那段时间”当分母,好家伙,九十几随便凑。 这就是设备时间和产出的口径问题。质量、节拍、换型、待料,全被藏起来了。 打个不太严谨的比方。一辆出租车在路上跑了一整天,发动机没熄过火,里程表蹭蹭往上走。可司机要是老在空驶、老在绕路、老在等红灯,你说这车“利用率”高不高?载客那一截,才是真东西。 机床也一样。主轴转着,刀没挨着料,那叫空转。空转不产出,只烧电。

瓶颈那台,才是说了算的

再往下说一层,就更反直觉了。 一条线不是齐步走的方阵,它更像一根水管。水流量由最细的那一段决定,别的段再粗也没用。你把粗段全部开到极限,水也不会多流一滴,只会在细口子前面憋出一池子。 我见过一条热处理线。三台加工中心伺候一台炉子。加工中心闲得能打牌,操作工隔一会儿就去喝口水;炉子那边排队排到门口,工装筐摞得半人高。 这时候你要是去考核加工中心的产能利用率,逼着它们往死里开,会发生什么? 库存堆成山。半成品在炉子前面等,占地方、占工装、占周转资金,还容易磕碰。钱全压在铁疙瘩上。 非瓶颈工位的利用率拉满,往往只是把浪费从一种形式换成另一种形式。
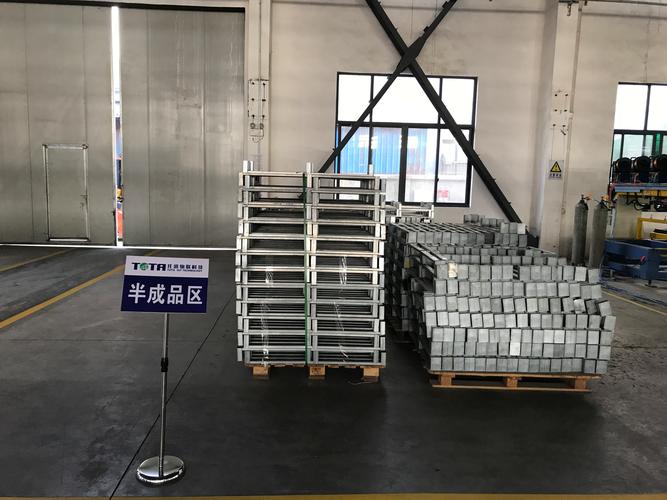
车间生产线瓶颈工位物料等待堆积
车间生产线瓶颈工位物料等待堆积
那炉子呢?炉子不能随便停。升温降温都费时间,炉膛的耐火材料也经不起反复折腾。所以瓶颈设备的利用率,天然就吃亏——它要留出预热、保温、清炉的时间。这些时间不是浪费,是物理规律。 不过话说回来,如果炉子本身的换型太慢呢?一批活进去,换规格要停两个钟头,那这就不是“天然吃亏”,这是明摆着的改善点。 换型这个东西,杀伤力被严重低估了。 一批两百件,换型四十五分钟,摊到每件头上还能忍。可要是客户改小批量,一批五十件呢?同样的四十五分钟,摊下来就吓人了。机器没坏,人也没偷懒,产能利用率就是往下掉。 所以真要动手,别一上来就全线开火。先找瓶颈。把瓶颈那台的时间抠出来,比在别处瞎使劲有用得多。

报表说九十五,仓库说没货

报表说九十五,仓库说没货
报表说九十五,仓库说没货
现场待久了,总有人跑来问几句。挑三个常见的说说。 “产能利用率是不是越高越好?” 不是。它是一个参考值,不是考核指标。市场没订单,你硬开,做出来的东西堆仓库,那不叫效率,叫自杀。设备也需要保养窗口,有些点检必须停机做。该停的时候停得住,也是一种本事。 “为什么系统里显示九十五,仓库里还是缺货?” 先问分母。再看数据是怎么采的。很多自动采集只认“机器通电”和“机器断电”,可微停、卡料、空转、返工,它一个都抓不住。一根缠在刀具上的铁屑,让主轴空转二十秒,系统眼里这二十秒是“运行中”。 “那怎么才能看得准?” 笨办法。真的,特别笨。 拿个本子,一支笔,站在机器旁边。每十分钟记一笔:加工、待料、换刀、调机、故障、闲置。记一整天。别嫌傻,我干过,记完你会对自家产线有一种全新的、非常不客气的认识。 想再精细点,用秒表连测二十个循环。卡表,记数。你会发现循环时间不是一条水平线,是上下跳的。跳动越大,说明微停越多,说明设备、来料、刀具、程序之间还有没对齐的地方。 这些跳动,就是产能被吃掉的地方。 中午十二点,机器停了。 不是坏了。是上游的料没跟上。主轴停转以后,散热风扇还在响,嗡嗡的,听着有点讽刺。操作工靠在料架边上刷手机,他没错,他也没得干。 我拿笔在本子上画了一道。待料。 这一道,比任何报表都诚实。

作者|制造

排版|制造

审核|满满

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机器转得飞快,产量却上不去——产能利用率到底卡在哪
文章链接:https://m.lfdjt.com/p/zhizao/a/24885.html