 大讲堂
车间里最吵的地方,往往不是最危险的地方。
你站在铣床边上,耳朵嗡嗡响,其实没事。真正咬人的是那种声音很小、但一天二十四小时不停的东西。比如一台泵。每分钟几千转,一年到头,谁也不看它一眼。
我真正开始懂可靠性设计,是从一颗断掉的螺栓开始的。
那台设备趴窝了三天。断的是颗M16,断口齐得吓人,像谁拿刀切过。我第一反应是剪切——被硬生生剪断的。师傅端着放大镜看了两分钟,说了两个字:疲劳。
我不服。切得这么平,怎么不是剪的?
他把螺栓凑到我眼前。断口上有一圈一圈很细的纹路,像贝壳,又像退潮后留在沙滩上的水痕。靠近边缘那一小块,颜色发暗、表面发毛。
他指着那块发毛的地方说,这儿是最后断的。前面那些光滑的圈,是裂纹一天一天、一圈一圈爬出来的。爬了大半年,剩下的截面撑不住了,啪。
一颗螺栓的“死法”,其实在它活着的时候就已经写好了。可靠性设计干的,就是把这行字提前读出来。
加粗一点,就安全一点?
新人最容易掉进的坑,就是这个。
强度不够?加粗。刚度不够?加厚。心里没底?安全系数从2提到3。听起来特别踏实,对吧。
问题是,安全系数是留给“你不知道的东西”的。材料批次有波动、载荷说不准、装配有偏差——这些才是它该管的事。它不是用来代替计算的。
更麻烦的是,你一旦把轴加粗、把支架加厚,整个系统的重量和刚度分布就变了。固有频率跟着挪。原本躲得开的那一点,可能正好挪到工作转速旁边去。共振一旦贴上来,比你原来担心的强度问题凶得多。
我见过一台老设备,换代的时候“全面加强”,结果运行起来抖动比老款还厉害。图纸上每个零件都变强了,凑在一起反而变差了。
可靠性设计里有个反直觉的地方:先搞清楚的往往不是“它能扛多大”,而是它先从哪里开始坏。裂纹源在哪、应力集中在哪个圆角、哪个截面最吃力。找到那个点,你才知道该往哪儿加东西——可能只是把螺纹的牙底圆角改大一点,或者从车削改成滚压。
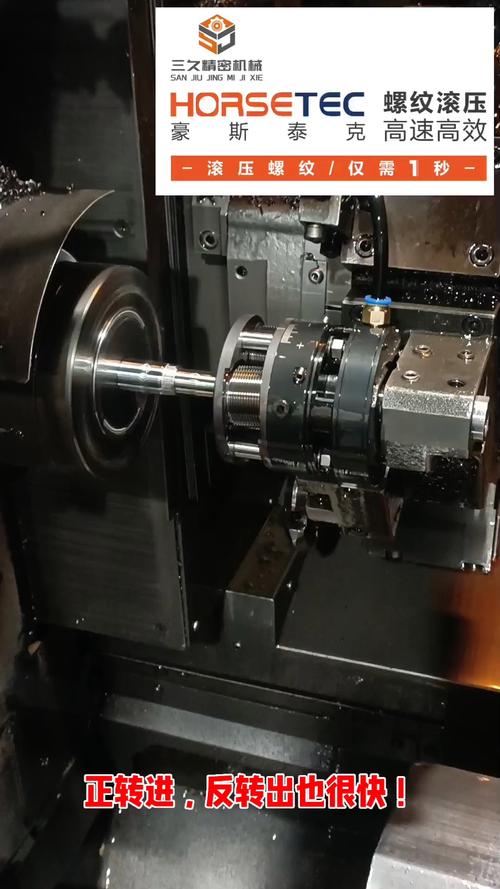
滚压这件事,外行听着没啥了不起。就是用硬轮子在螺纹表面碾过去,把表层压出残余压应力。裂纹想张开?先得把这层压应力顶回去。疲劳寿命差出好几倍是很常见的事。外形一模一样,手艺不一样,命就不一样。
图纸上那点余量,是给物理留的,不是给加工留的

很多人把公差和余量搅在一起。不是一回事。
公差是给机床的——“这个尺寸你做到这个范围里,我认”。余量是给物理的——“就算你做得很完美,我还是留出这么多给热胀、给磨损、给将来某一天说不清的那个工况”。
前者考的是加工能力,后者考的是设计者的想象力。
我们做可靠性验证,通常不会只算一遍。载荷谱怎么来?不是拍脑袋,是拿应变片和加速度计在现场贴几天。装上,跑,把真实的波形抓回来。然后用加速寿命试验把时间和应力压缩——温度抬高一点、循环加快一点,让本来要跑几年的损伤,在试验台上几个月里露头。
有些规律是躲不掉的。比如润滑脂和绝缘材料,温度大致每往上走十摄氏度,寿命就砍掉一半。你机箱里那点散热风道没设计好,省下的那点钱,将来会以另一种方式还回去,还要加利息。
装配现场更是一堆看不见的坑。
拧螺栓。有人凭手感,咔哒一下,感觉挺紧。有人按扭矩扳手,听到响就停。这两种都不算差,但要压得准,很多产线用的是扭矩加转角——先拧到贴合,再转一个固定角度。为什么?因为摩擦系数这玩意儿太不讲道理了。同一种螺纹,涂没涂油、表面粗糙度差一点,用同样扭矩拧出来的预紧力能差出一大截。
预紧力不够,被连接件一动,螺栓就开始松;松了以后载荷全压在螺栓上,疲劳一下就上来了。你回过头看那颗断掉的螺栓,根子可能根本不在螺栓本身,而在当初少转的那半圈。
再说密封。O型圈那点压缩率,图纸上写得清清楚楚。可装配的时候手上沾了油,顺手抹一把,看着更“顺”,实际上可能让圈往间隙里挤。压力一冲,挤出、咬伤,慢慢就漏了。漏得不快,可能一天一滴。但设备边上一天一滴,三年下来就是地面上一片油。
老师傅和新人的三个问答

“图纸上都标好了,照着干不就完了?”
图纸管的是形状,管不了全部状态。同一个零件,装的时候是冷的还是热的、是干净还是带油、是先装A还是先装B,结果都能不一样。可靠性很大一部分,是管这些图纸管不到的。
“那就把标准写得更严一点?”
严是要严在该严的地方。全都加严,成本上去了,一线也会开始糊弄——因为做不到嘛。真正该做的是找出那个最敏感的点,把它卡死,其他该放的地方放开。一句话,别把好钢撒成一层灰。
“坏一次修一次,不也挺好?”
修当然能修。但你要算的是,停机那几个小时里,后面排着多少活。有的地方,停一天的钱够你多买三台设备。修是止损,不是设计。
那天晚上我们换了新螺栓,加了垫片,用转角法重新压。第二天开机,声音还是有,但那台泵又转起来了,一直转到今天。
那颗断螺栓的断口照片,被师傅贴在工位挡板上了,泛黄,边角卷起来。新人来了,他一般不多讲。就指指照片,说一句:
“它断的时候,没人听见。”
作者|制造
排版|制造
审核|小准