 大讲堂
车间的味道先上来。切削液混着铸铁粉尘,有点甜,又有点呛。老王把图纸往机床旁边一压,拿记号笔在毛坯上画了个圈。 “先车外圆,再钻端面孔,掉头夹,别一次吃太深。” 旁边新来的问,这不就是 CAPP 吗? 老王愣一下:我这是人肉 CAPP,电脑里那个叫计算机辅助工艺过程设计。别笑。很多工厂里,CAPP 系统就躺在工艺员工位上,界面挺亮,点起来却像另一个世界。真正决定刀怎么走、活怎么装的,还是老师傅的嗓门和车间的地面。

那 CAPP 到底干嘛? 一句话说,它把图纸信息、设备能力、刀具工装、加工经验,拧成一份能落地执行的工艺路线。注意,是路线,不是刀路。不是点一下就变出数控程序。
先别急着点“自动生成工艺”
很多新人以为,CAPP 像翻译软件,左边丢图纸,右边出工艺卡。想得美。工艺设计最难的,不是写字,是做选择。
粗基准选哪个面?先面后孔还是先孔后面?热处理放粗加工前还是半精加工后?一台车床能干,但要不要让给车铣复合?刀具库里有一把旧刀,参数保守,但今晚排产紧,用不用?
这些选择,CAPP 系统能帮,但帮的程度看数据。数据库里没有夹具图,没有刀具寿命,没有机床实际精度,它就只能按“一般情况”给你排。一般情况在车间经常不够用。
我见过最典型的一幕:系统给一个法兰排了钻孔、攻丝、端面槽,顺序工整。到现场,操作工把活夹上三爪,发现端面槽刀杆会撞卡盘。只能改,先槽后孔。程序重出,首件报废。怪 CAPP 吗?不全是。怪没人把干涉信息喂给它。

所以,CAPP 的第一层价值,不是自动,是把已知写清楚。工艺员在系统里选基准、选设备、选工步,系统帮你查标准、查相似件、查刀具库存。这像什么?像老王的脑子里有个抽屉,CAPP 把抽屉里的卡片摊到桌面上。摊开了,别人才能接手。
跟着一张工艺卡走一遍车间
拿一个带孔的钢法兰举例,别嫌简单。毛坯是锻件,外圆留余量,端面也留。第一道,通常粗车一端面和外圆。为什么先车?因为后面钻孔、铣槽,需要一个能夹、能靠的基准。这个面一出来,后面才不乱。
CAPP 在这里要做的事,大致是:把零件图上的尺寸公差和表面粗糙度拆开,哪些面要磨,哪些面车完就行;按基准先行的思路,排粗加工、半精加工、精加工;选机床,车床够不够,需不需要带动力刀塔;挂工装,三爪、软爪、专用夹具还是拼装夹具;配刀具,外圆车刀、中心钻、麻花钻、丝锥、切槽刀;给参数,转速、进给、切深。但参数通常不是拍脑袋,要参考刀具商推荐、机床刚性、冷却方式。
然后输出什么?工序卡、工步卡、刀具清单、量具清单,有些系统还能把加工信息推给 CAM 或数控编程。
你看,它像个调度员。把图纸语言翻译成车间语言。但它不碰铁屑。铁屑是机床啃出来的。
老师傅判断 CAPP 好不好用,有个土办法:拿着生成的工艺卡,不找工艺员,直接给班组长。班组长能看懂,知道先夹哪、量哪、换哪把刀,这就算及格。要是还得工艺员站旁边解释半小时,那系统大概率在自嗨。

不过话说回来,CAPP 也不是越自动越好。有些厂一来就追求全自动生成,结果工艺卡厚得像说明书,现场没人翻。倒不如半自动:系统推荐,工艺员拍板,车间反馈再回填。工艺这东西,本来就在迭代。今天能干的活,明天换批材料、换台机床,可能就得改。
它算得挺好,为什么到机床上就卡住
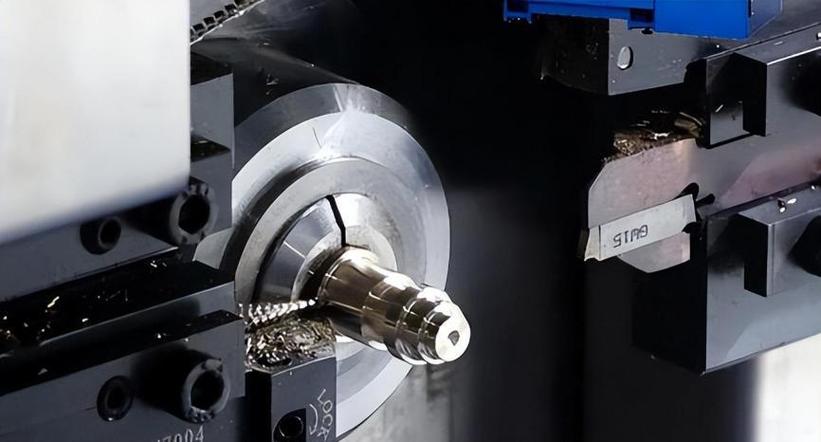
问题常常出在数据断层。CAPP 坐在办公室里,看到的机床是台账上的机床。车间里的机床有脾气。主轴热了会伸长,导轨磨损了有反向间隙,冷却喷嘴堵了一半,操作工凭声音就知道该降速。这些信息没进系统,系统就敢给你排一个理论上漂亮的参数。
还有一种断层,叫工装不匹配。系统知道要用专用夹具,可夹具库没更新。仓库里那套夹具,定位销已经磨小了两丝。你按原定位做,孔距就偏。
再一种,是工艺路线和排产打架。CAPP 说这道工序上五轴,排产说五轴正忙,先用三轴顶一下。顶完发现三轴够不着那个角。于是工艺卡改了,程序重出,等待时间又拉长。
怎么破?别指望 CAPP 变成万能老师傅。更现实的做法,是把现场反馈做成闭环。加工完记录实际刀具寿命、实际切削参数、报警和报废原因,回填到系统里。下次排相似件,系统推荐的参数就会更贴地。很多产线现在就是这么干的。工艺员不再只写卡,还得管数据。
有新人问,那 CAPP 会不会让工艺员失业?我看反了。它把抄卡、查表、翻手册的活接过去,工艺员反而要花更多时间判断:这个基准合不合理,这个装夹会不会变形,这个公差链能不能闭环。机器越会算,人越要会问。
还有一个常见误会:CAPP 和 CAM 不是一回事。CAM 关心刀路,刀具从哪进、怎么走、怎么退。CAPP 关心的是,在走刀之前,这道工序该不该存在、放在哪、用什么设备、拿什么夹具。一个管怎么做这一步,一个管为什么做这一步,以及前后怎么接。把两者混在一起,系统上线就容易翻车。
还有个不太中听的。CAPP 项目失败,很多时候不是软件不行,是工艺数据没人维护。刀具库几个月不更新,机床精度很久不校准,相似件检索出来的都是老黄历。系统再聪明,也只能拿垃圾算垃圾。
所以,图纸到铁屑之间,CAPP 忙的不是变魔术。它忙着把经验变成规则,把规则变成卡片,把卡片送到机台旁边。至于卡片能不能变成合格零件,还得看车间里那双手,和那台会发热、会振动、会闹脾气的机床。
作者|制造
排版|制造
审核|小北