 大讲堂
带徒弟进车间,第一件事不是教他看图纸。
是让他摸。
手伸过去,摸那块刚铣完的面。我问:“什么感觉?”
徒弟愣了半天:“有点……涩?”
对了。就是那个“涩”字。你摸不出来它有多高,但你摸得出来它不平。这东西,图纸上不会画,卡尺也量不出来,但装机之后,它能让一台设备从“安安静静”变成“嗡嗡作响”。它叫表面粗糙度。
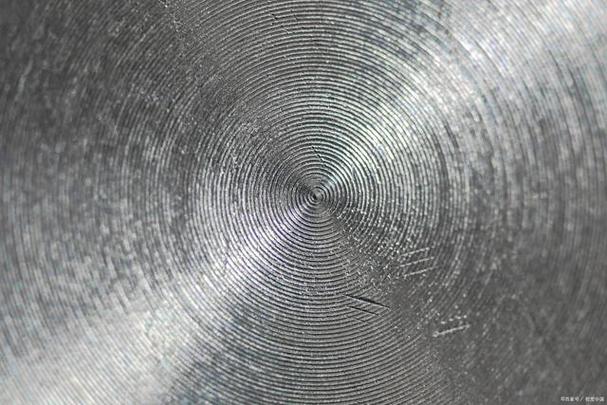
它到底是个什么玩意儿

说实话,很多人把粗糙度和“平面度”搞混。或者说,以为粗糙度就是“平不平”。
不是。
平面度说的是“整体形状”。粗糙度说的是“微观的坑坑洼洼”。
你拿一块玻璃,看上去像镜子,其实放大几万倍之后,上面全是山峰和峡谷。只是那些峰谷太矮了,矮到眼睛看不见,但手指头能感觉到——你搓一搓,阻力不一样。
那些“峰”和“谷”之间的距离,我们管它叫间距。高度差,就是粗糙度值。通常用Ra表示,单位是微米。一根头发丝的直径,大概几十微米。所以你可以想象——粗糙度讨论的尺度,比头发丝还细。
但就是这些细小的东西,能闹出大事。
一个“涩”面引发的故障
我从前碰到过一个事。
一台液压设备的密封面,装配之后一直渗油。换了密封圈,不行。再换,还不行。拧紧力矩加到极限,微渗变成了滴漏。现场的人急得直跺脚。后来把那个面放到显微镜下面一看,发现表面有一圈一圈的刀纹。看起来很光滑对吧?实际上那些微小的波峰像一排排小刀,密封圈受压的时候,被这些“刀”给切了。
这就是粗糙度的隐形杀伤力。它不会在装配那一刻暴露,但它在使用过程中缓慢地、持续地破坏配合关系。
换个例子,滑动轴承。如果你把轴瓦的表面做得“太光”,润滑油反而存不住。那些微观的小坑,恰恰是储油的地方。太光了,油膜建立不起来,金属直接接触,抱瓦。这是很多产线吃过的亏。
所以粗糙度不是越小越好。它有一个“适当”的范围,取决于配合方式、载荷、速度、润滑条件。很多时候,图纸上标的那个数值,是几十年经验攒出来的平衡点。

怎么量它——从指甲盖到激光

车间里最老的办法,是拿“样块”对比。
一套标准样块,不同的粗糙度值对应不同的表面,你用手摸,用指甲刮,凭经验判断。老师傅指甲盖一划,大概能估个八九不离十。
这种做法听起来很不靠谱对吧?但说实话,很多产线上到现在还在用。为什么?快。工件还在机床上,手一伸就能判断,不用拆下来送检。而且对于同一批活、同一种材料,经验判断的一致性其实不差。
更准确的做法,是便携式粗糙度仪。一个探头在表面滑过去,金刚石针尖把微观的起伏转成电信号,几秒钟就能出一个Ra值。方便,但也挑环境——振动、温度、表面清洁度都会影响读数。
实验室里就用更精密的设备了。光学干涉、激光共聚焦,能给出三维形貌图。连那个坑有多深、多宽、什么形状,都能量出来。
不过在现场,我始终觉得手感是绕不过去的一环。仪器告诉你数字,手告诉你“对不对”。
切削参数和它的关系
粗糙度的来源,主要是刀具和工件之间的“痕迹”。
车削的时候,刀尖每转一圈,在工件表面留下一个螺旋形的轨迹。进给量越大,螺旋的间距越宽,表面越粗。反过来,进给量小,粗糙度值就低——但不是无限的,刀尖圆弧半径、机床振动、积屑瘤,都会在某个点之后让表面反而变差。这就是那个“甜区”,过了那个点,你越用力,结果越糟。
铣削类似。每齿进给决定了刀纹的疏密。但铣削多了一个方向性——顺铣和逆铣的表面纹理不一样,垂直和平行于进给方向的粗糙度也不一样。所以很多图纸会标注粗糙度的测量方向。你测错了方向,数字差出一倍都可能。
磨削呢?磨粒的粒度决定了微观划痕的大小。粗磨之后表面是“雾蒙蒙”的,精磨之后才有镜面感。但磨削容易产生烧伤和微裂纹,表面看起来光,实际上已经变质了。
这些问题,书上写得清清楚楚。但到了现场,你要面对的是一台用了好几年的机床、一批材质不太均匀的毛坯、和一个催货的电话。参数表上那个完美数字,得靠人去靠近。
现场问答
问:图纸上标了Ra 1.6,我加工到1.2行不行?
行。但没必要。粗糙度越低,加工成本越高,而且有些配合面太光了反而不好用。按图走就行,别自己加戏。
问:为什么同样的参数,昨天干出来是好的,今天就不行了?
刀具磨损了。这是最常见的。刀尖圆弧半径变了,切削力变了,振动也变了,表面自然不一样。先换刀,再查别的。
问:磨出来的面看着很亮,手摸也滑,是不是就没问题?
不一定。亮不等于粗糙度低,也不等于表面完整。烧伤、微裂纹、残余应力,这些问题肉眼看不出来,但装到设备上跑一段时间,可能就出事了。
问:有没有一种粗糙度值,适合所有场合?
没有。滑动配合、过盈配合、密封面、涂装面,各自的要求不同。甚至同一根轴,不同轴段的粗糙度要求都不一样。它不是一个孤立指标——它和尺寸公差、形位公差一起,构成一个功能要求。
作者|制造
排版|制造
审核|乐乐