 大讲堂
走,进车间。门一开,热浪先给你一巴掌。注塑机轰隆轰隆,机械手在头顶滑来滑去。空气里是脱模剂、液压油和一点点塑料烧焦的混合味。
新人蹲在模具边上,伸手背碰了一下模面,马上缩回来。“这边烫,那边温。”他问我,水不是一直通着吗?
通着。不代表流得对。
很多冷却问题,就坏在这个“通着”上。水管接上了,水泵也在转,可模具里那团水到底怎么走、哪里快哪里慢、有没有原地打转,肉眼看不见。等产品翘了、缩了、尺寸飘了,再拆模具,黄花菜都凉了。
这时候,流体仿真就派上用场了。别把它想成什么高冷玩意儿。说白了,就是在电脑里把模具剖开,给冷却水画上路线,看它哪里堵、哪里偷懒、哪里热得带不走。
水在模具里,也会堵车
车间里最常见的误解:冷却水开大点,模具就凉得快。不一定。
模具内部的水路不是一根直溜溜的钢管。它有钻出来的交叉孔,有堵头,有隔水片,有喷流管,有避让顶针的绕行。水从入口进来,走哪条路,哪条路阻力小,它就往哪钻。阻力大的地方,流量少得可怜。
更麻烦的是死水区。水在那地方几乎不挪窝。你摸模具外面,凉。可型腔背后那块钢,热量一层层堆着,散不出去。产品局部收缩,顶出来就变形。
打个比方。早高峰高架,前面出口堵死,后面车还拼命往上挤。水也一样。总流量看着不小,分到每一条支路,有的地方已经“堵成停车场”。
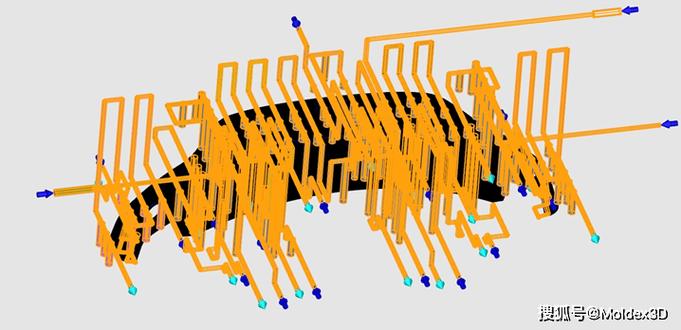
速度云图上,蓝色不一定代表凉快。很多时候,它代表水几乎不动。红色也不代表好,可能是局部流速过高,压力损失大,泵白做功。看懂这些颜色,比盯着流量计有用。
把模具剖开,在屏幕上看水怎么跑
流程不神秘。先拿到模具3D图,把冷却水路抽出来。有时候图纸不全,老师傅得拿手电钻的排孔记录去对。孔打偏一点,仿真模型就得跟着改。
接着划网格。就是把水和模具钢切成很多小格子。格子太粗,算得快,细节糊。格子太细,电脑风扇狂转,一杯咖啡喝完还没跑完。通常在水路弯头、喷流管、靠近型腔的地方加密,其他地方可以松一点。
然后给边界条件。入口是流量还是压力?水温多少?出口接大气还是回水背压?型腔那边注塑熔体往里灌多少热量?模具钢的导热系数、接触热阻,这些参数一个都不能瞎填。
说实话,这一步最像做饭。食材不新鲜,调料再花哨也白搭。参数给错,仿真结果就是一张好看的废图。
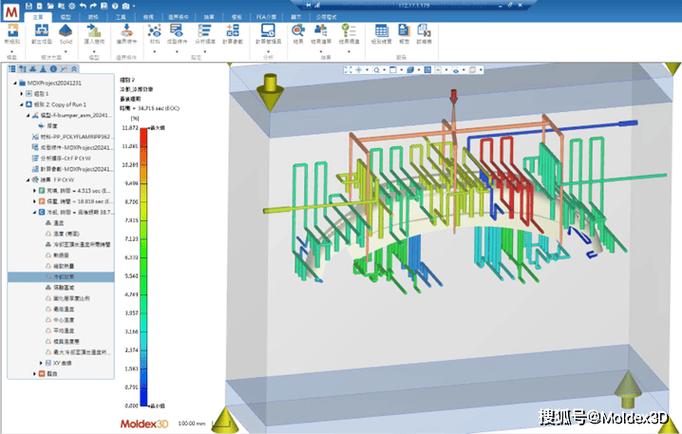
求解器开始迭代。屏幕上残差曲线往下掉,偶尔跳一下。跑完之后看什么?速度场、压力场、温度场,还有流线。流线最直观。水从入口钻进去,有的顺畅,有的在角落里绕圈。绕圈那地方,基本就是热量堆积区。
压力场也重要。入口和出口压差太大,说明水路细长、弯多,或者堵了。车间里泵的压力有限,仿真能提前告诉你,这条水路是不是“要得太多”。
试模前先让仿真挨顿骂
以前没有仿真,靠什么?靠试模。模具上机,打几模,等冷却,看产品。翘了,改水路。加隔水片,换喷流管,重新配模。一套下来,时间、料、人工,全烧进去。
流体仿真不能代替试模。它只是把丑话提前说了。哪条水路可能偏,哪个位置可能过热,先吵一架。改模之前,心里有数。
有次产线上一个盒子类产品,局部总是缩。操作工调保压、调速度、动料温,折腾半天,没用。后来把冷却水路仿真一跑,发现那个角上有一小段水道,因为避让顶针,绕了个大弯。水流到那里,速度掉到几乎为零。热量闷在钢里,产品不缩才怪。
怎么办?不是把总流量再开大。总流量开大,别的地方可能已经够了,这个死角还是死。通常得改局部:加隔水片,把水引到靠近型腔的位置;或者改成喷流管,让水直接冲进去。改完再仿真一遍,看速度场是不是活了。活了,再上机。
新人常问,仿真准不准?
我会说,看你喂它什么。材料数据、流量、水温、接触热阻,这些如果靠猜,结果就靠不住。它像一个很听话但不会替你思考的计算器。你给它错题,它算得飞快,也是错。
又问,网格越密越好?
不是。关键区域密,其他区域放。全密,电脑扛不住,人也等不起。仿真不是比谁格子多,是比谁把力气花在对的地方。
还问,能算翘曲吗?
冷却仿真通常先看温度分布。翘曲还得把温度结果喂给结构分析,或者靠经验判断。别指望一个软件包打天下。车间里的问题,从来不是单个软件能全包的。
水还在流。模具还没开。屏幕上的颜色,先替我们吵了一架。
作者|制造
排版|制造
审核|满满