 大讲堂
深夜的车间,只有那台老冲床还在响。哐。哐。哐。
我蹲在料斗旁边,手里攥着一根六角扳手,看着一堆小铁片在振动盘里转圈。转到某个角度,卡住。像早高峰地铁门口那个怎么都挤不进去的人。
老板嘴里的自动化改造,在我这儿,就是这盆不肯听话的铁片。
先说清楚:自动化改造不是买机器人
很多人的思路特别直。那台机器要三个人守着,那就买台机械手替下来,省两个人。算盘打得噼里啪啦。
问题是,那三个人到底在干嘛?
我盯过。一个人在往料口扒拉零件,一个人在盯着模具怕压手,第三个人把加工完的件码进周转箱。三个动作,对应上料、看护、下料。动作本身不难,难的是它们之间的衔接——什么时候该塞、什么时候该退、料歪了一点点能不能硬塞。
这些判断,全在人的眼睛和手指头上。机器没这两样东西,你只能拿传感器和刚性去顶替。这才是自动化改造真正吃功夫的地方。
我见过太多项目,钱砸在机械手上,结果整线卡在料斗里。机械手只管抓,不管你递过来的是什么姿势。你给它一堆横七竖八的零件,它就只能抓空气,然后报警。
所以顺序常常得反过来。先想清楚零件怎么排队,再想怎么抓。反过来干,就是白花钱。
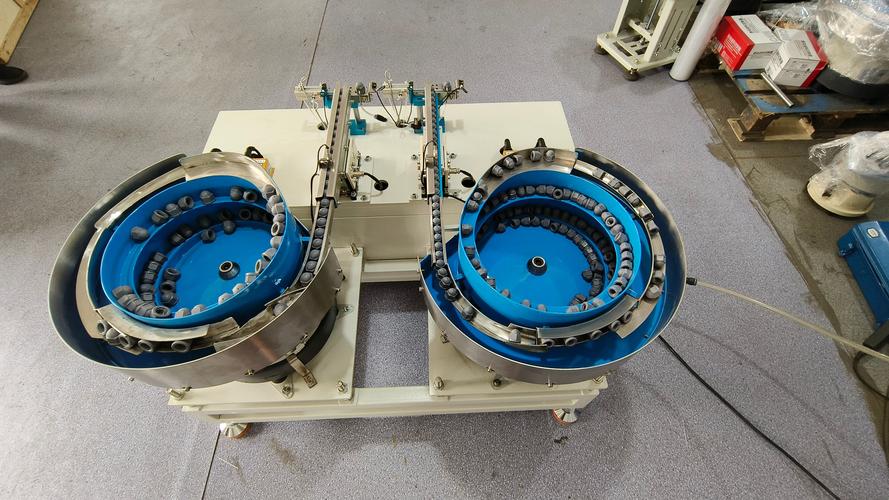
跟着一个零件走一圈
假设你手里有个小铁片,厚两毫米,一面带毛刺。它被倒进料斗,旅程开始。
料斗底下是个螺旋塔,也就是振动盘。通电之后整盘斜着抖,频率高,幅度小,零件沿着螺旋轨道一点点往上爬。声音很特别,像老式电动剃须刀,嗡嗡的,听久了头疼。
爬到出料口,麻烦来了。零件得按正确的姿势出去,正反面要对,方向也要对。怎么筛?轨道上挂一块挡板,矮的那头过不去;再来一个吹气嘴,姿势不对的吹回盘里。就这两招,土,但好使。调挡板高度靠经验和耳朵——料挤不挤,声音会告诉你。
出了振动盘进直振轨道,一条窄槽,零件排着队往前挪,像检票口。挪到尽头,一个气缸拦着,一次只放一个过去。
接着是定位工装,一块带凹槽的小铁块,零件掉进去,卡住。气爪下来夹走,塞进冲床模具。冲完,滑道把成品送走。
从料斗到成品,可能就三秒。人做同样的事要八秒,还得喘口气。
但注意,整线的速度由最慢那一环决定。机械手再快,料供不上也是白搭。跟排队过窄门一个道理,门就那么宽,前面跑得再欢也没用。
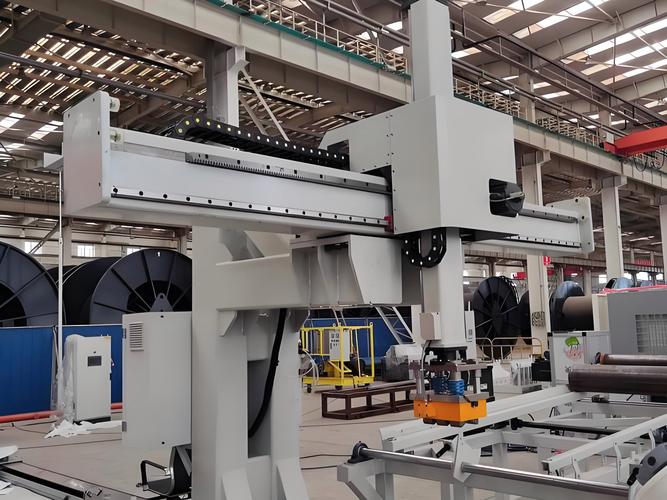
坏起来的时候,它坏得很有个性
调好不等于稳定。头几周我基本住在车间,睡折叠床那种。
最烦的是卡料。原因说起来都很无聊:零件边缘有毛刺,互相勾住,这叫架桥;两个件叠在一块滑,这叫重叠;本来该躺着走的,它偏要立起来,翻面了。振动盘不是加水的滑梯,它只能靠振动和重力,零件得自己找路。
然后是抓偏。定位工装的槽留了间隙,间隙大了,零件在里面晃,气爪一夹就夹到边上,塞进模具直接顶。上一道工序来的料尺寸一飘,这边全乱。所以自动化改造稳不稳,一半取决于来料一致不一致。这点很多人压根没想过。手工作业时,人可以随手挑一挑,机器不会挑。
最怕撞机。接近开关被油雾糊住,或者装偏了两毫米,它以为模具里没料,机械手照样往下送,冲床照样往下压。那一下,声音不好听。修起来更不好听。
还有一种假故障。传感器上沾了薄薄一层油灰,它看不见料了,报警停机。整线趴半小时,维修工跑过来拿抹布擦一下,好了。就这么点事。
所以我的经验:交付那天不算完,真正的活儿才刚开头。程序可以一晚上写完,机械结构的磨合得按周算。图纸上零点几毫米的差别,在现场就是卡与不卡。
说句实在的。有人问我这活儿值不值得干。看情况。零件规矩、批量大、车间干净,很值。要是单子换来换去、一批就几百个、地上常年一层油,那你最好先歇一歇再想。
机器不会抱怨,也不会偷懒,这挺好。但它也不会替你思考,它只会一遍一遍重复你教它的那个动作——包括你教错的那个。
我现在带新人,第一课不教看图纸。把他摁在振动盘旁边,听一个小时。听懂了那嗡嗡声里的情绪,再谈别的。
作者|制造
排版|制造
审核|乐乐