 大讲堂
早班刚过七点半,切削液那股微酸的味儿还没散。老周拧紧最后一颗内六角,抬下巴示意我看那台机床:“这活儿,搁以前得排四台设备。”
主轴停,卡盘松。那根轴还烫手,躺在卡爪里,没动过。
就这么躺着。从头到尾没被搬下来一次。我盯着它看了几秒钟,忽然明白老周想说什么。
你以为合的是设备,其实合的是基准
刚进车间的人,第一反应都差不多:车铣复合不就是把车床和铣床摞一块儿?一台顶两台,省地方,省人。听着挺对。错得离谱。
真正值钱的东西藏在那些看不见的地方——基准。
以前干这根轴,流程是这样:车床上车外圆、车端面,好了。工人师傅把件卸下来,垫两块铜皮,搬到铣床工作台上,百分表架上,转一圈,敲一敲,再转一圈。找正要多久?三分钟算快的,碰上毛坯面歪的,半小时。找完还要问一句:跟刚才车的那一刀,同轴吗?
没人能拍胸脯保证。表打出来差两丝,班长凑过来看一眼,说没事儿吧,装上去用。真出事了谁担?
复合加工把这道算术题直接删了。一次装夹,所有工序共用同一个零点。车出来的外圆、铣出来的键槽、钻出来的斜孔,全都长在同一个坐标系里。位置关系是机床上算出来的,不是靠人工敲出来的。
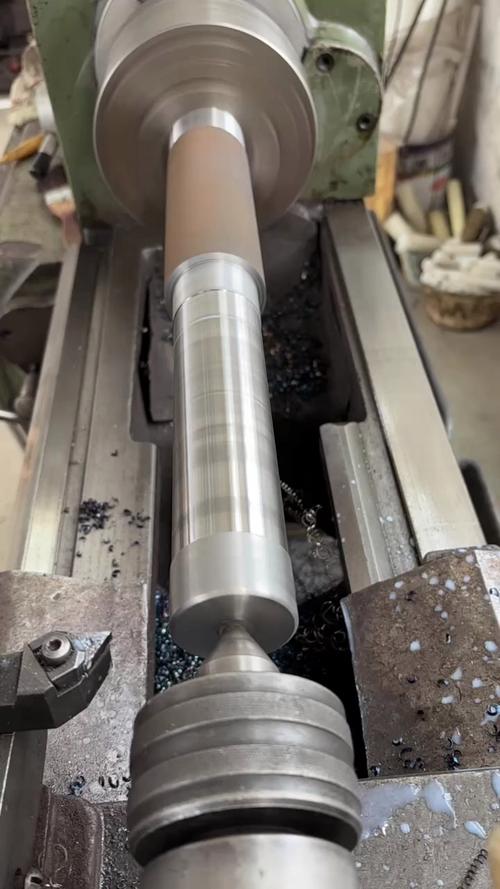
顺带说一句,装夹次数少了,活儿就不容易被夹坏。薄壁件、细长轴这种娇气东西,夹一次变形一层,夹三次基本就废了。少夹两回,良品率能往上抬一截。
跟着一根轴走一趟工序
老周按了循环启动。声音一下子密起来。
先是车。外圆刀贴上去,典型的“唰——”那种拉长了的响,不刺耳。铁屑卷成银白的小弹簧,从刀尖底下滚出来,掉进排屑槽。
然后是端面。然后打中心孔,细钻头进去的时候声音变尖,像有人在远处磨牙。
接着是B轴。整把刀塔慢慢摆过来一个角度,大概四五十度吧,我也没去数——动作很慢,慢到你会以为它卡住了。其实没有,它是在找位置。
铣侧扁。动力刀转起来,声音跟车削完全不同,是“嗞——”的一串高频。这时候主轴没转,改成了C轴分度,工件像被定住一样一动不动,只有刀在跑。
最后钻斜孔、攻螺纹。整个过程大概十几分钟。中间换了好几把刀,刀塔转位的时候“咔”一声,锁紧,很干脆。
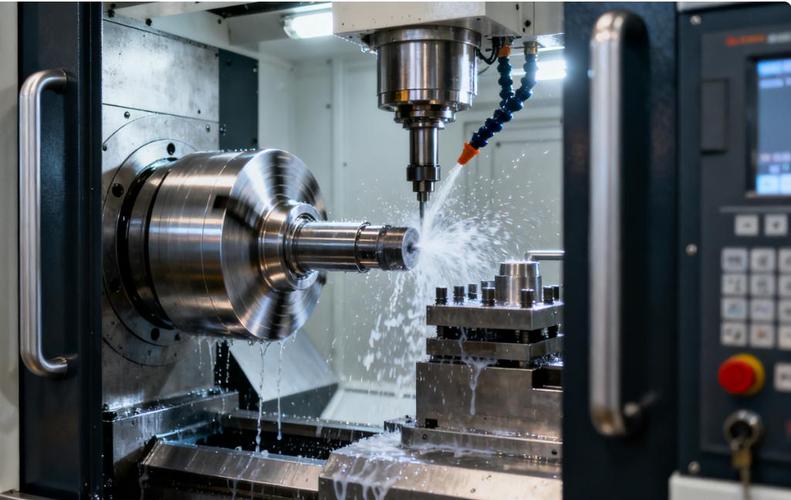
件下来的时候还是热的。老周拿塞规插了一下,过。
说实话,第一次看到这个流程的人,多半会有点恍惚——明明刚才还是台车床的样子,怎么一眨眼它把铣床的活也干了?
它也有脾气:撞刀、热漂移、刀具打架
别以为买了它就能睡安稳觉。这东西娇。
最常见的报警是干涉。刀塔转位的时候,刀柄跟工件撞上,或者相邻刀位打架。原因往往特别朴素:程序里的安全高度定低了,或者上一把刀忘缩回去。仿真一定要先跑一遍。不跑,就等着听那声“咣”。
还有一种更阴的——热漂移。
早班第一件,量出来挺好。干到中午,主轴、床身、丝杠全都热起来了,尺寸开始往一个方向慢慢爬。同轴度漂个几丝,肉眼看不出来,卡尺也量不出,只有三坐标能照出来。这种问题现场最难缠,因为它不像撞刀那么响,它悄悄地坏。
怎么查?顺序大致是:先看程序坐标系有没有被动过,再看刀具补偿是不是过期了,然后看夹紧力——薄壁件夹得太狠,一松开车出来的圆就变椭圆,你还以为是机床的问题。
有时候也不是机床的事。毛坯余量不均匀,刀一进去就弹,声音发闷,你就该警觉了。
至于大家爱问的那两个问题——
“复合加工是不是买了一劳永逸?”
不是。编程量比单机大得多,工艺员要提前把刀路、刀位、干涉全在电脑里过一遍。前期准备做不好,现场就是灾难。
“小批量划不划算?”
看件。形状越复杂、越要求几个面之间的位置关系咬得死,就越值。反过来,一根光溜溜的轴,只需要车个外圆,用复合加工那就是拿高射炮打蚊子。
老周把件从卡盘里抽出来,搁在检验台上。回身抓了块抹布擦手,油乎乎的那种蓝抹布,越擦越脏。
“走了,抽烟去。”
那根轴还摆在台面上,安安静静,一次都没挪窝。
作者|制造
排版|制造
审核|白杨