 大讲堂
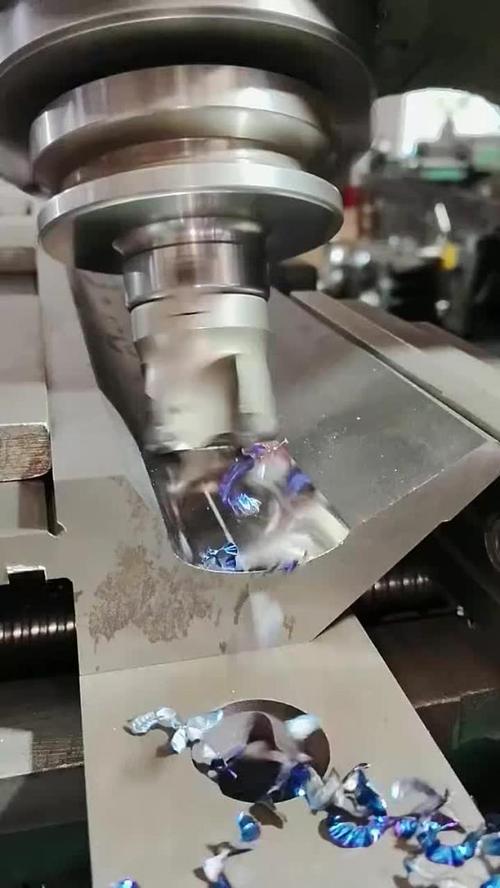
那天我蹲在一台数控车旁边,鼻子闻到的不是切削液那股烂菜味,是有点甜的焦糊气。主轴转起来,声音不大——闷。刀尖碰到工件外圆,一片铁屑卷出来,蓝汪汪的,像烫了发的弹簧。
老师傅用镊子夹起来,搁在我手背上。我本能一缩。他说:“别怕,凉了。”然后他拿一把旧锉刀,往工件表面一推。打滑。没留下印子。
“这玩意儿,淬过火的。硬度大概六十度。”他说的“度”,是洛氏硬度。HRC。我后来才知道,这种材料传统上不归车床管,归磨床。
可偏偏,这台车床就在干它。硬态切削,说白了,就是把淬硬钢直接车出镜面。

硬不是问题,问题是“硬”会骗人
很多人第一次听硬态切削,脑子里是“金刚石刀切玻璃”。不对。更接近“用菜刀削冻肉”——肉冻得梆硬,刀刃得够利,角度得够刁,还不能来回锯。
硬态切削不是把材料变软。它不靠加热,也不靠退火。它靠的是刀具比工件更硬、更耐热,加上机床有足够的刚性,硬碰硬地切过去。通常用PCBN,也就是立方氮化硼,或者陶瓷刀片。前者贵得肉疼,后者脆得让人心慌。
我见过新手犯的错。拿普通硬质合金刀去车淬火钢,刚碰到就“啪”一声。不是刀尖崩了,是整块刀头飞了。他以为转速低了就能干。其实,硬态切削的转速往往不低,反而很高。为什么?因为切得薄,热量来不及传给工件,大部分被切屑带走。你慢了,热量全怼在刀尖上,刀不崩才怪。
对吧,听起来反直觉。但车间里很多事都反直觉。
跟一片切屑走完硬态切削
咱们别背定义。跟着一片切屑走。
头一件事,工件装夹。淬硬钢经常是薄壁套圈或者齿轮,夹太紧,它变形;夹太松,它飞出来。老师傅用手拧卡盘,拧到刚好,再上表打跳动。表针晃一下,他皱眉头。重来。
然后,对刀。硬态切削的切深通常很小,零点几毫米。进给也小。刀尖圆弧半径得选对。选小了,刀尖容易崩;选大了,工件表面会振出花纹。这玩意儿,像穿针。

接着,开切。主轴声音从“嗡”变成“吱……”,不是尖叫,是那种闷着嗓子的高频。切屑出来,如果是银白色,还带一点灰,说明还行。如果是蓝紫色,甚至冒火星,赶紧停。要么线速度太高,要么冷却没跟上。
冷却方式也分。浇注式冷却,哗哗冲;高压冷却,像水刀;还有干切。干切不是耍酷,是因为PCBN耐热,但怕热冲击。一刀下去,切屑红得发暗,空气里有一股铁锈混着臭氧的味道。我总觉得那味道有点甜,不太对劲。
到了检验。表面粗糙度仪往上一放,数字跳出来。Ra 0.4,甚至0.2。磨床能干的活,车床干了。省了装夹,省了来回搬运。但别高兴太早,表面看着亮,底下可能有一层“白层”。
白层、崩刃、振纹:硬态切削的三个坑
先说白层。它其实是未回火马氏体,硬而脆,像瓷器上的釉。显微镜下白花花一片。怎么来的?切削区温度太高,又快速冷却,相当于给表面重新淬了一次火。这东西深了,工件以后容易剥落。所以你看到表面光,不等于质量好。
再说崩刃。硬态切削的刀尖,不是磨损,是崩。微崩、大崩、层片剥落。有时候你听着声音挺稳,一看刀片,尖没了。原因很多:机床刚性不够,工件有硬点,或者切入切出时撞刀。老师傅会拿放大镜看刀尖,像看古董。
第三个,振纹。车出来的外圆,手摸上去像波浪。光一照,一圈一圈的。这不是刀的问题,是工艺系统在颤。可能是卡盘不平衡,可能是刀杆伸太长,也可能是主轴轴承有间隙。硬态切削对振动特别敏感。因为切削力大,稍微一颤,刀尖就跟着抖,抖一下,崩一块。
这三个坑,我全踩过。白层那次,整批套圈报废。崩刃那次,刀片碎片崩到防护门上,当的一声。振纹那次,被师傅骂:“你当这是车木头呢?”
它跟磨削到底怎么选?
这个问题最常被问。硬态切削能不能全取代磨削?不能。磨削有磨削的稳。批量特别大、精度要求特别苛刻、形状特别复杂,磨床还是老大哥。但硬态切削有它的地盘。
比如,大型轴承套圈。磨床装夹麻烦,硬车直接上车。比如,模具型腔。磨头伸不进去的角落,硬态切削用球头刀能够到。再比如,齿轮内孔。磨起来慢,车起来快。
但有个前提:你的车床得够刚,你的刀得够好,你的工艺得够稳。 少一样,就是烧钱。
我见过一个产线,原来磨削工序三道,改用硬态切削后,两道变一道。但刀具成本上去了。一片PCBN刀片,价格够买一堆普通刀片。不过算总账,省了换砂轮、修整、冷却液处理,还是划算。这账,得算细。
有人问,硬态切削是不是“以车代磨”?我觉得这说法太绝对。更像“车磨互补”。
最后说点实在的
如果你刚接触硬态切削,别急着上机床。先拿一块废料,找老师傅磨一把好刀,听听声音。声音对了,就成功一半。声音不对,参数再调也白搭。
还有,别迷信参数表。不同批次的淬硬钢,硬度能差两度。两度在硬态切削里,可能就是崩刃和顺切的区别。你得学会看切屑,摸表面,听声音。这些没法写进手册。
那天我离开车间,老师傅把那片蓝汪汪的切屑扔给我。“留着。”他说,“比你看十篇论文管用。” 我把它夹在笔记本里。现在翻开,还能闻到一点铁锈味。
作者|制造
排版|制造
审核|白杨