 大讲堂
进这种车间,第一件事是换鞋。
不是客气。地面是打磨过的,脚底沾一粒沙,走过去就是一道印子。老师傅会说,你脚下这一粒,比我们等下要切的公差还大。听着像唬人,你去量一量就知道,他没开玩笑。
车间里安静得有点怪。没有砂轮尖叫,没有切削液乱飞。就一台机床在那儿低声哼着,像冰箱压缩机。主轴转着,刀尖贴着工件,慢慢移过去。站远了看,你会以为它根本没动。
它确实动了。只是那一刀下去,剥掉的东西薄到得拿显微镜去找。

先纠正一个常见误会:亮不等于准

很多刚入行的朋友一开口就是“表面越亮越精密”。不对。
镜面一样亮的东西,形状可能是错的。一个碗,你把它抛得像镜子,它还是个碗,不是平板。超精密加工真正抠的是两笔账:形状精度和表面粗糙度。前者管的是“你走得直不直”,后者管的是“你走得稳不稳”,得分开算。
打个比方。你在黑板上画直线。手抖,画出来是波浪——那是粗糙度差。手不抖,但你斜着画下去了——那是形状精度差。两种病,药不一样。
光学镜片、红外窗口、还有一些激光设备里的反射镜,对这两样都挑。有的活儿,形状误差要压到零点几个微米,表面粗糙度还得再低一两个数量级。什么概念?大致相当于在一个足球场那么大的平面上,起伏不超过一根头发丝直径的几十分之一。别较真具体数字,工艺窗口不一样,说死了都是忽悠。
那台机器,一天到晚在防什么
跟着走一圈你就明白了。这类机床大部分设计心思都花在防四件事上:热、振、力、脏。
热是最阴的。你以为只有切削热?不是。人的体温、电机发热、顶灯照过来、门口有人开门,全都在往机床身上灌能量。钢材热胀,一米长的工件温度变一度,长度就能变十几个微米。你辛辛苦苦控的那点公差,一次开门就没了。所以这类车间常年恒温,人进去要穿得跟秋天似的。有人抱怨冷,老师傅一句“你冷一点没事,工件不能热”。

振动更玄。隔壁车间一台冲床,隔了三十米,照样能在工件表面留下纹路。所以很多产线把机床坐在独立地基上,底下垫空气弹簧,旁边还挖防振沟。你要是看到工件表面出现规律的一道一道,先别急着怀疑刀具,去问问隔壁今天是不是在打桩。
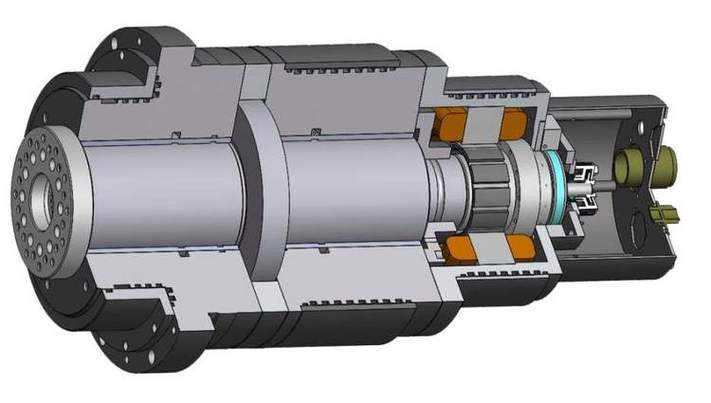
力这块,得说说主轴。常见的是空气静压主轴——轴和轴承不接触,靠一层几微米厚的气膜撑着。好处是几乎没摩擦,转起来极稳。代价是娇气,气压一抖,轴就跟着晃。所以气源要过滤、要稳压,管道还得防着水汽。有次一条线死活出不来活,查了两天,是干燥机出了问题,气里带水。刀没事,机床没事,就是空气不对。
脏,就是刚才那粒沙。硬质颗粒在导轨上滚一下,可能就是一个永久的坑。
难的不是切下去,是知道自己切得对不对

这行最反直觉的一点:加工本身很快,慢的是“确认”。
刀尖是天然金刚石,磨成一个圆弧,半径小得肉眼几乎看不出弧。它不是刮,是挤过去的。材料在刀尖前面被推着塑性流动,一层一层剥离。这过程对刀尖位置极其敏感。刀尖装偏一点点,出来的形状就偏一大截——杠杆原理,量变放大。
所以每次对刀、换刀、调完参数,都得重新测。测的手段通常是往机床上挂一个在线测量头,或者干脆把工件卸下来送计量室。麻烦在于,卸下来再装回去,装夹力又变了,工件自己会弹。薄壁件尤其明显,夹着的时候是圆的,松手就成了椭圆。老师傅管这叫“夹出来的误差”,很多人第一次听到都懵。
那有人问:不夹紧行不行?不行,松了工件会跑。这就是这类活儿最磨人的地方——你既要固定住它,又不能让它感觉到你在固定它。真空吸盘、蜡粘、低熔点合金填充,都是在两者之间找平衡。
碰到出问题的时候,排查顺序基本是定死的:先看环境(温度记录、隔壁设备、有没有人开过门),再看机床(气源、主轴、导轨),再摸刀具,程序反而排在尾巴上。为什么?因为程序出错的概率其实最低。人总是先怀疑自己刚改过的东西,改过的东西确实可疑,但环境变动的概率更高。
说到底,超精密加工拼的不是哪一招绝活。它拼的是把一整条链路上的每个变量都按住——温度、振动、气流、装夹、刀尖、测量。少按住一个,前面全白干。
出了车间,换回自己的鞋。停车场里有辆车正在怠速,发动机在抖。你会下意识想:那个抖,换算成微米是多少。
作者|制造
排版|制造
审核|见微