 大讲堂

火花不是越大越好
新手看磨削,很容易被火花吸引。觉得火花越大,磨得越狠,效率越高。老手看见火花大了,反而皱眉头。为啥?火花是铁屑在高温下氧化燃烧。火花大,说明单次切削深度大,砂轮和工件之间压力大。压力一大,热量就集中。热量一集中,工件表面就退火,甚至烧伤。你拿一个磨过的轴承套圈,表面看着亮,但拿酸洗一泡,或者拿显微镜一看,有暗灰色的烧伤层。那层组织已经变了,硬度掉下来,耐磨性完蛋。所以磨削工艺里有一条铁律:宁可多走几刀,不要一次吃太深。很多产线为了赶节拍,把进给量往上提,结果磨出来的零件装到机器上,跑不了几百小时就异响。拆开一看,滚道剥落。其实就是磨削时留下的内伤。 那怎么判断火花正常?其实不看大小,看颜色和形态。正常的磨削火花,颜色偏暗红,分叉少,像短促的流星。如果火花变成亮白色,还带很多分叉,说明温度过高。这时候就得赶紧调冷却液,或者降进给。冷却液不是随便浇浇。它要冲进砂轮和工件的接触弧区,把热量带走。很多磨床的喷嘴位置很讲究,角度不对,冷却液根本进不去,等于白浇。砂轮其实是个“消耗品”
再说砂轮。外行看砂轮,就是一块圆饼,硬邦邦的。其实砂轮是无数磨粒用结合剂粘在一起。磨削的时候,磨粒像无数把小刀,在工件表面刮擦。磨粒会钝,会脱落。钝了以后,摩擦力变大,切削力变小,热量全憋在工件里。这时候就需要修整。修整不是拿锤子敲,是用金刚石笔车一刀。把外层钝掉的磨粒和堵塞的铁屑层去掉,露出新的锋利磨粒。修整的时机很关键。有些操作工凭经验听声音:砂轮声音发闷,或者工件表面出现细微振纹,就该修了。但更靠谱的是看磨削力和功率。很多产线现在装了功率监控,主轴功率爬升到一定程度,自动提示修整。修整量也很讲究,修多了浪费砂轮,修少了没效果。通常一次修整进给几微米到十几微米。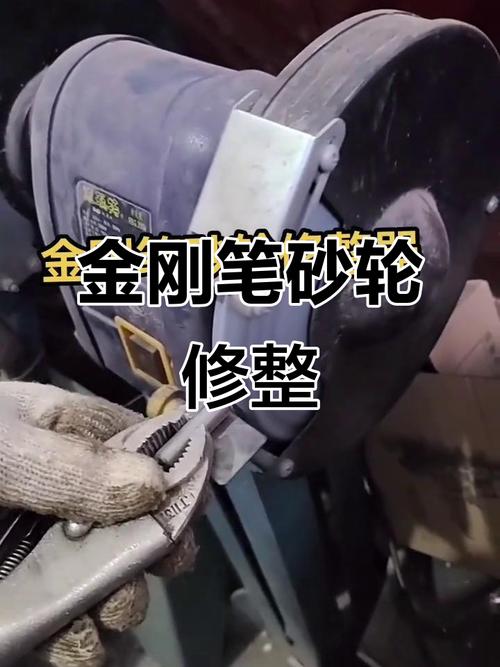
那些看不见的裂纹
磨削最怕什么?不是尺寸超差,是裂纹。有些裂纹肉眼看不见,得用荧光渗透或者磁粉探伤才照出来。一旦有裂纹,零件在交变载荷下会疲劳断裂。航空发动机叶片、轴承、齿轮,很多事故源头就是磨削裂纹。裂纹怎么来的?主要是磨削区温度太高,表面和内部温差大,产生拉应力。当应力超过材料强度,就裂了。还有一种叫磨削烧伤,表面组织变成了回火马氏体或者未回火马氏体,硬度不均,应力集中。防止的办法,说起来简单:控制热量。但做起来难。冷却液流量、压力、喷射角度、砂轮线速度、工件速度、进给量,每个参数都影响。有些工厂用龟裂状砂轮,或者开槽砂轮,就是为了把冷却液带到磨削弧区。还有用高压冷却,压力能到几十个大气压,把冷却液像水刀一样打进去。 我见过一个例子。磨液压阀芯,材料是轴承钢。外圆磨床上磨完,尺寸完美,表面粗糙度Ra0.2。装到阀体里,试验台跑了几分钟,阀芯卡死。拆下来看,表面有细微的螺旋状磨痕,对应的阀体内壁有拉伤。原因就是磨削时砂轮修整得太锋利,单颗磨粒切深大,产生了积屑瘤,在表面犁出毛刺。毛刺在高压油里脱落,卡住间隙。后来调整了修整参数,用更细的金刚石笔,降低修整进给,问题解决。所以磨削工艺不是孤立的,它跟前后工序、装配、工况都连着。 再说一个常见的误区:很多人觉得磨削就是精加工,一定能达到最终尺寸。其实磨削也会让工件变形。薄壁零件,比如轴承套圈,磨内圆的时候,夹紧力稍大,磨完一松,工件弹回去,圆度就超了。所以现在很多磨床用电磁无心夹具,或者液性塑料夹具,把夹紧力均匀分布。还有一些磨削中心,直接一次装夹磨内圆和外圆,保证同轴度。这些招,都是被逼出来的。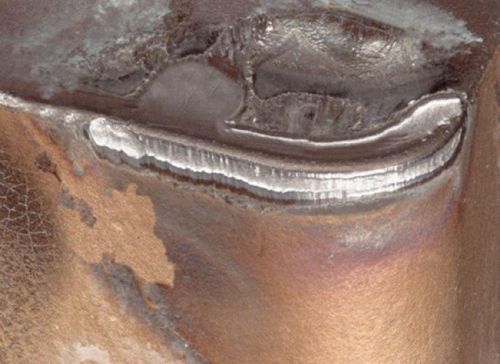
作者|制造
排版|制造
审核|满满