 大讲堂
一脚踏进锻造车间,最先有反应的其实是脚底板。
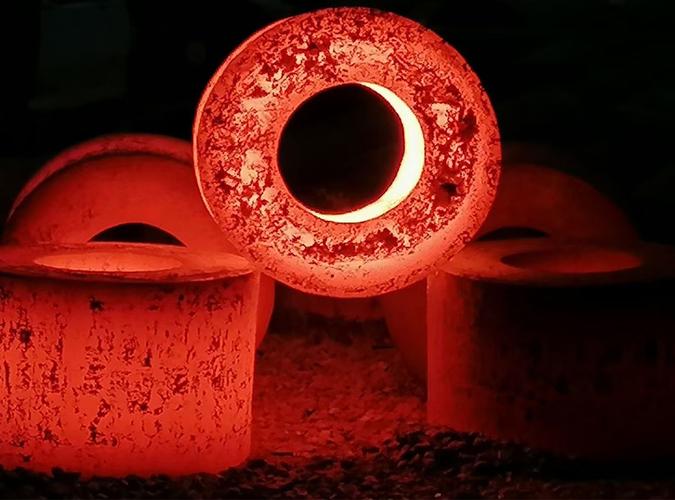
空气锤‘哐’地落下去那一下,整个水泥地跟着颤。声音是闷的,不是脆的,像有人在楼底下捂着被子敲鼓。坯料夹在上下砧之间,烧得橘红发亮,锤头一压,它就跟软糖似的往下摊,一股白烟滋啦冒出来——那是氧化皮被砸飞了。
旁边新来的小伙子盯了一会儿,扭头问我:师傅,铁水一浇就成型,又快又省事,干嘛非得抡大锤砸它?
这问题问得挺好。很多人对锻造的印象,就停在‘打铁’俩字上。
铁水一浇就成型,干嘛还要费劲砸它
铸铁、铸钢那套,是把金属熔成液体,倒进模具,等它自己凉下来定型。整个过程是‘液体变固体’。拿着省事,形状还随便做。
可问题就埋在这个‘凉下来’里。
金属从液态往固态收缩的时候,里头会留下不少小空隙——缩孔、气孔、疏松。你肉眼看不出来,一上刀、一受拉力,这些地方就是薄弱点。更麻烦的是晶粒长得特别粗大,乱七八糟没个方向。
锻造走的是另一条路。它不把钢熔化,只把它烧软,然后用压力让它变形。这一压,等于把内部的疏松压合了,把粗大的晶粒打碎、再重新长细。金属流动还顺手拉出一条条纤维似的流线,顺着零件的轮廓走。
这话听着抽象,拿面团打比方就明白了。同样一块面,你随手一捏就上锅蒸,掰开是散的、掉渣。你要是反复揉、反复擀,它就越揉越筋道,一撕是连着的。锻造对钢做的事,跟揉面一个道理,只是力气大得多、温度高得多。

跟着一块料,从头走一遍
说工艺绕不开流程,但我不想照着教科书念。咱们就跟着一块圆钢走一趟。
它进来的时候还是一截冷料,黑黢黢的,被行车或者上料机送进加热炉。炉里的火色很长,从暗红到橘黄,不同温度对应不同颜色,老师傅眯着眼就能估个八九不离十。料在里面得‘透烧’——外面热了不算,里面也得到温,不然一锻就心部开裂。
加热这一关,急不得。升温太快,料里外热胀不一致,自己就能崩出裂纹来。

烧透了,取出来,上设备。这时候它已经软得像橡皮泥,但别被外表骗了,它还是钢,温度一千来度,掉个火花都能烫穿衣服。
锻造本身分两大路数。一个是自由锻——上下两个平砧,靠反复翻转、拔长、镦粗,一点点把形状‘压’出来。大轴、大环、大锻件多是这么来的,灵活,可对操作工的手艺要求极高。另一个是模锻——上下各一个带型腔的模具,把软料往里一放,压力机一合,形状基本就出来了,快,适合批量。
锻完的件还得收拾:切边、冲孔、去氧化皮、再进热处理炉调整组织、消除内应力。最后探伤、测硬度、看尺寸。到这一步,它才敢往机器上装。
你瞧,从一块黑料到能用的零件,中间隔着这么多道动静。
锻件也会‘生病’,而且病得挺隐蔽
锻造不是一锤子买卖,出问题是常事。常见的那几种,我挑几个顺口的讲。
一个叫过热。料在炉里待太久、温度偏高,晶粒会疯长,变得跟砂砾一样粗。这时候你再去锻,塑性和冲击韧性都掉得厉害,零件一受力就脆。
比它更狠的是过烧。温度再往上顶,晶界开始氧化甚至局部熔化,金属之间的‘黏结’被烧断了。这种料轻轻一压就碎,碎的茬口发亮、发酥,跟豆腐渣似的。过烧基本是判死刑的,救不回来。
还有折叠。锻打的时候,两股金属流被硬挤到一块贴住了,却没焊合,留下一条缝。从表面看就是条不起眼的细线,可应力全集中在那儿,用着用着就从这条缝裂开。这种缺陷最阴——探伤不一定追得到,等它裂了才知道。
流线紊乱也是个坑。
前面说流线得顺着受力方向走,可有些工序安排不当,流线被切断、打乱,甚至露到零件表面形成粗晶带。零件的力学性能就会一头沉一头轻,达不到设计想要的效果。
至于大锻件里偶尔冒出来的‘白点’,那是氢闹的,得靠长时间的去氢处理慢慢逼出去。这事急也没用,只能耐着性子等。
说了这么多坑,会发现锻造真正的门槛不在力气,在火候、节奏和细节。什么时候该翻、哪一下该轻、终锻温度卡在哪儿,全是经验堆出来的手感。
所以我常跟新人说,别觉得这活儿糙。你手里的锤,敲的不是形状,是这块钢往后几十年能不能扛住。
作者|制造
排版|制造
审核|阿辰